
Formación de conductos en espiral con molde tubular: planificación de moldes y diámetros
Una máquina de conductos en espiral con molde tubular utiliza herramientas de formación específicas del modelo para producir conductos redondos con costura en espiral. Verifique los diámetros de conducto requeridos, la disponibilidad de moldes, los límites de material y espesor, los requisitos de instalación y manejo de bobinas antes de realizar el pedido. Confirme la lista exacta de moldes y el procedimiento de cambio en lugar de asumir que un molde cubre todos los diámetros. Comparar equipo de conducto espiral con tiras de acero, el guía de proceso del conducto espiral y el categoría de máquina.
Máquina de conductos helicoidales con molde tubular
Elija un sistema de tubo-molde según los diámetros que produce y los cabezales de formación realmente suministrados.
- Rango de diámetro
- Φ100–Φ1600 mm
- potencia listada
- 16 kW
- Control
- Pantalla táctil
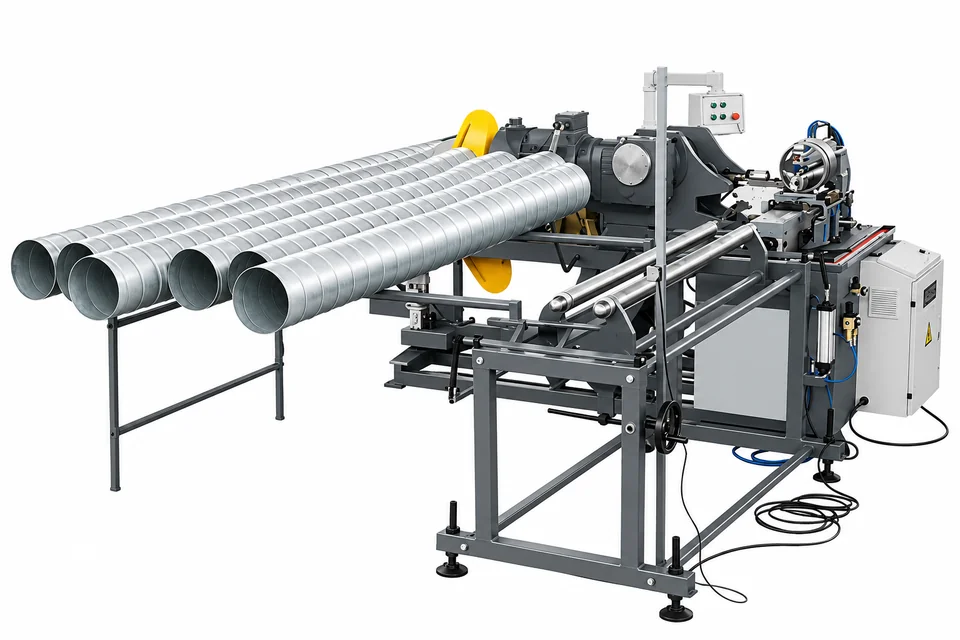
Planifique la lista de moldes real
Portafolio de diámetros
Enumere todos los diámetros de conducto requeridos dentro del rango suministrado de Φ100–Φ1600 mm. La gama no establece que todos los moldes de cabezales formadores estén incluidos.
Demostración de cambio
Elija dos tamaños recurrentes y observe el cambio de molde, la configuración y el primer tubo aceptado. Incluya el cambio en la estimación de producción.
La bobina, el cabezal y la descarga son tres interfaces de instalación
Carga máxima del desenrollador vertical listado; Confirme la bobina real.
Ancho del material suministrado; coincida con el grado y el espesor.
Tamaño de referencia de la máquina principal; agregue la rejilla de descarga separada y acceda.
Parámetros suministrados con el molde tubular
| Rango de diámetro | Φ100–Φ1600 mm |
|---|---|
| Rango de espesor | Placa galvanizada: 0,5–1,2 mm Acero inoxidable: 0,4–1,0 mm |
| Ancho del material | 137 mm |
| Desenrollador | Tipo vertical, carga máxima: 1200 kg |
| Sellado y bloqueo | Superficie exterior de la tubería. |
| Velocidad de alimentación | 0–35 m/min, ajustable |
| Cortador | Corte tipo rodante |
| Sistema de energía | Energía neumática para cortar y girar material; Potencia hidráulica para descarga y compresión de rodillos. |
| Molde de cabeza formadora | Hecho de acero (fundición de aleación de aluminio opcional) |
| Peso Total | 2000 kg |
| Tamaño del equipo | Máquina principal: 3,4 × 1,85 × 1,5 m Bastidor de descarga: 2,1 × 1,2 × 1,1 m |
| potencia total | 16 kW |
| Fuente de alimentación | 380 V / 50 Hz / 3 ph (otra fuente de alimentación opcional) |
| Consola de control | Pantalla táctil |
La fuente separa galvanizado de 0,5 a 1,2 mm y inoxidable de 0,4 a 1,0 mm. La velocidad de alimentación de 0 a 35 m/min no es salida del conducto terminada. Confirme los moldes de acero, la fundición de aleación de aluminio opcional y las cantidades incluidas.
Confirme ambas disposiciones de energía.
Funciones neumáticas
La fuente describe el corte neumático y el torneado de materiales. Obtenga los detalles del suministro de aire para el paquete cotizado.
Funciones hidráulicas
La descarga y la compresión de los rodillos se describen como hidráulicas. Confirme la utilidad exacta y el alcance del servicio en lugar de inferirlo de la potencia total.
Cuestiones que debe confirmar antes del pedido
¿Cómo se cambia el diámetro?
El sistema suministrado utiliza un molde de cabezal formador correspondiente.
¿Están incluidos todos los moldes?
Confirme la lista de diámetros reales y las cantidades en la cotización.
¿Qué rangos de espesor de acero se enumeran?
Galvanizado de 0,5 a 1,2 mm y inoxidable de 0,4 a 1,0 mm, sujeto a revisión de grado/configuración.
¿16 kW describen todas las necesidades de servicios públicos?
No. Confirme los requisitos eléctricos, neumáticos e hidráulicos para el alcance suministrado.
¿Qué diseño debo enviar?
Carga/almacenamiento de bobinas, área de máquina principal, soporte de descarga y acceso de servicio.
Cuéntenos sus requisitos para conductos helicoidales
Envíe los diámetros de conducto que necesita, material y espesor para que podamos confirmar la configuración de la máquina y del molde formador.