
Cómo se fabrican los codos para conductos redondos segmentados
Publicado · Actualizado
Planifique el codo terminado y sus costuras antes de elegir una máquina formadora. Se trata de una fabricación de accesorios de chapa metálica, sin doblar un solo tubo hasta formar un codo.
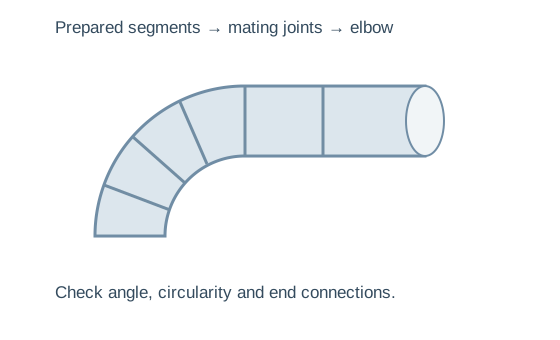
Lea el dibujo del montaje completo hacia el interior.
Geometría general
Indique el diámetro del conducto, el ángulo de giro total, el radio del codo especificado y los detalles de la conexión final. El diámetro por sí solo no puede definir el diseño del segmento o las herramientas.
Utilice la construcción aprobada para el recuento de segmentos y el refuerzo. Dos codos de igual diámetro pueden aún necesitar geometría y trabajo de producción diferentes.
Cada junta de acoplamiento
Muestre los perfiles de los bordes de los segmentos, los márgenes de costura y la junta terminada deseada. Proporcione una fotografía o muestra de una conexión aceptable junto con el dibujo.
Diferentes grados, recubrimientos y requisitos de inspección del proyecto pueden cambiar la ruta. Un nombre genérico de codo segmentado no confirma estos detalles.
Cinco etapas entre chapa y codo terminado
desarrollar el pieza en bruto
Traduzca el diseño del segmento aprobado en formas de corte y márgenes de borde requeridos. Confirme si los equipos de desarrollo y corte están separados.
Dar forma a cada segmento
Prepare la geometría cilíndrica o de segmento. Verifique la circularidad y el ajuste de los bordes coincidentes antes de unir.
Formar los bordes de las juntas.
Haga coincidir las herramientas con el perfil de conexión especificado. No infiera el perfil únicamente a partir del nombre de la máquina.
Unirse en la secuencia especificada
Mantenga alineados la orientación del segmento y el ángulo general. Revise cómo se soporta el accesorio en lugares de unión difíciles.
Terminar e inspeccionar los extremos.
Complete las conexiones de los extremos requeridas, luego revise todo el codo en lugar de solo una costura formada.
Dos referencias de máquinas, diferentes confirmaciones de materiales.
| Artículo | DCP-1000 | DCH-1250 |
|---|---|---|
| Diámetro | 125–1250 mm | 125–1250 mm |
| Espesor | Máximo 1,2 mm; Se necesita confirmación del material. | Acero negro 0,4–1,5 mm |
| Otros materiales | Confirmación específica de grado | Galvanizado/aluminio 0,4–1,2 mm; inoxidable 0,4–0,8 mm |
| Fuerza | 3 kW | 5 kW |
| Peso | 460 kg | 750 kg |
Desplácese por la tabla de comparación horizontalmente para ver cada columna.
El DCP-1000 enumera un diámetro de 125 a 1250 mm y una hoja de 1,2 mm como máximo; obtener la base material. El DCH-1250 Ofrece límites separados de acero negro, galvanizado, inoxidable y aluminio. Estos no deben combinarse como máximo en una sola manta.
La velocidad de formación publicada no es de codos terminados por hora. La preparación de piezas en bruto, el manejo de segmentos, la unión y la inspección permanecen en el cálculo de salida.
La preparación del borde es visible en la pieza de trabajo.
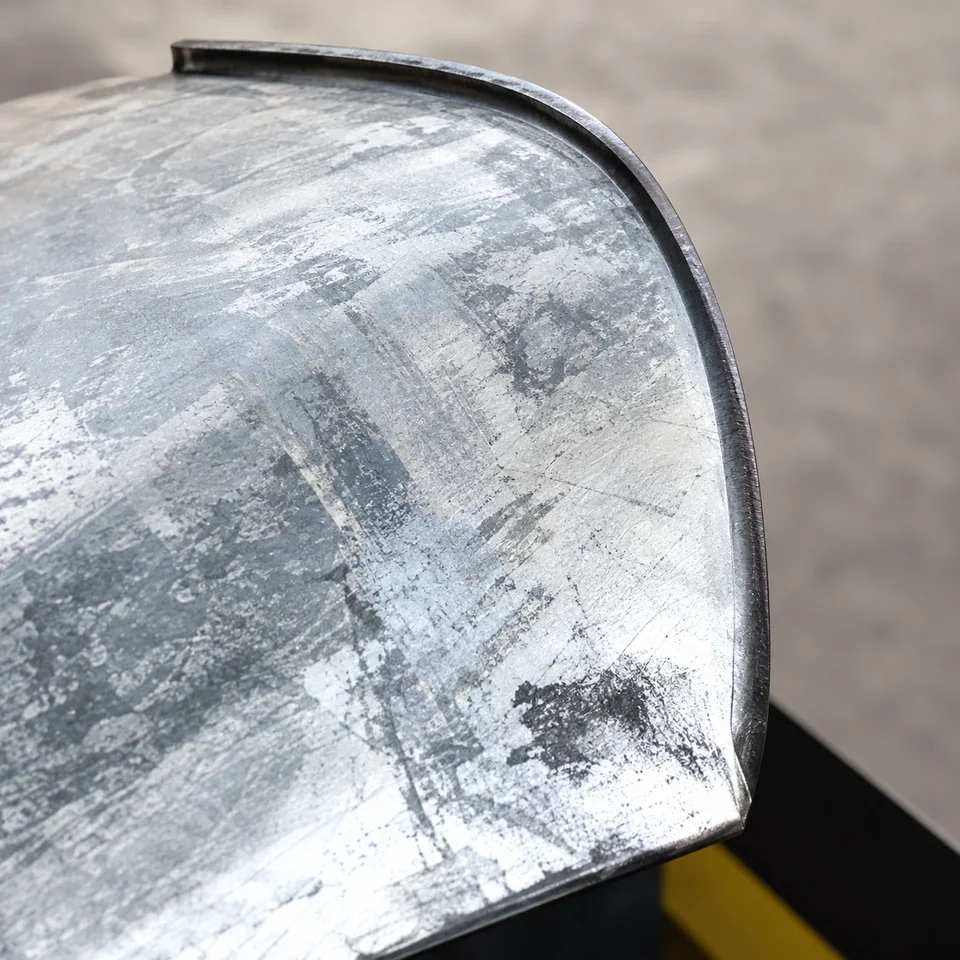
Qué debe establecer la muestra
Verifique el perfil de encofrado cotizado junto con el segmento de acoplamiento. Inspeccione la condición del material, el compromiso y la geometría completa después de la unión.
Una demostración en un segmento grande y fácil no muestra el acceso a un segmento corto o un ajuste pequeño. Incluya la difícil articulación recurrente en la prueba.
Definir capacidad como codos terminados por pedido
tiempo de formación
La velocidad publicada describe el funcionamiento de una máquina. Pregunte qué movimiento mide, bajo qué material y condiciones de instalación.
Tiempo completo de adaptación
Cuente la preparación, el conformado, la unión, el acabado final y la inspección del pieza en bruto. Incluir cambios de diámetro o material. Este es el resultado que necesita su plan de despacho.
DCP-1000 enumera un espesor máximo de lámina sin un desglose de material por separado en su título. DCH-1250 enumera diferentes capacidades para acero negro, galvanizado, inoxidable y aluminio. Utilice la fila específica del material en lugar de seleccionar por el número más grande.
Especifique la ruta de fabricación completa.
Equipo segmentado DCP-1000
125–1250 mm de diámetro, chapa máxima de 1,2 mm y 3 kW de referencia. Confirme la calidad y las herramientas de las juntas.
Ver configuración →Equipo hidráulico DCH-1250
125–1250 mm de diámetro con rangos de espesor de material enumerados por separado y referencia de 5 kW.
Ver configuración →Muestra el codo y la articulación que necesitas
WinYing Machinery puede revisar los requisitos de producción y accesorios terminados antes de discutir la configuración. Solicite a la propuesta que identifique equipos separados de corte/conformación, así como de conformado y unión.
Discutir esta aplicación →- 01Diseño de diámetro, ángulo, radio y segmento.
- 02Grado, espesor y detalle de costura.
- 03Conexiones finales y segmentos más cortos.
- 04Cantidades de lotes y medidas de aceptación.
Preguntas frecuentes
¿Es esto un doblador de tubos?
No. Esta ruta ensambla dovelas de chapa; un doblador de tubos curva una pieza de trabajo de tubo.
¿La máquina de codo corta todos los piezas en bruto?
Confirmar el alcance del desarrollo, corte, conformación y unión de la máquina cotizada.
¿Puede el DCH-1250 procesar acero inoxidable de 1,2 mm?
La referencia publicada indica acero inoxidable de 0,4 a 0,8 mm. Un requisito diferente necesita capacidad confirmada por separado.
¿Qué dibujo se necesita?
Incluya diámetro, ángulo, radio, disposición del segmento, grado, espesor, perfiles de juntas y conexiones finales.