ロード&フィード
供給トラック上にアングルストックを配置し、ジョブ情報を選択します。

穴をプログラムします。角度を送ります。パンチして長さに合わせてカットします。
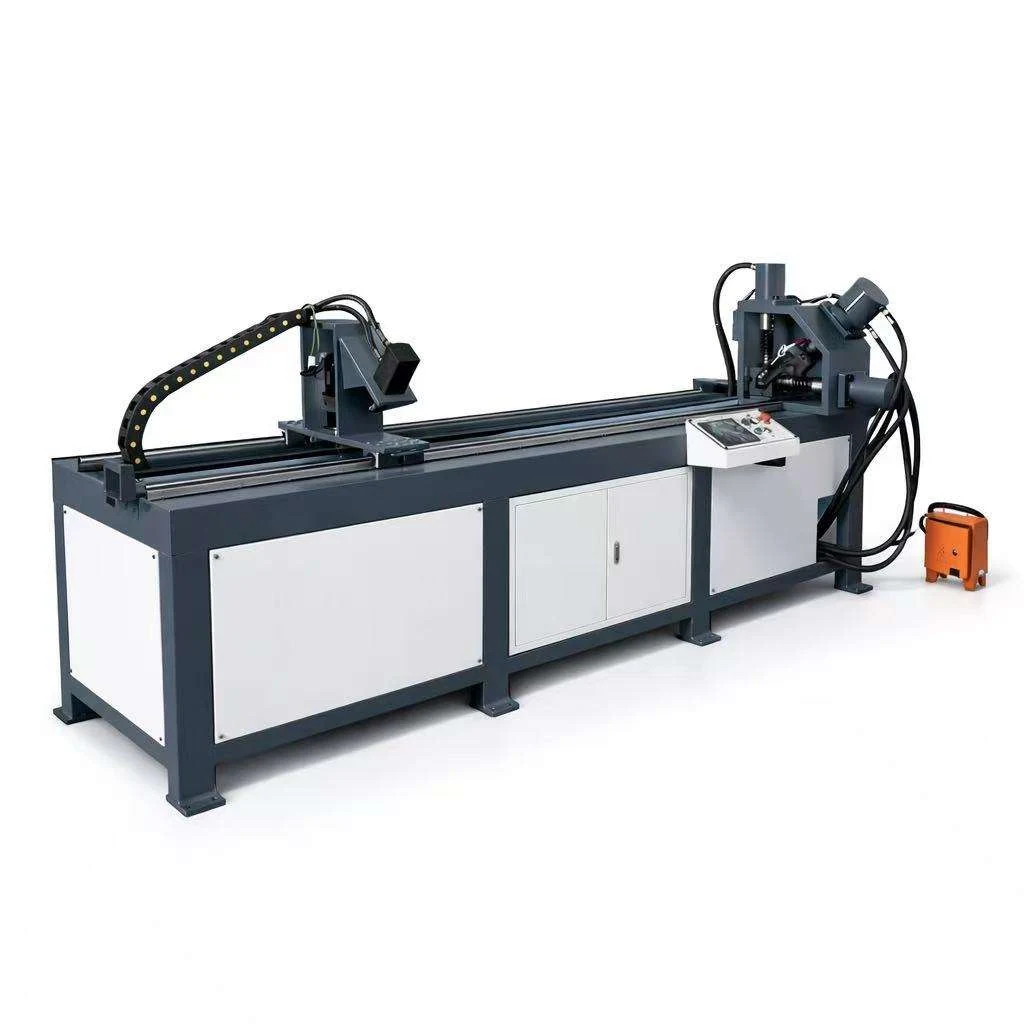
制御された供給、パンチング、油圧切断ワークフローで、ダクト フランジ フレーム用の山形鋼部材を準備します。基準材料のサイズ範囲は 30 ~ 50 mm、角度の長さは最大 6 m です。
構成の見積もりのために、アングル断面、穴の図面、必要なカット長を送信してください。
必要な部材の長さと固定穴を中心に順序を計画します。コーナー接合とフランジフレームの組み立ては、別個のワークショップ作業です。
供給トラック上にアングルストックを配置し、ジョブ情報を選択します。
プログラムされた穴と切断位置まで材料を進めます。
アングル部と図面に合わせた治具で固定用の穴をあけます。
必要な部材の長さを切断し、フレームの組み立てのために集めます。
参考仕様書にはキーボード/USB入力とCAD入力が記載されています。加工前に寸法、穴の配置、数量を定義します。選択した構成でサポートされている描画形式を確認します。
在庫の積み込み、供給、部品収集のためのアクセスを計画します。 6 m の角度の長さと、個別の取り扱い、結合、組み立て作業を考慮してください。
別の山形鋼フレームがダクト開口部を囲んでいます。固定穴はダクト同士を接続する際に使用します。
アングル断面と厚み、フレーム寸法、穴径と間隔、コーナー接合方法と必要数量をご指定ください。これらの詳細は、ラインをフランジの作業に一致させるのに役立ちます。
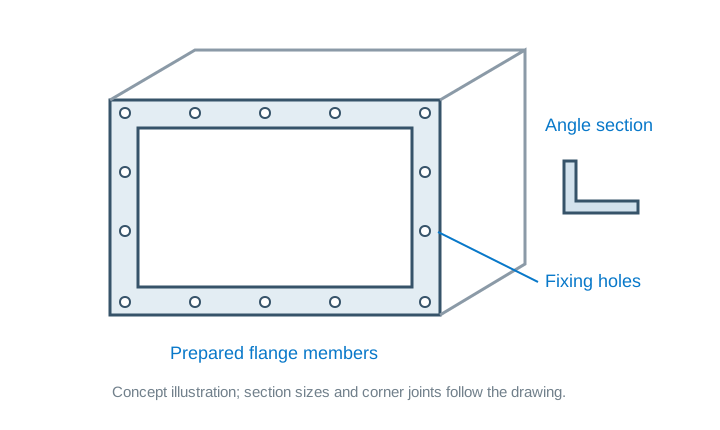
断面サイズ、材料グレード、厚さを提供します。パンチングおよび切断ツールを必要な角度プロファイルに合わせます。
穴の間隔、端の距離、カットの長さを指定します。繰り返しの部品と混合生産バッチが含まれます。
リファレンスには 4 つの軸と右から左への動作方向がリストされています。ラインへのジョブ投入、電源、資材アクセスを確認します。
| パラメータ | 価値 | ユニット |
|---|---|---|
| 材質サイズ範囲 | 30–50 | mm |
| 最大直径 | 26 | |
| パンチ圧力 | 400 | |
| ダイスの数量 | 1 | |
| 最大角度長さ | 6 | m |
| 最大切断長さ | 6 | m |
| カッティングシステム | 油圧 | |
| 作業速度 | 1000 | |
| 精度の基準 | GB2694-2003 | |
| 送り速度 | 15 | |
| プログラム入力 | キーボード/USB入力; CAD入力 | |
| 作業方向 | 右から左へ | |
| 軸 | 4 |
制御された送り、穴あけ、油圧切断を組み合わせて山形鋼のフランジ部材を作成します。
記述された行はメンバーを準備します。コーナーの接合、必要な場合の溶接、およびフレームの組み立ては別の作業となります。
アングルセクションのサイズ、材料グレードと厚さ、穴の図面、端の距離、カット長さを送信してください。参考文献には 1 つのダイ セットがリストされています。見積もりを依頼する際に、セクションサイズに合わせたツールについて話し合ってください。
仕様にはキーボード/USBおよびCAD入力が記載されています。選択した構成で受け入れられるファイル形式とプログラミング手順を確認します。
アングル断面、穴のパターン、最長の在庫とカットの長さ、数量、電源、仕向国を入力してください。フランジ部材の図面は特に役立ちます。
断面サイズ、穴の図面、製造要件を送信して、適切な構成について話し合います。