Carregar e alimentar
Posicione o material angular na trilha de alimentação e selecione as informações do trabalho.

Programe os furos. Alimente o ângulo. Perfure e corte no comprimento certo.
Prepare membros angulares de aço para estruturas de flange de duto em um fluxo de trabalho controlado de alimentação, puncionamento e corte hidráulico. A faixa de tamanho do material de referência é de 30 a 50 mm, com comprimentos angulares de até 6 m.
Envie sua seção angular, desenho de furo e comprimentos de corte necessários para um orçamento de configuração.
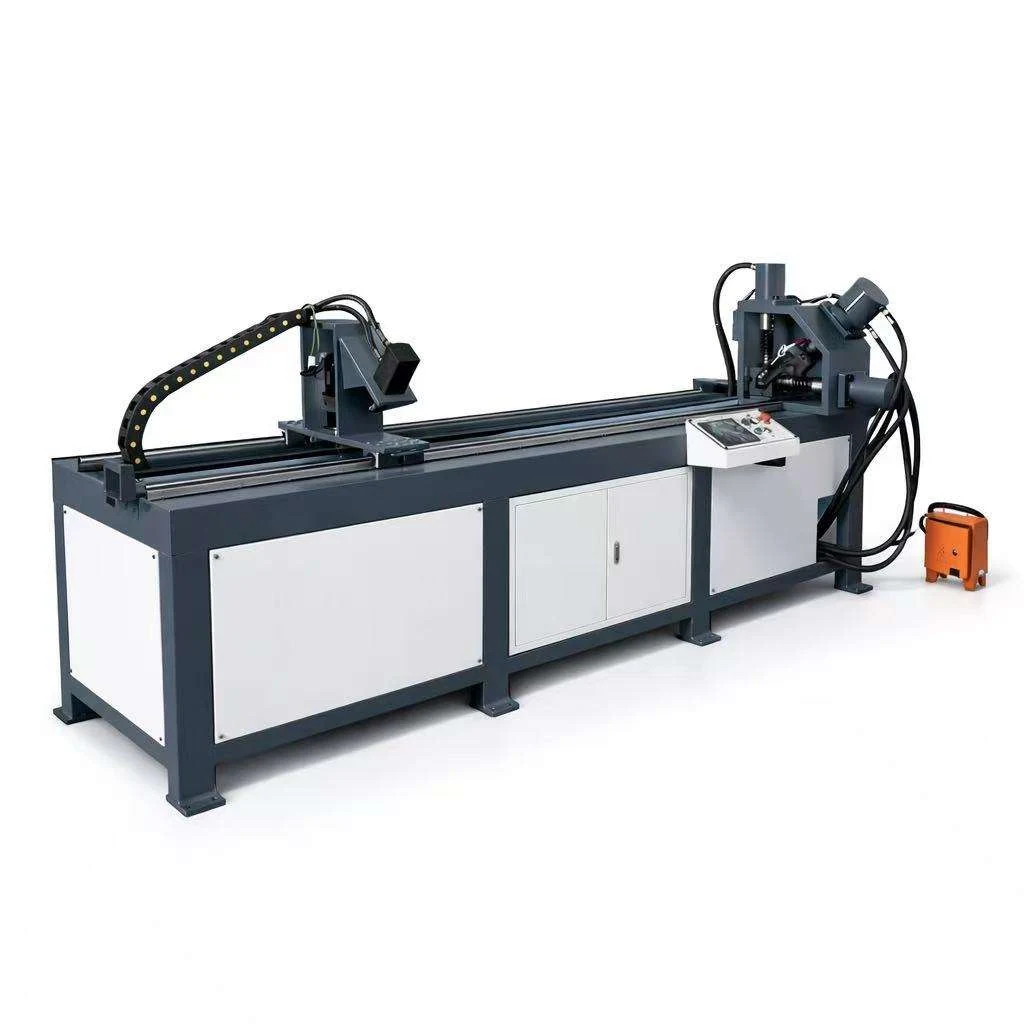
Planeje a sequência em torno dos comprimentos necessários dos membros e dos furos de fixação. A união de cantos e a montagem da estrutura do flange são operações separadas da oficina.
Posicione o material angular na trilha de alimentação e selecione as informações do trabalho.
Avance o material até o furo programado e as posições de corte.
Crie furos de fixação com ferramentas correspondentes à seção angular e ao desenho.
Corte os comprimentos necessários dos membros e reúna-os para montagem da estrutura.
A especificação de referência lista entrada de teclado/USB e entrada CAD. Defina dimensões, disposição dos furos e quantidades antes do processamento. Confirme o formato de desenho suportado com a configuração selecionada.
Planeje o acesso para carregamento de estoque, alimentação e coleta de peças. Permita comprimentos de ângulo de 6 m e operações separadas de manuseio, união e montagem.
Uma estrutura de aço angular separada circunda a abertura do duto. Seus furos de fixação são usados para conectar as seções correspondentes do duto.
Especifique a seção angular e a espessura, as dimensões da estrutura, o diâmetro e o espaçamento do furo, o método de união dos cantos e as quantidades necessárias. Esses detalhes ajudam a combinar a linha com o seu trabalho de flange.
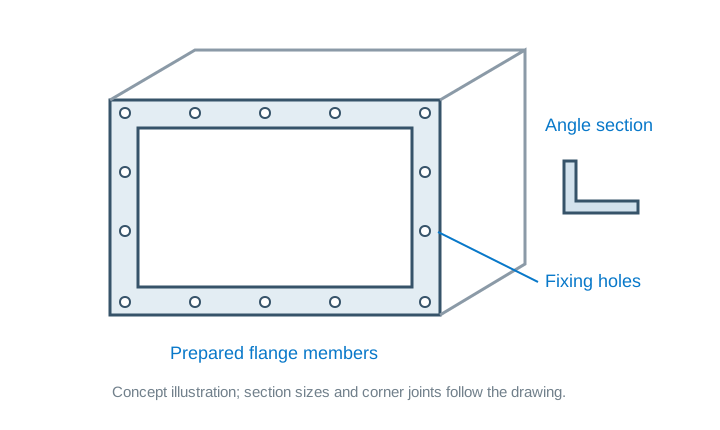
Forneça o tamanho da seção, o grau do material e a espessura. Combine as ferramentas de puncionamento e corte com o perfil angular necessário.
Fornece espaçamento entre furos, distâncias finais e comprimentos de corte. Inclui peças repetidas e lotes de produção mistos.
A referência lista quatro eixos e direção de trabalho da direita para a esquerda. Confirme a entrada do trabalho, a fonte de alimentação e o acesso ao material para a linha.
| Parâmetro | Valor | Unidade |
|---|---|---|
| Faixa de tamanho de material | 30–50 | milímetros |
| Diâmetro máximo | 26 | |
| Pressão de perfuração | 400 | |
| Quantidade de matrizes | 1 | |
| Comprimento máximo do ângulo | 6 | m |
| Comprimento máximo de corte | 6 | m |
| Sistema de corte | Hidráulico | |
| Velocidade de trabalho | 1000 | |
| Referência de precisão | GB2694-2003 | |
| Velocidade de alimentação | 15 | |
| Entrada do programa | Entrada teclado/USB; Entrada CAD | |
| Direção de trabalho | Da direita para a esquerda | |
| Eixos | 4 |
Ele combina alimentação controlada, perfuração e corte hidráulico para preparar membros de flange de aço angular.
A linha descrita prepara os membros. A união de cantos, a soldagem quando necessária e a montagem da estrutura são operações separadas.
Envie o tamanho da seção angular, classe e espessura do material, desenho do furo, distâncias finais e comprimentos de corte. A referência lista um conjunto de matrizes; discuta ferramentas para seus tamanhos de seção ao solicitar um orçamento.
A especificação lista teclado/USB e entrada CAD. Confirme o formato de arquivo aceito e o procedimento de programação com a configuração selecionada.
Forneça sua seção angular, padrão de furo, estoque mais longo e comprimentos de corte, quantidades, fornecimento elétrico e país de destino. Um desenho dos membros do flange é especialmente útil.
Envie o tamanho da seção, o desenho do furo e os requisitos de produção para que possamos discutir uma configuração adequada.