Cargar y alimentar
Coloque el material en ángulo en la pista de alimentación y seleccione la información del trabajo.

Programa los agujeros. Alimenta el ángulo. Perforar y cortar a medida.
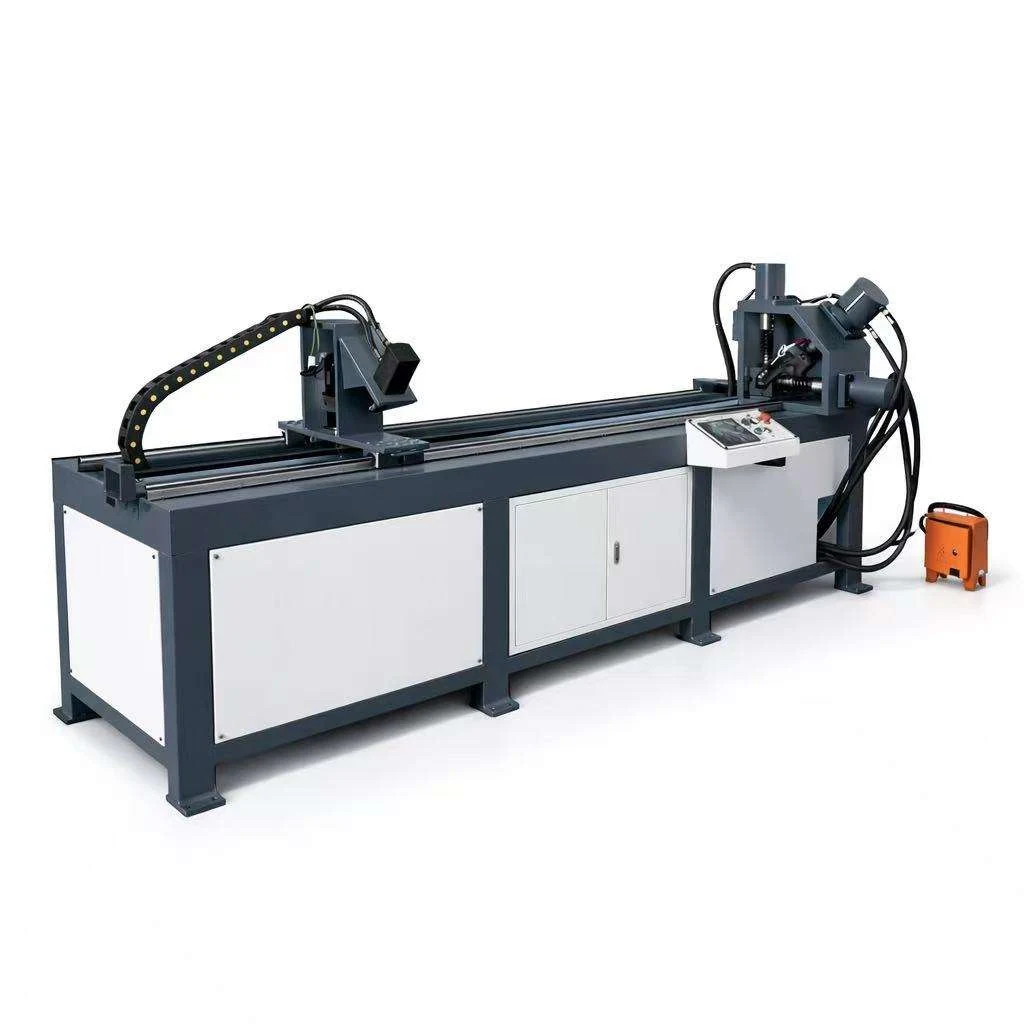
Prepare miembros de acero en ángulo para marcos de bridas de conductos en un flujo de trabajo controlado de alimentación, punzonado y corte hidráulico. El rango de tamaño del material de referencia es de 30 a 50 mm, con longitudes de ángulo de hasta 6 m.
Envíe su sección de ángulo, dibujo de orificios y longitudes de corte requeridas para obtener una cotización de configuración.
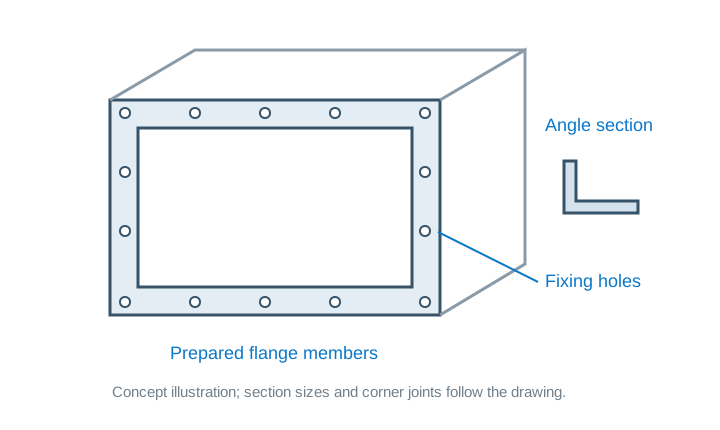
Planifique la secuencia en torno a las longitudes de miembros requeridas y los orificios de fijación. La unión de esquinas y el montaje del marco de bridas son operaciones de taller independientes.
Coloque el material en ángulo en la pista de alimentación y seleccione la información del trabajo.
Avance el material hasta las posiciones de agujero y corte programadas.
Cree orificios de fijación con herramientas que coincidan con la sección del ángulo y el dibujo.
Corte las longitudes de miembros requeridas y recójalas para el ensamblaje del marco.
La especificación de referencia enumera la entrada de teclado/USB y la entrada de CAD. Defina las dimensiones, la disposición de los orificios y las cantidades antes del procesamiento. Confirme el formato de dibujo admitido con la configuración seleccionada.
Planifique el acceso para carga de stock, alimentación y recogida de piezas. Tenga en cuenta longitudes de ángulo de 6 m y operaciones de manipulación, unión y montaje por separado.
Un marco de acero en ángulo separado rodea una abertura de conducto. Sus orificios de fijación se utilizan al conectar las secciones de conducto correspondientes.
Especifique la sección y el espesor del ángulo, las dimensiones del marco, el diámetro y el espaciado de los orificios, el método de unión de las esquinas y las cantidades requeridas. Estos detalles ayudan a que la línea coincida con su trabajo de brida.
Proporcione el tamaño de la sección, el grado del material y el espesor. Haga coincidir las herramientas de punzonado y corte con el perfil de ángulo requerido.
Proporcione el espaciado de los orificios, las distancias de los extremos y las longitudes de corte. Incluya piezas repetidas y lotes de producción mixtos.
La referencia enumera cuatro ejes y una dirección de trabajo de derecha a izquierda. Confirme la entrada del trabajo, el suministro de energía y el acceso al material para la línea.
| Parámetro | Valor | Unidad |
|---|---|---|
| Rango de tamaño de materiales | 30–50 | milímetros |
| Diámetro máximo | 26 | |
| Presión de punzonado | 400 | |
| Cantidad de troqueles | 1 | |
| Longitud máxima del ángulo | 6 | m |
| Longitud máxima de corte | 6 | m |
| Sistema de corte | Hidráulico | |
| Velocidad de trabajo | 1000 | |
| Referencia de precisión | GB2694-2003 | |
| Velocidad de alimentación | 15 | |
| Entrada del programa | Entrada de teclado/USB; entrada CAD | |
| Dirección de trabajo | De derecha a izquierda | |
| ejes | 4 |
Combina alimentación controlada, perforación y corte hidráulico para preparar miembros de bridas de acero en ángulo.
La línea descrita prepara a los integrantes. La unión de esquinas, la soldadura cuando sea necesario y el montaje del marco son operaciones independientes.
Envíe el tamaño de la sección angular, el grado y espesor del material, el dibujo del orificio, las distancias finales y las longitudes de corte. La referencia enumera un juego de troqueles; analice las herramientas para los tamaños de sus secciones cuando solicite una cotización.
La especificación enumera la entrada de teclado/USB y CAD. Confirme el formato de archivo aceptado y el procedimiento de programación con la configuración seleccionada.
Proporcione su sección de ángulo, patrón de orificios, stock más largo y longitudes de corte, cantidades, suministro eléctrico y país de destino. Es especialmente útil un dibujo de los miembros de brida.
Envíe el tamaño de la sección, el dibujo de los orificios y los requisitos de producción para que podamos analizar una configuración adecuada.