بارگیری و تغذیه
استوک زاویه را روی مسیر تغذیه قرار دهید و اطلاعات کار را انتخاب کنید.

سوراخ ها را برنامه ریزی کنید زاویه را تغذیه کنید. پانچ کنید و به طول برش دهید.
اعضای فولادی زاویه دار را برای قاب های فلنج مجرای در جریان کار تغذیه کنترل شده، پانچ و برش هیدرولیکی آماده کنید. محدوده اندازه مواد مرجع 30 تا 50 میلی متر، با طول زاویه تا 6 متر است.
بخش زاویه، طراحی سوراخ و طول های برش مورد نیاز خود را برای یک پیشنهاد قیمت پیکربندی ارسال کنید.
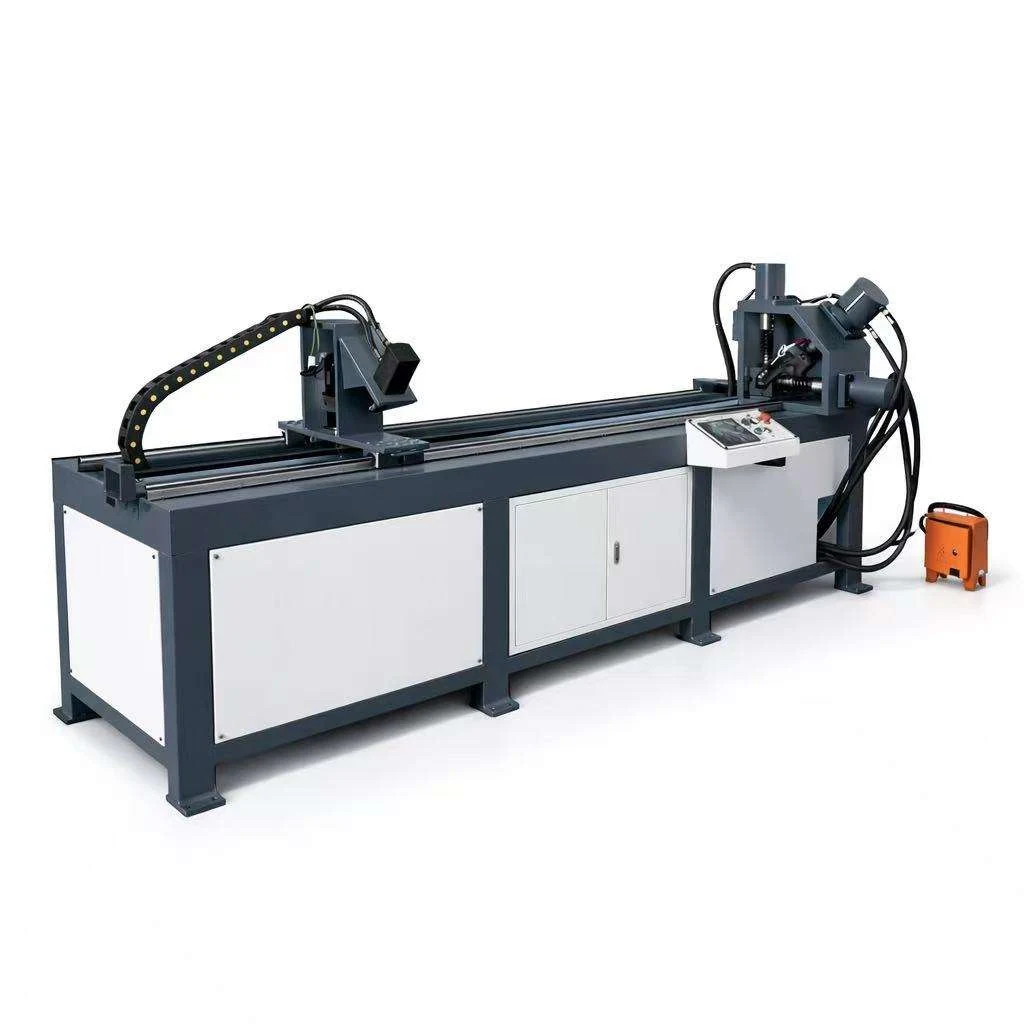
دنباله ای را حول طول اعضای مورد نیاز و سوراخ های ثابت برنامه ریزی کنید. اتصال گوشه و مونتاژ قاب فلنج عملیات جداگانه کارگاهی است.
استوک زاویه را روی مسیر تغذیه قرار دهید و اطلاعات کار را انتخاب کنید.
مواد را به سمت سوراخ برنامه ریزی شده و موقعیت های برش پیش ببرید.
سوراخ های ثابت را با ابزاری که با بخش زاویه و نقشه مطابقت دارد ایجاد کنید.
طول اعضای مورد نیاز را برش دهید و آنها را برای مونتاژ قاب جمع کنید.
مشخصات مرجع ورودی صفحه کلید / USB و ورودی CAD را فهرست می کند. قبل از پردازش ابعاد، ترتیب سوراخ ها و مقادیر را تعریف کنید. فرمت طراحی پشتیبانی شده را با پیکربندی انتخاب شده تأیید کنید.
برنامه ریزی دسترسی برای بارگیری انبار، تغذیه و جمع آوری قطعات. طول زاویه 6 متر و عملیات جداگانه جابجایی، اتصال و مونتاژ را در نظر بگیرید.
یک قاب فولادی زاویه دار مجزا یک دهانه مجرا را احاطه کرده است. هنگام اتصال بخش های مجرای جفت از سوراخ های ثابت آن استفاده می شود.
قسمت زاویه و ضخامت، ابعاد قاب، قطر سوراخ و فاصله، روش اتصال گوشه و مقادیر مورد نیاز را مشخص کنید. این جزئیات به مطابقت خط با کار فلنج شما کمک می کند.
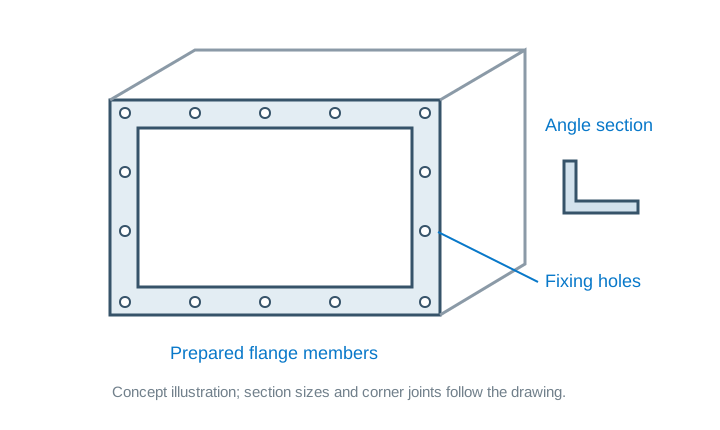
اندازه بخش، درجه مواد و ضخامت را ارائه دهید. ابزار پانچ و برش را با مشخصات زاویه مورد نیاز مطابقت دهید.
فاصله سوراخ ها، فواصل انتهایی و طول برش را فراهم کنید. شامل قطعات مکرر و دسته های تولید مخلوط.
مرجع چهار محور و جهت کار از راست به چپ را فهرست می کند. ورودی کار، منبع تغذیه و دسترسی مواد را برای خط تأیید کنید.
| پارامتر | ارزش | واحد |
|---|---|---|
| محدوده اندازه مواد | 30–50 | میلی متر |
| حداکثر قطر | 26 | |
| فشار مشت زدن | 400 | |
| کمیت جان می دهد | 1 | |
| حداکثر طول زاویه | 6 | m |
| حداکثر طول برش | 6 | m |
| سیستم برش | هیدرولیک | |
| سرعت کار | 1000 | |
| مرجع دقت | GB2694-2003 | |
| سرعت تغذیه | 15 | |
| ورودی برنامه | صفحه کلید / ورودی USB؛ ورودی CAD | |
| جهت کار | راست به چپ | |
| تبرها | 4 |
این ترکیبی از تغذیه کنترل شده، سوراخ کردن سوراخ و برش هیدرولیک برای آماده سازی اعضای فلنج فولادی زاویه دار است.
خط توصیف شده اعضا را آماده می کند. اتصال گوشه، جوشکاری در موارد مورد نیاز و مونتاژ قاب عملیات جداگانه ای هستند.
اندازه بخش زاویه، درجه و ضخامت مواد، طراحی سوراخ، فواصل انتهایی و طول برش را ارسال کنید. مرجع یک مجموعه قالب را فهرست می کند. هنگام درخواست قیمت، در مورد ابزار اندازه بخش خود بحث کنید.
مشخصات صفحه کلید / ورودی USB و CAD را فهرست می کند. فرمت فایل پذیرفته شده و روش برنامه نویسی را با پیکربندی انتخاب شده تأیید کنید.
بخش زاویه، الگوی سوراخ، طولانی ترین طول و طول برش، مقادیر، منبع برق و کشور مقصد خود را ارائه دهید. ترسیم اعضای فلنج بسیار مفید است.
اندازه بخش، طراحی سوراخ و الزامات تولید را ارسال کنید تا بتوانیم در مورد پیکربندی مناسب بحث کنیم.