Încărcați și alimentați
Poziționați stocul unghiular pe pista de alimentare și selectați informațiile despre lucrare.

Programați găurile. Alimentați unghiul. Perforați și tăiați la lungime.
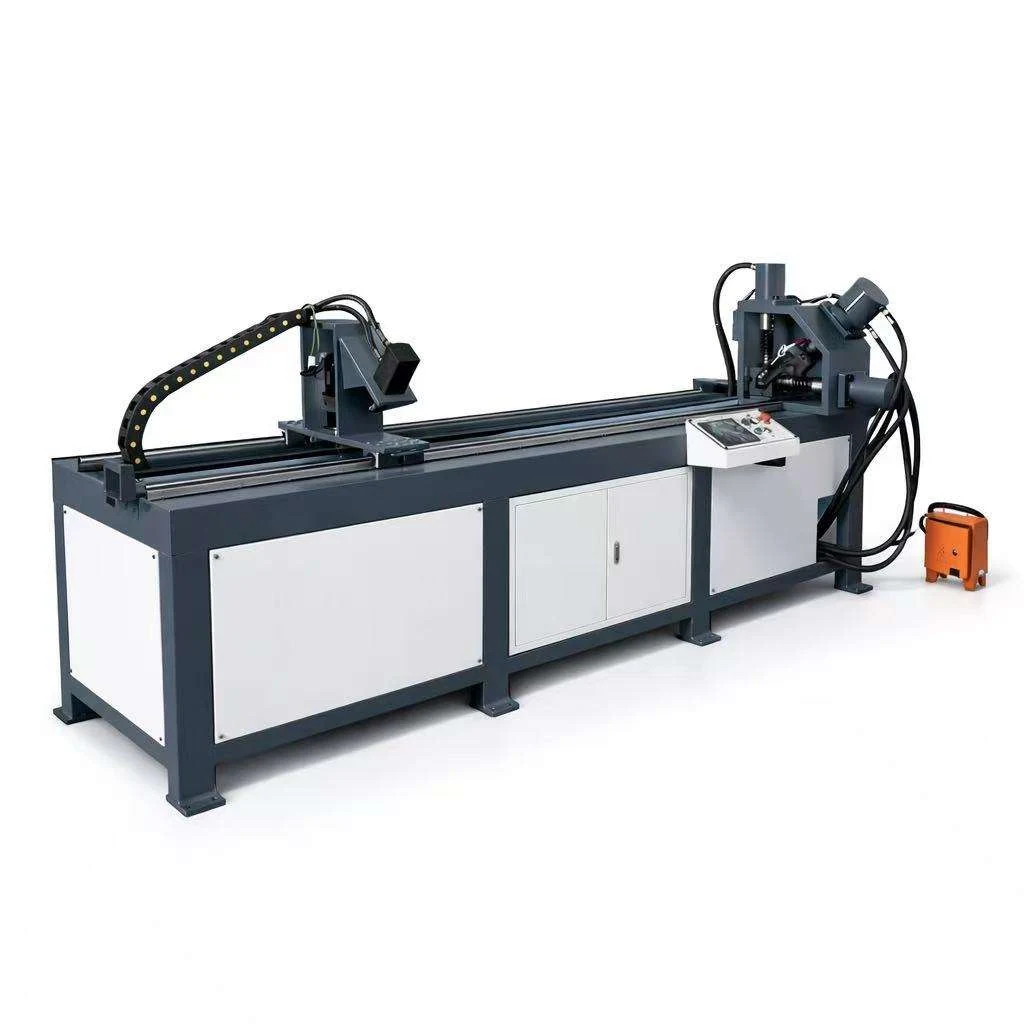
Pregătiți elemente unghiulare din oțel pentru cadrele flanșelor de conductă într-un flux de lucru controlat de alimentare, perforare și tăiere hidraulică. Dimensiunea materialului de referință este de 30–50 mm, cu lungimi de unghi de până la 6 m.
Trimiteți secțiunea unghiulară, desenul găurilor și lungimile de tăiere necesare pentru o ofertă de configurare.
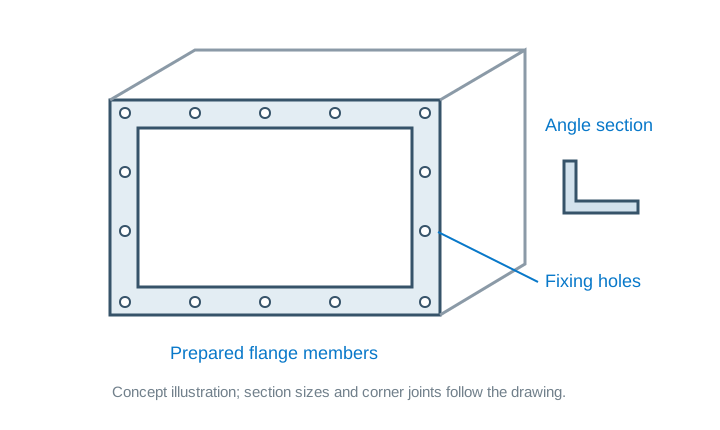
Planificați secvența în jurul lungimilor necesare ale elementelor și găurilor de fixare. Îmbinarea colțurilor și asamblarea cadrului cu flanșă sunt operațiuni separate de atelier.
Poziționați stocul unghiular pe pista de alimentare și selectați informațiile despre lucrare.
Avansați materialul până la orificiul programat și pozițiile de tăiere.
Creați găuri de fixare cu scule potrivite secțiunii unghiulare și desenului.
Tăiați lungimile de elemente necesare și colectați-le pentru asamblarea cadrului.
Specificația de referință listează intrarea tastatură / USB și intrarea CAD. Definiți dimensiunile, aranjarea găurilor și cantitățile înainte de procesare. Confirmați formatul de desen acceptat cu configurația selectată.
Planificați accesul pentru încărcarea stocurilor, alimentare cu materiala și colectarea pieselor. Permiteți unghiuri de 6 m și operațiunile separate de manipulare, îmbinare și asamblare.
Un cadru separat din oțel unghiular înconjoară o deschidere a conductei. Orificiile sale de fixare sunt folosite la conectarea secțiunilor de canal de împerechere.
Specificați secțiunea unghiului și grosimea, dimensiunile cadrului, diametrul găurilor și distanța, metoda de îmbinare a colțurilor și cantitățile necesare. Aceste detalii ajută la potrivirea liniei cu lucrul dvs. de flanșă.
Furnizați dimensiunea secțiunii, calitatea materialului și grosimea. Potriviți sculele de perforare și tăiere la profilul de unghi necesar.
Asigurați distanța dintre găuri, distanțe de capăt și lungimi de tăiere. Includeți piese repetate și loturi mixte de producție.
Referința enumeră patru axe și direcția de lucru de la dreapta la stânga. Confirmați intrarea lucrării, sursa de alimentare și accesul la material pentru linie.
| Parametru | Valoare | Unitate |
|---|---|---|
| Gama de dimensiuni ale materialului | 30–50 | mm |
| Diametrul maxim | 26 | |
| Presiune de perforare | 400 | |
| Cantitatea matrițelor | 1 | |
| Lungimea maximă a unghiului | 6 | m |
| Lungime maximă de tăiere | 6 | m |
| Sistem de tăiere | Hidraulic | |
| Viteza de lucru | 1000 | |
| Referință de precizie | GB2694-2003 | |
| Viteza de alimentare | 15 | |
| Intrarea programului | Tastatura / intrare USB; Intrare CAD | |
| Direcția de lucru | De la dreapta la stânga | |
| Topoare | 4 |
Combină alimentarea controlată, perforarea găurilor și tăierea hidraulică pentru a pregăti elementele de flanșă din oțel unghiular.
Linia descrisă pregătește membrii. Îmbinarea colțurilor, sudarea acolo unde este necesar și asamblarea cadrului sunt operațiuni separate.
Trimiteți dimensiunea secțiunii unghiulare, gradul și grosimea materialului, desenul găurilor, distanța la capăt și lungimile tăiate. Referința enumeră un set de matrițe; discutați instrumentele pentru dimensiunile secțiunilor dvs. atunci când solicitați o ofertă.
Specificațiile enumeră tastatură / USB și intrare CAD. Confirmați formatul de fișier acceptat și procedura de programare cu configurația selectată.
Furnizați secțiunea unghiulară, modelul de găuri, cel mai lung stoc și lungimile tăiate, cantitățile, alimentarea cu energie electrică și țara de destinație. Un desen al elementelor de flanșă este deosebit de util.
Trimiteți dimensiunea secțiunii, desenul găurilor și cerințele de producție, astfel încât să putem discuta despre o configurație adecvată.