
Fabrico de curvas circulares segmentadas
Publicado · Atualizado
Planeje o cotovelo acabado e suas costuras antes de escolher uma máquina formadora. Esta é a fabricação de acessórios de chapa metálica, sem dobrar um único tubo em um cotovelo.
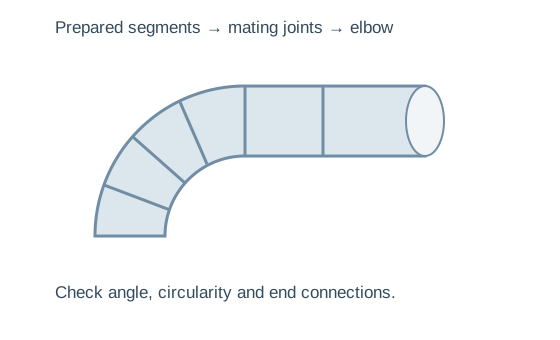
Leia o desenho do encaixe completo para dentro
Geometria geral
Indique o diâmetro do duto, o ângulo de giro total, o raio do cotovelo especificado e os detalhes da conexão final. O diâmetro por si só não pode definir o layout ou as ferramentas do segmento.
Utilize a construção aprovada para contagem de segmentos e reforço. Dois cotovelos de diâmetro igual ainda podem precisar de geometria e trabalho de produção diferentes.
Cada junta de acasalamento
Mostre os perfis das arestas dos segmentos, as margens de costura e a junta acabada desejada. Forneça uma foto ou amostra de uma conexão aceitável junto com o desenho.
Diferentes classes, revestimentos e requisitos de inspeção do projeto podem alterar a rota. Um nome genérico de cotovelo segmentado não confirma esses detalhes.
Cinco etapas entre a folha e um cotovelo acabado
Desenvolva o espaço em branco
Traduza o layout do segmento aprovado em formas de corte e tolerâncias de borda necessárias. Confirme se os equipamentos de desenvolvimento e corte são separados.
Dê forma a cada segmento
Prepare a geometria cilíndrica ou segmentada. Verifique a circularidade e o ajuste das bordas correspondentes antes de unir.
Forme as bordas das juntas
Combine as ferramentas com o perfil de conexão especificado. Não deduza o perfil apenas pelo nome da máquina.
Junte-se na sequência especificada
Mantenha a orientação do segmento e o ângulo geral alinhados. Revise como a conexão é apoiada em locais de junta difíceis.
Finalize e inspecione as pontas
Conclua as conexões finais necessárias e verifique todo o cotovelo, em vez de apenas uma costura formada.
Duas referências de máquinas, diferentes confirmações de materiais
| Item | DCP-1000 | DCH-1250 |
|---|---|---|
| Diâmetro | 125–1250 mm | 125–1250 mm |
| Grossura | Máximo 1,2mm; confirmação de material necessária | Aço preto 0,4–1,5 mm |
| Outros materiais | Confirmação específica da série | Galvanizado/alumínio 0,4–1,2 mm; inoxidável 0,4–0,8 mm |
| Poder | 3 kW | 5 kW |
| Peso | 460 kg | 750 kg |
Role a tabela de comparação horizontalmente para ver cada coluna.
O DCP-1000 lista diâmetro de 125–1250 mm e folha máxima de 1,2 mm; obter a base material. O DCH-1250 fornece limites separados de aço preto, galvanizado, inoxidável e alumínio. Estes não devem ser combinados no máximo em uma manta.
A velocidade de conformação publicada não é cotovelos concluídos por hora. Preparação de blanks, manipulação de segmentos, união e inspeção permanecem no cálculo de saída.
A preparação da borda é visível na peça de trabalho
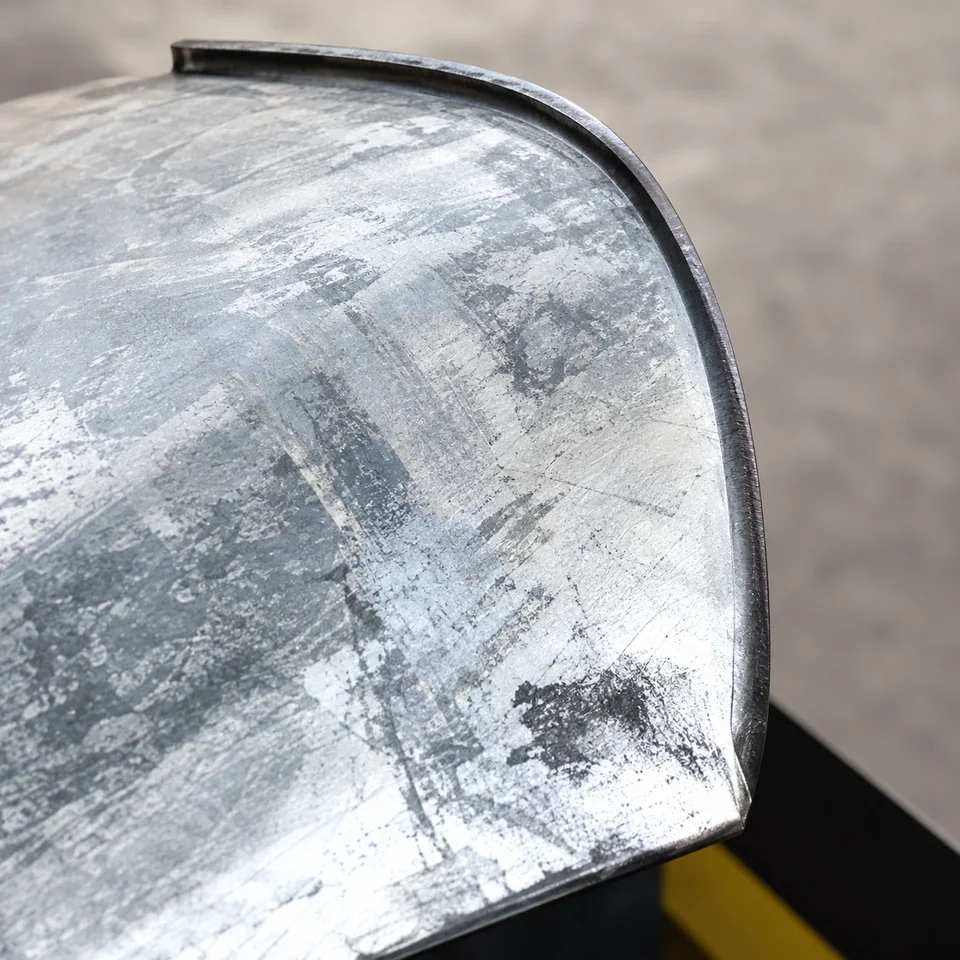
O que a amostra deve estabelecer
Verifique o perfil de formação cotado juntamente com o segmento correspondente. Inspecione a condição do material, o engate e a geometria concluída após a união.
Uma demonstração em um segmento grande e fácil não mostra o acesso a um segmento curto ou a uma adaptação pequena. Inclua a articulação recorrente difícil no teste.
Definir capacidade como cotovelos acabados por pedido
Tempo de formação
A velocidade publicada descreve uma operação da máquina. Pergunte qual movimento ele mede, sob quais condições de material e configuração.
Tempo de adaptação completo
Conte preparação de blanks, modelagem, união, acabamento final e inspeção. Inclui alterações de diâmetro ou material. Esta é a saída que seu plano de despacho precisa.
O DCP-1000 lista uma espessura máxima de chapa sem uma discriminação separada do material em seu título. DCH-1250 lista diferentes capacidades para aço preto, galvanizado, inoxidável e alumínio. Use a linha específica do material em vez de selecionar pelo maior número.
Especifique a rota completa de fabricação
Equipamento segmentado DCP-1000
125–1250 mm de diâmetro, folha máxima de 1,2 mm e referência de 3 kW. Confirme a classe e o ferramental da junta.
Ver configuração →Equipamento hidráulico DCH-1250
Diâmetro de 125–1250 mm com faixas de espessura de material listadas separadamente e referência de 5 kW.
Ver configuração →Mostre o cotovelo e a articulação que você precisa
A WinYing Machinery pode revisar os requisitos de montagem e produção finalizados antes de discutir a configuração. Peça à proposta para identificar equipamentos separados de corte/modelagem, bem como conformação e união.
Discuta esta aplicação →- 01Diâmetro, ângulo, raio e layout do segmento
- 02Grau, espessura e detalhe da costura
- 03Conexões finais e segmentos mais curtos
- 04Quantidades de lote e medidas de aceitação
Perguntas frequentes
Isto é um dobrador de tubos?
Não. Esta rota monta segmentos de chapa metálica; um dobrador de tubos curva uma peça de tubo.
A máquina de cotovelo corta todos os espaços em branco?
Confirme o escopo de desenvolvimento, corte, modelagem e união da máquina cotada.
O DCH-1250 pode processar aço inoxidável de 1,2 mm?
A referência publicada indica 0,4–0,8 mm de aço inoxidável. Um requisito diferente necessita de capacidade confirmada separada.
Qual desenho é necessário?
Inclua diâmetro, ângulo, raio, layout do segmento, classe, espessura, perfis de junta e conexões finais.