
Condutas espirais ou retangulares: fabrico
Publicado · Atualizado
Compare o equipamento necessário para entregar cada formato – não apenas a velocidade de uma máquina principal. Acessórios, conexões e manuseio de materiais fazem parte da decisão de investimento.
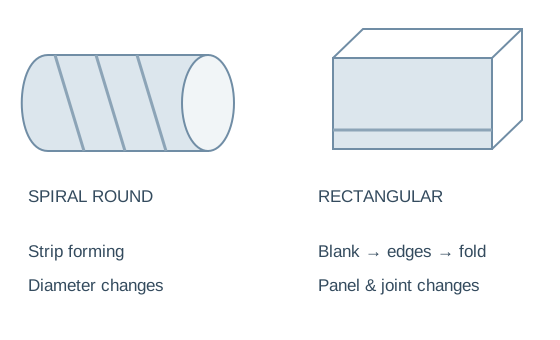
Trace as duas linhas de produção
Tira de bobina para tubo
Prepare a tira → forme as bordas → defina o diâmetro → trave a costura helicoidal → corte → faça acessórios e conexões.
Planeje moldes de formação, descarga de tubos, armazenamento de comprimento e fabricação de cotovelos. O gama de equipamentos em espiral fornece a principal rota de duto reto.
Em branco para montagem
Preparar blank → cordão/entalhe → formar travas e flanges → dobrar → fechar → completar reforço e juntas.
Planeje transferências de painéis, compatibilidade de ferramentas e capacidade de fechamento com o solução retangular.
O que muda quando seu pedido muda?
| Item | Rodada espiral | Retangular |
|---|---|---|
| Estoque | Tira de bobina estreita | Folhas ou bobinas alimentadas em branco |
| Mudanças de tamanho | Ferramentas de diâmetro | Tamanho em branco, dobras, ferramentas de conexão |
| Conexões | Juntas/acessórios redondos especificados | Costura longitudinal e flange transversal |
| Trabalho posterior | Corte, cotovelos, montagem | Fechamento, cantos/travas, reforço |
| Manuseio | Descarga e armazenamento do tubo | Transferências entre estações |
Role a tabela de comparação horizontalmente para ver cada coluna.
Uma alteração no diâmetro redondo e uma alteração no tamanho do painel retangular envolvem ajustes diferentes. Peça aos fornecedores que demonstrem as mudanças recorrentes em seu mix de pedidos real, em vez de uma execução ininterrupta do melhor caso.
Escolha a rota dos pedidos que você recebe
Corridas retas
Priorize ferramentas de diâmetro, comprimento de corte suportado e descarga. Em seguida, verifique a capacidade do cotovelo e do trabalho de montagem necessários para enviar um pedido completo.
Seções retangulares largas
Priorize a precisão do blank, o layout do reforço, os perfis das bordas e o acesso para dobrar/fechar. Compare o maior espaço em branco com cada estação a jusante.
Acessórios mistos e lotes curtos
Conte o tempo de configuração e montagem. Estações separadas flexíveis podem continuar úteis ao lado de uma linha automática; a integração deve abordar a operação que atrasa a remessa.
Construa um plano de investimento para uma oficina mista
- Registre uma semana representativa de pedidos por formato, material, tamanho e número de acessórios.
- Preparação de tempo, formação, transferências e montagem separadamente.
- Identifique a operação que está atrasando pedidos completos.
- Compare estações separadas com automação usando os mesmos cargos e equipes.
- Reserve espaço para carregamento, acesso a serviços e produtos acabados para ambas as rotas.
Mantenha os equipamentos existentes na lista de planejamento. Uma linha de processamento de blanks pode funcionar com estações de trava/flange atuais, enquanto uma nova formadora de espiral ainda pode exigir equipamento de cotovelo.
Três limites que a proposta de maquinário deve respeitar
O projeto define a forma
Use desenhos de projeto aprovados para estabelecer requisitos de forma, material, dimensões, reforço e conexão. A conveniência do maquinário não autoriza uma alteração no formato especificado do duto. Agrupe pedidos por diâmetro ou tamanho do painel, material, quantidade do lote e número de acessórios.
Longas tiragens, painéis retangulares largos e pequenos lotes de acessórios mistos impõem diferentes demandas em trocas e manuseio. Uma alta velocidade de conformação oferece poucos benefícios se a montagem da conexão ou o fechamento da junta atrasarem o envio.
Uma especificação não é uma promessa de produção para toda a fábrica
A referência do molde do tubo lista diâmetros de 100–1600 mm e tiras de 137 mm, mas o fornecimento real do molde e os limites de classificação devem estar de acordo com o pedido. As funções de linha retangular também precisam de um escopo equipamento por equipamento.
Use componentes acabados com conexões para aceitação. Uma demonstração de configuração não pode estabelecer um projeto de sistema aprovado ou seu desempenho de pressão.
Coordenar as interfaces do equipamento
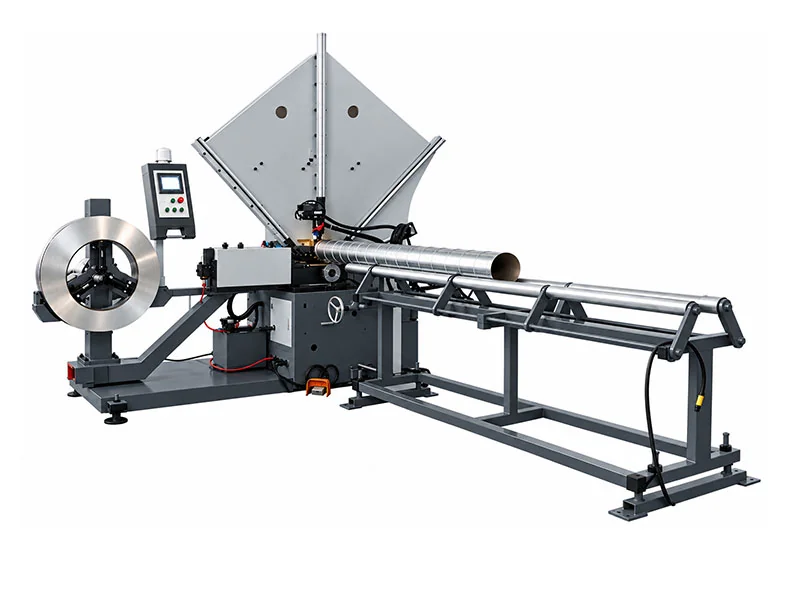
Rota reta e redonda
Revise a faixa de diâmetro, as alterações de estoque e de cabeçote/molde e, em seguida, planeje os cotovelos e a montagem da conexão.
Ver configuração →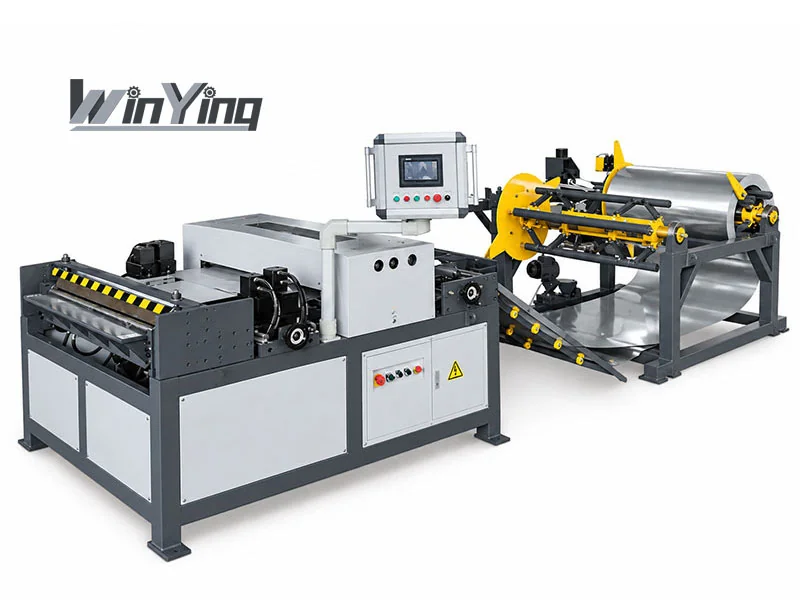
Rota retangular
Mapeie o processamento de blanks para equipamentos existentes de trava, flange, dobra e fechamento.
Ver configuração →As imagens mostram referências de equipamentos, e não promessa de configurações idênticas. Compare as máquinas reais cotadas.
Descreva os dois lados da sua carteira de pedidos
WinYing Machinery pode revisar juntos os requisitos de produção redondos e retangulares. Incluir o equipamento existente para que a proposta aborde a capacidade útil e as transferências reais.
Discuta esta aplicação →- 01Formas, tamanhos e matriz de materiais
- 02Contagens de montagem e desenhos de conexão
- 03Estações existentes e disposição da operadora
- 04Planta baixa da oficina e mistura de lote
Perguntas frequentes
Um formador de espiral faz dutos retangulares?
Os sistemas discutidos aqui produzem tubos redondos. A fabricação retangular usa uma rota de processo diferente.
Uma linha retangular forma cotovelos redondos?
Não presuma que a operação está incluída. Confirme equipamentos e ferramentas de cotovelo dedicados.
Qual precisa de menos operadores?
Compare fluxos de trabalho completos. Carregamento, alterações, transferências e montagem podem superar o ciclo principal de conformação.
Uma oficina pode fazer as duas formas?
Sim, com rotas adequadas e planejamento de capacidade para movimentação de materiais, utilidades, armazenamento e acabamento.