
Produkcja okrągłych kolan segmentowych
Opublikowany · Zaktualizowano
Przed wyborem maszyny formującej zaplanuj gotowe kolanko i jego szwy. Jest to produkcja złączek z blachy, a nie zaginanie pojedynczej rury w kolano.
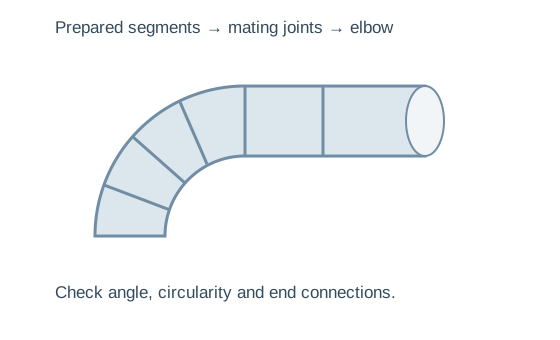
Przeczytaj rysunek od kompletnej złączki do środka
Ogólna geometria
Podaj średnicę kanału, całkowity kąt skrętu, określony promień kolanka i szczegóły połączeń końcowych. Sama średnica nie może definiować układu segmentu ani oprzyrządowania.
Do obliczenia liczby segmentów i zbrojenia użyj zatwierdzonej konstrukcji. Dwa kolanka o tej samej średnicy mogą nadal wymagać innej geometrii i prac produkcyjnych.
Każde złącze łączące
Pokaż profile krawędzi segmentów, naddatki na szwy i żądane wykończone połączenie. Dołącz zdjęcie lub próbkę akceptowalnego połączenia wraz z rysunkiem.
Różne gatunki, powłoki i wymagania dotyczące kontroli projektu mogą zmienić trasę. Ogólna nazwa łokcia segmentowego nie potwierdza tych szczegółów.
Pięć etapów od blachy do gotowego łokcia
Opracuj puste miejsce
Przetłumacz zatwierdzony układ segmentów na wycięte kształty i wymagane naddatki na krawędzie. Potwierdź, czy sprzęt wywołujący i tnący są oddzielnymi urządzeniami.
Uformuj każdy segment
Przygotuj geometrię cylindryczną lub segmentową. Przed połączeniem sprawdź okrągłość i dopasowanie współpracujących krawędzi.
Uformuj krawędzie złącza
Dopasuj oprzyrządowanie do określonego profilu łączącego. Nie wnioskuj o profilu na podstawie samej nazwy komputera.
Dołącz w określonej kolejności
Zachowaj wyrównaną orientację segmentu i ogólny kąt. Sprawdź, w jaki sposób złączka jest podparta w trudnych miejscach połączeń.
Zakończ i sprawdź końce
Wykonaj wymagane połączenia końcowe, a następnie sprawdź całe kolanko, a nie tylko jeden uformowany szew.
Dwie referencje maszyn, różne potwierdzenia materiałowe
| Przedmiot | DCP-1000 | DCH-1250 |
|---|---|---|
| Średnica | 125–1250 mm | 125–1250 mm |
| Grubość | Maksymalnie 1,2 mm; potrzebne potwierdzenie merytoryczne | Stal czarna 0,4–1,5 mm |
| Inne materiały | Potwierdzenie specyficzne dla klasy | Ocynk/aluminium 0,4–1,2 mm; stal nierdzewna 0,4–0,8 mm |
| Moc | 3 kW | 5 kW |
| Waga | 460 kg | 750 kg |
Przewiń tabelę porównawczą w poziomie, aby zobaczyć każdą kolumnę.
The DCP-1000 wymienia średnicę 125–1250 mm i blachę maksymalnie 1,2 mm; uzyskać bazę materialną. The DCH-1250 podaje oddzielne limity dla stali czarnej, ocynkowanej, nierdzewnej i aluminium. Nie można ich łączyć maksymalnie w jeden koc.
Opublikowana prędkość formowania nie jest liczbą gotowych łokci na godzinę. Przygotowanie półfabrykatu, obsługa segmentów, łączenie i kontrola pozostają w obliczeniach wyjściowych.
Przygotowanie krawędzi jest widoczne w przedmiocie obrabianym
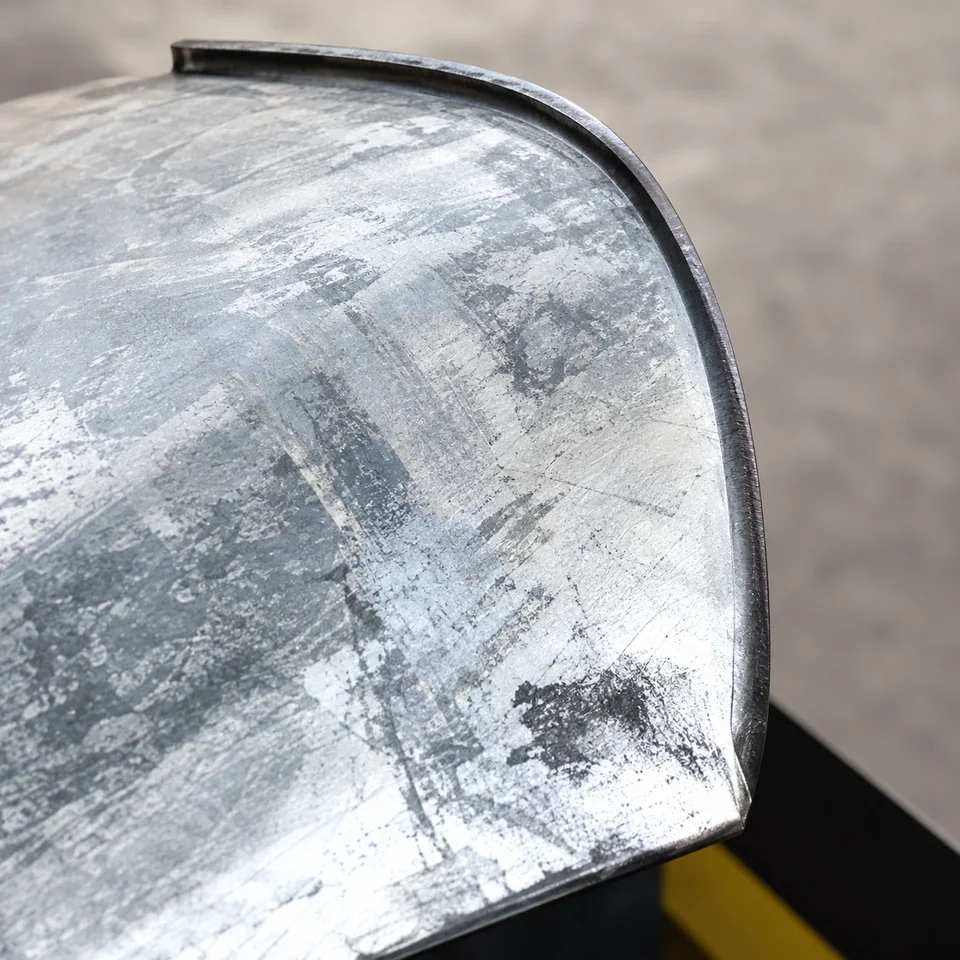
Co powinna ustalić próbka
Sprawdź podany profil formujący wraz z segmentem współpracującym. Po połączeniu sprawdź stan materiału, zaangażowanie i ukończoną geometrię.
Demonstracja na dużym, łatwym segmencie nie pokazuje dostępu do krótkiego segmentu lub małego dopasowania. Uwzględnij w badaniu trudny, powtarzający się staw.
Określ pojemność jako gotowe kolanka na zamówienie
Czas formowania
Opublikowana prędkość opisuje działanie maszyny. Zapytaj, jaki ruch mierzy, w jakich warunkach materiałowych i konfiguracyjnych.
Pełny czas montażu
Policz przygotowanie półproduktów, kształtowanie, łączenie, wykończenie końcowe i kontrolę. Uwzględnij zmiany średnicy lub materiału. To jest wynik, którego potrzebuje Twój plan wysyłek.
DCP-1000 w nagłówku podaje maksymalną grubość blachy bez osobnego podziału na materiały. DCH-1250 zawiera listę różnych wydajności dla stali czarnej, ocynkowanej, nierdzewnej i aluminium. Zamiast wybierać według największej liczby, użyj wiersza dotyczącego konkretnego materiału.
Określ pełną trasę produkcyjną
Sprzęt segmentowy DCP-1000
Średnica 125–1250 mm, blacha maksymalnie 1,2 mm i moc referencyjna 3 kW. Potwierdź gatunek i wspólne oprzyrządowanie.
Zobacz konfigurację →Sprzęt hydrauliczny DCH-1250
Średnica 125–1250 mm z oddzielnie wymienionymi zakresami grubości materiału i mocą referencyjną 5 kW.
Zobacz konfigurację →Pokaż łokieć i potrzebny staw
WinYing Machinery może sprawdzić gotowy montaż i wymagania produkcyjne przed omówieniem konfiguracji. Poproś o wskazanie oddzielnego sprzętu do cięcia/kształtowania oraz formowania i łączenia.
Omów tę aplikację →- 01Średnica, kąt, promień i układ segmentów
- 02Stopień, grubość i szczegóły szwu
- 03Połączenia końcowe i najkrótsze odcinki
- 04Ilości partii i pomiary odbiorcze
Często zadawane pytania
Czy to jest giętarka do rur?
Nie. Na tej trasie montowane są segmenty blaszane; giętarka do rur wygina przedmiot obrabiany rurą.
Czy maszyna do łokci tnie każdy półfabrykat?
Potwierdź zakres opracowania, cięcia, kształtowania i łączenia dla oferowanej maszyny.
Czy DCH-1250 może obrabiać stal nierdzewną o grubości 1,2 mm?
W opublikowanym odnośniku podano stal nierdzewną 0,4–0,8 mm. Inne wymagania wymagają osobnej potwierdzonej wydajności.
Jaki rysunek jest potrzebny?
Uwzględnij średnicę, kąt, promień, układ segmentu, gatunek, grubość, profile połączeń i połączenia końcowe.