
Presse plieuse CNC ou hydraulique : guide de choix
Publié · Mis à jour
Une presse plieuse CNC peut être hydraulique. La décision utile consiste à déterminer les mouvements programmables et les fonctions de configuration dont vos pièces ont besoin, tandis que la force, l'outillage et le jeu sont toujours vérifiés séparément.
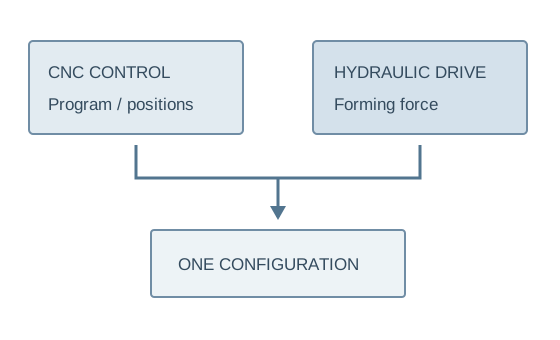
Séparez les trois couches d'une proposition de machine
Couche 1 · capacité de formage
La nuance, l'épaisseur, la longueur totale du pliage et l'outillage déterminent la question de la force. La hauteur d'ouverture, la course, la gorge et le jeu de retour déterminent si la pièce à usiner s'adapte.
Couche 2 · positionnement et séquence
Demandez quelles positions et mouvements sont programmés, quels axes sont contrôlés et comment la pièce est jaugée à travers sa séquence. CNC ne signifie pas que tous les axes ou options sont inclus.
La comparaison pratique est un contrôle plus simple par rapport à plus de programmation
La comparaison pratique est généralement une presse plieuse hydraulique contrôlée plus simple par rapport à une presse plieuse hydraulique avec des fonctions plus programmables. Le Référence produit CNC décrit explicitement l'entraînement hydraulique avec une programmation, une butée arrière et un outillage configurables.
Ne présumez pas que la machine « hydraulique » ne dispose pas de toutes les fonctions de positionnement ou que la « CNC » inclut tous les axes. Demandez une liste d’axes, des spécifications de contrôle et l’étendue exacte de la livraison pour chaque devis.
| Article | Configuration contrôlée plus simple | Configuration CNC |
|---|---|---|
| Installation | Confirmer les fonctions manuelles/positionnées | Confirmer le programme et la portée de l'axe |
| Répéter les parties | Paramètres et procédures de l'opérateur | Réutilisation du programme là où elle est prise en charge |
| Plusieurs virages | Manipulation et planification des séquences | Séquence programmée là où elle est prise en charge |
| Capacité de force | Un examen des matériaux/outillages est toujours nécessaire | Un examen des matériaux/outillages est toujours nécessaire |
| Acceptation | Pièces représentatives complétées | Pièces terminées et rappel du programme |
Faites défiler le tableau de comparaison horizontalement pour voir chaque colonne.
Où les programmes réutilisables résolvent un vrai problème de production
Pièces multi-plis récurrentes
Démontrer la création, le rappel et le redémarrage du programme pièce. Vérifiez les mouvements du gabarit et les dimensions finales après tous les pliages. La réutilisation du programme est utile lorsque les mêmes pièces reviennent et que leur configuration est coûteuse.
Courbes simples occasionnelles
Comparez l'installation réelle et l'effort de l'opérateur pour une combinaison de tâches plus petite. Les fonctions supplémentaires devraient permettre un travail utile plutôt que de remplacer une procédure claire d'outillage et de positionnement par une liste de fonctionnalités plus longue.
Les pièces récurrentes comportant plusieurs pliages, des positions de jauge répétées et des programmes réutilisés dans plusieurs lots peuvent bénéficier d'une configuration programmable. Pour les virages simples occasionnels, évaluez si ces fonctions permettent d'économiser suffisamment d'efforts de configuration et d'opérateur pour justifier la configuration.
La CNC ne supprime pas les variations de matériaux, le retour élastique, l'usure des outils ou les contraintes de jeu. Les dessins de pièces, les données sur les matériaux, l'outillage et l'inspection restent essentiels. La programmation hors ligne, la mesure d'angle et la compensation automatique doivent chacune être confirmées si nécessaire ; l'étiquette de contrôle à elle seule ne les promet pas.
Un modèle de référence donne des dimensions, et non une évaluation universelle des pièces.
Ligne publiée HTC 100T3200
1 000 kN · 3 200 mm
Pression nominale et longueur de flexion ; la rangée indique également une course de 120 mm, une gorge de 320 mm et une hauteur ouverte de 380 mm. Passez en revue le tableau HTC complet.
Configuration de référence CNC
Le Référence CNC décrit l'entraînement hydraulique et la programmation configurable, la butée arrière et l'outillage. Il ne spécifie pas tous les axes, fonctions de mesure d'angle ou options hors ligne.
Demandez ces fonctions individuellement si le jeu de pièces en a besoin.
La capacité au virage souhaité et l'accès au retour final restent à confirmer. Les valeurs de positionnement du contrôleur ne deviennent pas automatiquement la tolérance de la pièce terminée.
Exécutez le même ensemble de pièces sur les deux propositions
- 01Approuver les outils
Convenez de la méthode de pliage, de l'outillage et de la séquence.
- 02Créer une configuration
Démontrer les fonctions de contrôle/positionnement requises.
- 03Répéter le lot
Inclut le rappel du programme ou les paramètres répétés de l'opérateur.
- 04Terminer la pièce
Terminez tous les virages et vérifiez l'accès/la suppression.
- 05Inspecter la sortie
Mesurez les angles et dimensions finaux convenus.
Incluez les changements de matériaux et les changements d'outils dans votre production ordinaire. La variation du matériau, le retour élastique et l'état de l'outillage restent des variables de processus à chaque niveau de contrôle.
Intégrez la formation et le support au choix de contrôle
Configuration de l'opérateur
Confirmez la façon dont les programmes/paramètres sont créés, ajustés, sauvegardés et rappelés sur le contrôleur réel.
Portée de l'outillage
Répertoriez les outils inclus et les pièces/rayons qu'ils couvrent. La CNC ne peut pas compenser un outil inadapté ou surchargé.
Service et documentation
Confirmez les manuels, la formation, l’assistance et les informations de remplacement pour la configuration fournie. Conservez les échantillons de configuration et de pièces acceptés.
Demandez les fonctions utilisées par vos pièces de répétition
WinYing Machinery peut examiner l'ensemble de dessins et les lots récurrents avant de discuter de la portée du contrôle. Comparez une proposition plus simple et une proposition CNC avec les mêmes règles de travail et d'acceptation.
Discutez de cette application →- 01Dessins et matériaux représentatifs
- 02Longueur totale de pliage, géométrie de retour et rayons
- 03Exigences de réutilisation et de positionnement du programme
- 04Outillage, formation et tolérances des pièces terminées
Foire aux questions
La CNC est-elle hydraulique ?
C’est possible. La référence CNC actuelle décrit l'entraînement hydraulique ; La CNC concerne le contrôle.
La CNC garantit-elle la précision des angles ?
Aucune tolérance universelle de finition ne découle de l’étiquette. Convenez d’un essai et d’une inspection représentatifs de la pièce.
Tous les axes sont-ils inclus ?
Confirmez la liste des axes et les fonctions de commande dans l'offre.
Quand la CNC ajoute-t-elle de la valeur ?
Évaluez les programmes répétés, les pliages multiples et les économies de configuration pour vos travaux réels.