
Presă abkant CNC sau hidraulică
Publicat · Actualizat
O presă de frână CNC poate fi hidraulică. Decizia utilă este de ce mișcări programabile și funcții de configurare au nevoie piesele dvs., în timp ce forța, sculele și spațiul liber sunt încă verificate separat.
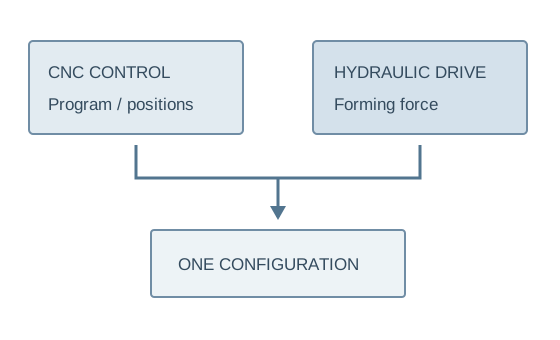
Separați cele trei straturi ale unei propuneri de mașini
Stratul 1 · capacitate de formare
Calitatea, grosimea, lungimea completă de îndoire și sculele determină problema forței. Înălțimea deschisă, cursa, gâtul și jocul de retur determină dacă piesa de prelucrat se potrivește.
Stratul 2 · poziţionarea şi secvenţa
Întrebați ce poziții și mișcări sunt programate, ce axe sunt controlate și cum este măsurată piesa prin secvența sa. CNC nu înseamnă că fiecare axă sau opțiune este inclusă.
Comparația practică este un control mai simplu versus mai multă programare
Comparația practică este de obicei o presă frână hidraulică controlată mai simplă față de o presă frână hidraulică cu funcții mai programabile. The Referință de produs CNC descrie în mod explicit acționarea hidraulică cu programare configurabilă, ecartament și scule.
Nu presupuneți că mașinii „hidraulice” îi lipsește fiecare funcție de poziționare sau că „CNC” include fiecare axă. Solicitați o listă de axe, specificații de control și domeniul exact de aprovizionare pentru fiecare ofertă.
| Articol | Configurație controlată mai simplă | Configurare CNC |
|---|---|---|
| Înființat | Confirmați funcțiile manuale/poziționate | Confirmați programul și domeniul de aplicare al axei |
| Repetă părți | Setări și proceduri ale operatorului | Reutilizarea programului acolo unde este acceptată |
| Îndoituri multiple | Manevrarea și planificarea secvenței | Secvența programată acolo unde este acceptată |
| Capacitatea de forță | Încă este necesară revizuirea materialului/uneltelor | Încă este necesară revizuirea materialului/uneltelor |
| Acceptare | Piese reprezentative finalizate | Piese finalizate plus rechemarea programului |
Derulați tabelul de comparație pe orizontală pentru a vedea fiecare coloană.
Unde programele reutilizabile rezolvă o problemă reală de producție
Piese recurente cu mai multe îndoiri
Demonstrați crearea, rechemarea și repornirea programului piesei. Verificați mișcările gabaritului și dimensiunile finale după toate îndoirile. Reutilizarea programului este utilă atunci când aceleași piese revin și configurarea lor este costisitoare.
Ocazional curbe simple
Comparați configurarea reală și efortul operatorului pentru mixul mai mic de locuri de muncă. Funcțiile suplimentare ar trebui să abordeze munca utilă, mai degrabă decât să înlocuiască un instrument clar și o procedură de poziționare cu o listă mai lungă de caracteristici.
Piesele recurente cu mai multe îndoiri, poziții repetate ale calibrelor și programe reutilizate pe loturi pot beneficia de configurarea programabilă. Pentru îndoiri simple ocazionale, evaluați dacă aceste funcții economisesc suficient efort de configurare și operator pentru a justifica configurația.
CNC nu înlătură variația materialului, returul elastic, uzura sculelor sau constrângerile de joc. Desenele pieselor, datele materialelor, sculele și inspecția rămân esențiale. Programarea offline, măsurarea unghiului și compensarea automată trebuie confirmate fiecare dacă este necesar; eticheta de control singură nu le promite.
Un model de referință oferă dimensiuni, nu o evaluare universală a piesei
HTC 100T3200 rând publicat
1000 kN · 3200 mm
Presiunea nominală și lungimea de îndoire; rândul listează, de asemenea, cursa de 120 mm, gât de 320 mm și înălțimea deschisă de 380 mm. Examinați tabelul HTC complet.
Configurație de referință CNC
The Referință CNC descrie acționarea hidraulică și programarea configurabilă, ecartamentul din spate și sculele. Nu specifică fiecare axă, funcție de măsurare a unghiului sau opțiune offline.
Solicitați aceste funcții individual dacă setul de piese are nevoie de ele.
Capacitatea la cotul cerut și accesul la returul final necesită încă confirmare. Valorile de poziționare a controlerului nu devin automat toleranța piesei finalizate.
Rulați același set de părți pe cele două propuneri
- 01Aprobați instrumentele
Acordați metoda de îndoire, sculele și secvența.
- 02Creați o configurație
Demonstrați funcțiile de control/poziționare necesare.
- 03Repetați lotul
Includeți rechemarea programului sau setările repetate ale operatorului.
- 04Terminați partea
Finalizați toate coturile și verificați accesul/scoaterea.
- 05Inspectați ieșirea
Măsurați unghiurile și dimensiunile finale convenite.
Includeți modificările materialelor și schimbările sculelor în producția dvs. obișnuită. Variația materialului, revenirea elastică și starea sculelor rămân variabile ale procesului la oricare nivel de control.
Faceți antrenamentul și sprijinul parte a alegerii de control
Configurarea operatorului
Confirmați modul în care programele/setările sunt create, ajustate, copiate de rezervă și rechemate pe controlerul real.
Domeniul de aplicare a sculelor
Enumerați instrumentele incluse și piesele/razele pe care le acoperă. CNC nu poate compensa o unealtă neadecvată sau supraîncărcată.
Service si documentatie
Confirmați manualele, instruirea, asistența și informațiile de înlocuire pentru configurația furnizată. Păstrați configurația acceptată și mostrele de piese.
Solicitați funcțiile pe care le folosesc piesele repetate
WinYing Machinery poate revizui setul de desene și loturile recurente înainte de a discuta domeniul de aplicare al controlului. Comparați o propunere mai simplă și una CNC cu aceleași reguli de lucru și acceptare.
Discutați această aplicație →- 01Desene și materiale reprezentative
- 02Lungime completă de îndoire, geometrie de retur și razele
- 03Reutilizarea programului și cerințele de poziționare
- 04Instrumente, pregătire și toleranțe pentru piese finalizate
Întrebări frecvente
CNC este hidraulic?
Poate fi. Referința curentă CNC descrie acționarea hidraulică; CNC se referă la control.
CNC garantează precizia unghiului?
Din etichetă nu rezultă nicio toleranță universală de finisare. Acordați o parte reprezentativă de încercare și inspecție.
Sunt incluse toate topoarele?
Confirmați lista de axe și funcțiile de control din oferta.
Când adaugă CNC valoare?
Evaluați programele repetate, îndoirile multiple și economiile de configurare pentru lucrările dvs. reale.