
Máy chấn CNC hay thủy lực
Đã xuất bản · Đã cập nhật
Phanh ép CNC có thể là phanh thủy lực. Quyết định hữu ích là các chuyển động có thể lập trình và chức năng thiết lập mà các bộ phận của bạn cần, trong khi lực, dụng cụ và khoảng hở vẫn được kiểm tra riêng.
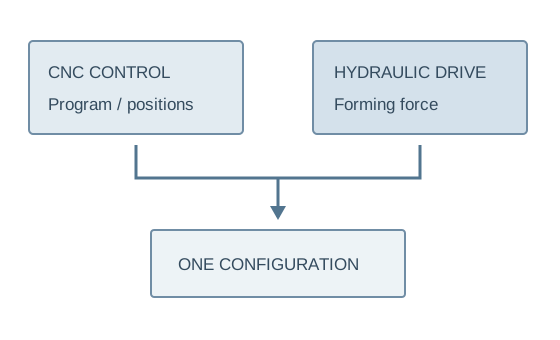
Tách ba lớp của một đề xuất máy
Lớp 1 · khả năng hình thành
Lớp, độ dày, chiều dài uốn cong đầy đủ và dụng cụ xác định câu hỏi về lực. Chiều cao mở, hành trình, họng và khoảng hở quay trở lại xác định xem phôi có vừa vặn hay không.
Lớp 2 · định vị và trình tự
Hỏi vị trí và chuyển động nào được lập trình, trục nào được điều khiển và cách bộ phận được đo thông qua trình tự của nó. CNC không có nghĩa là mọi trục hoặc tùy chọn đều được bao gồm.
So sánh thực tế là điều khiển đơn giản hơn so với việc lập trình nhiều hơn
Sự so sánh thực tế thường là phanh ép thủy lực được điều khiển đơn giản hơn so với phanh ép thủy lực có nhiều chức năng lập trình hơn. các Tham khảo sản phẩm CNC mô tả rõ ràng bộ truyền động thủy lực với chương trình, thước đo phía sau và dụng cụ có thể định cấu hình.
Đừng cho rằng máy 'thủy lực' thiếu mọi chức năng định vị hoặc 'CNC' bao gồm mọi trục. Yêu cầu danh sách trục, thông số kỹ thuật kiểm soát và phạm vi cung cấp chính xác cho từng báo giá.
| Mục | Cấu hình điều khiển đơn giản hơn | cấu hình CNC |
|---|---|---|
| Cài đặt | Xác nhận chức năng thủ công/định vị | Xác nhận phạm vi chương trình và trục |
| Lặp lại các phần | Cài đặt và quy trình của người vận hành | Tái sử dụng chương trình khi được hỗ trợ |
| Nhiều khúc cua | Xử lý và lập kế hoạch trình tự | Trình tự được lập trình khi được hỗ trợ |
| Công suất lực | Vẫn cần xem xét lại vật liệu/dụng cụ | Vẫn cần xem xét lại vật liệu/dụng cụ |
| Chấp nhận | Phần đại diện đã hoàn thành | Các bộ phận đã hoàn thành cộng với việc thu hồi chương trình |
Cuộn bảng so sánh theo chiều ngang để xem từng cột.
Nơi các chương trình có thể tái sử dụng giải quyết được vấn đề sản xuất thực tế
Các bộ phận uốn cong định kỳ
Chứng minh việc tạo, thu hồi và khởi động lại chương trình phần. Kiểm tra chuyển động của thước đo và kích thước cuối cùng sau tất cả các lần uốn. Việc sử dụng lại chương trình rất hữu ích khi các bộ phận tương tự được trả lại và việc thiết lập chúng tốn kém.
Thỉnh thoảng uốn cong đơn giản
So sánh nỗ lực thiết lập và vận hành thực tế đối với tổ hợp công việc nhỏ hơn. Các chức năng bổ sung sẽ giải quyết công việc hữu ích thay vì thay thế quy trình định vị và dụng cụ rõ ràng bằng danh sách tính năng dài hơn.
Các bộ phận định kỳ có nhiều chỗ uốn cong, các vị trí đo lặp lại và các chương trình được sử dụng lại trong các lô có thể được hưởng lợi từ việc thiết lập có thể lập trình. Đối với những khúc cua đơn giản không thường xuyên, hãy đánh giá xem liệu các chức năng đó có tiết kiệm đủ công sức thiết lập và vận hành để điều chỉnh cấu hình hay không.
CNC không loại bỏ các hạn chế về biến đổi vật liệu, độ đàn hồi, độ mòn dụng cụ hoặc khe hở. Bản vẽ bộ phận, dữ liệu vật liệu, dụng cụ và kiểm tra vẫn rất cần thiết. Lập trình ngoại tuyến, đo góc và bù tự động phải được xác nhận nếu cần; chỉ nhãn kiểm soát thôi thì không hứa hẹn với họ.
Mô hình tham chiếu đưa ra kích thước—không phải xếp hạng bộ phận phổ quát
Hàng công bố HTC 100T3200
1000 kN · 3200 mm
Áp suất danh nghĩa và chiều dài uốn; hàng này cũng liệt kê hành trình 120 mm, họng 320 mm và chiều cao mở 380 mm. Xem lại bảng HTC hoàn chỉnh.
Cấu hình tham chiếu CNC
các Tài liệu tham khảo CNC mô tả truyền động thủy lực và lập trình có thể định cấu hình, thước đo lùi và dụng cụ. Nó không chỉ định mọi trục, chức năng đo góc hoặc tùy chọn ngoại tuyến.
Yêu cầu các chức năng đó riêng lẻ nếu bộ phận cần chúng.
Công suất ở khúc cua yêu cầu và khả năng truy cập vào phần hoàn trả cuối cùng vẫn cần được xác nhận. Các giá trị định vị bộ điều khiển không tự động trở thành dung sai của bộ phận đã hoàn thiện.
Chạy cùng một phần trên hai đề xuất
- 01Phê duyệt công cụ
Thống nhất phương pháp uốn, dụng cụ và trình tự.
- 02Tạo thiết lập
Thể hiện các chức năng điều khiển/định vị cần thiết.
- 03Lặp lại đợt
Bao gồm việc thu hồi chương trình hoặc cài đặt vận hành lặp lại.
- 04Phần hoàn thiện
Hoàn thành tất cả các khúc cua và kiểm tra khả năng tiếp cận/loại bỏ.
- 05Kiểm tra đầu ra
Đo các góc và kích thước cuối cùng đã thỏa thuận.
Bao gồm những thay đổi về vật liệu và công cụ trong quá trình sản xuất thông thường của bạn. Sự thay đổi vật liệu, độ đàn hồi và điều kiện dụng cụ vẫn là các biến số của quy trình ở cả hai cấp độ kiểm soát.
Biến việc đào tạo và hỗ trợ thành một phần của lựa chọn kiểm soát
Thiết lập toán tử
Xác nhận cách tạo, điều chỉnh, sao lưu và gọi lại các chương trình/cài đặt trên bộ điều khiển thực tế.
Phạm vi dụng cụ
Liệt kê các công cụ đi kèm và các bộ phận/bán kính mà chúng bao gồm. CNC không thể bù đắp cho một công cụ không phù hợp hoặc quá tải.
Dịch vụ và tài liệu
Xác nhận thông tin hướng dẫn sử dụng, đào tạo, hỗ trợ và thay thế cho cấu hình được cung cấp. Giữ các mẫu thiết lập và bộ phận được chấp nhận.
Yêu cầu các chức năng mà phần lặp lại của bạn sử dụng
WinYing Máy móc có thể xem lại bộ bản vẽ và các lô định kỳ trước khi thảo luận về phạm vi kiểm soát. So sánh một đề xuất đơn giản hơn và một đề xuất CNC với cùng một quy tắc công việc và chấp nhận.
Thảo luận về ứng dụng này →- 01Bản vẽ và vật liệu đại diện
- 02Chiều dài uốn cong đầy đủ, hình dạng trả về và bán kính
- 03Yêu cầu tái sử dụng và định vị chương trình
- 04Công cụ, đào tạo và dung sai phần hoàn chỉnh
Câu hỏi thường gặp
CNC có thủy lực không?
Nó có thể được. Tài liệu tham khảo CNC hiện tại mô tả bộ truyền động thủy lực; CNC liên quan đến việc kiểm soát.
CNC có đảm bảo độ chính xác của góc không?
Không có dung sai hoàn thiện chung nào sau nhãn. Đồng ý thử nghiệm và kiểm tra một phần đại diện.
Có bao gồm tất cả các trục không?
Xác nhận danh sách trục và chức năng điều khiển trong báo giá.
Khi nào CNC tăng thêm giá trị?
Đánh giá các chương trình lặp lại, nhiều khúc cua và tiết kiệm thiết lập cho công việc thực tế của bạn.