
CNC veya Hidrolik Abkant Pres
Yayınlandı · Güncellendi
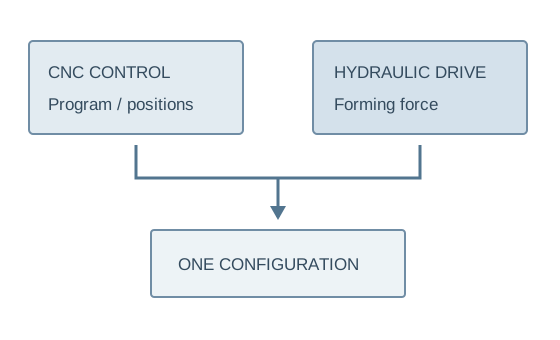
CNC abkant pres hidrolik olabilir. Yararlı karar, parçalarınızın hangi programlanabilir hareketlere ve kurulum işlevlerine ihtiyaç duyduğudur; kuvvet, takımlama ve boşluk ise ayrı ayrı kontrol edilir.
Bir makine teklifinin üç katmanını ayırın
Katman 1 · şekillendirme kapasitesi
Derece, kalınlık, tam büküm uzunluğu ve takımlar kuvvet sorusunu belirler. Açık yükseklik, strok, boğaz ve dönüş açıklığı iş parçasının uygun olup olmadığını belirler.
Katman 2 · konumlandırma ve sıralama
Hangi pozisyonların ve hareketlerin programlandığını, hangi eksenlerin kontrol edildiğini ve parçanın sırasına göre nasıl ölçüldüğünü sorun. CNC her eksenin veya seçeneğin dahil olduğu anlamına gelmez.
Pratik karşılaştırma, daha fazla programlamaya karşı daha basit kontroldür
Pratik karşılaştırma genellikle daha basit kontrollü bir hidrolik abkant pres ile daha fazla programlanabilir işlevlere sahip bir hidrolik abkant prestir. CNC ürün referansı yapılandırılabilir programlama, arka dayama ve takımlama ile hidrolik tahriki açıkça açıklamaktadır.
'Hidrolik' makinenin tüm konumlandırma fonksiyonlarından yoksun olduğunu veya 'CNC'nin her ekseni içerdiğini varsaymayın. Her teklif için bir eksen listesi, kontrol spesifikasyonu ve tam tedarik kapsamı talep edin.
| Öğe | Daha basit kontrollü konfigürasyon | CNC konfigürasyonu |
|---|---|---|
| Kurmak | Manüel/konumlandırılmış işlevleri onaylayın | Program ve eksen kapsamını onaylayın |
| Parçaları tekrarla | Operatör ayarları ve prosedürleri | Desteklendiği yerde programın yeniden kullanımı |
| Çoklu virajlar | İşleme ve sıra planlaması | Desteklendiği yerde programlanmış sıra |
| Kuvvet kapasitesi | Malzeme/takım incelemesi hâlâ gerekli | Malzeme/takım incelemesi hâlâ gerekli |
| Kabul | Tamamlanan temsili parçalar | Tamamlanan parçalar artı program geri çağırma |
Her sütunu görmek için karşılaştırma tablosunu yatay olarak kaydırın.
Yeniden kullanılabilir programların gerçek bir üretim sorununu çözdüğü yer
Yinelenen çok bükümlü parçalar
Parça programının oluşturulmasını, geri çağrılmasını ve yeniden başlatılmasını gösterin. Tüm bükümlerden sonra mastar hareketlerini ve son boyutları kontrol edin. Programın yeniden kullanımı, aynı parçalar geri geldiğinde ve bunların kurulumunun maliyetli olduğu durumlarda faydalıdır.
Ara sıra basit virajlar
Daha küçük iş karışımları için gerçek kurulum ve operatör çabasını karşılaştırın. Ekstra işlevler, açık bir takımlama ve konumlandırma prosedürünü daha uzun bir özellik listesiyle değiştirmek yerine, faydalı çalışmalara yönelik olmalıdır.
Çeşitli bükümlere sahip yinelenen parçalar, tekrarlanan ölçüm konumları ve partiler arasında yeniden kullanılan programlar, programlanabilir kurulumdan yararlanabilir. Ara sıra yapılan basit bükülmeler için, bu işlevlerin, konfigürasyonu haklı çıkaracak kadar kurulum ve operatör çabasından tasarruf edip etmediğini değerlendirin.
CNC malzeme değişimini, geri esnemeyi, takım aşınmasını veya açıklık kısıtlamalarını ortadan kaldırmaz. Parça çizimleri, malzeme verileri, takımlar ve muayene hala temel önemdedir. Gerekirse çevrimdışı programlama, açı ölçümü ve otomatik telafinin her biri onaylanmalıdır; Kontrol etiketi tek başına onlara söz vermez.
Referans modeli evrensel bir parça derecelendirmesi değil, boyutları verir
HTC 100T3200 yayınlanan satır
1000 kN · 3200 mm
Nominal basınç ve bükülme uzunluğu; satırda ayrıca 120 mm strok, 320 mm boğaz ve 380 mm açık yükseklik listelenmektedir. Gözden geçirin HTC tablosunu tamamla.
CNC referans konfigürasyonu
CNC referansı hidrolik tahriki ve yapılandırılabilir programlamayı, arka dayama ve takımlamayı açıklar. Her ekseni, açı ölçüm fonksiyonunu veya çevrimdışı seçeneği belirtmez.
Parça setinin ihtiyacı varsa bu işlevleri ayrı ayrı talep edin.
Gerekli virajdaki kapasite ve son dönüşe erişim hala onaylanmaya ihtiyaç duyuyor. Kontrol cihazı konumlandırma değerleri otomatik olarak tamamlanan parçanın toleransı haline gelmez.
İki teklifte aynı parça kümesini çalıştırın
- 01Araçları onayla
Bükme yöntemini, takımları ve sırayı kabul edin.
- 02Kurulum oluştur
Gerekli kontrol/konumlandırma fonksiyonlarını gösterin.
- 03Toplu işlemi tekrarla
Program geri çağırma veya tekrarlanan operatör ayarlarını ekleyin.
- 04Parçayı bitir
Tüm bükümleri tamamlayın ve erişimi/kaldırma işlemini kontrol edin.
- 05Çıktıyı inceleyin
Kararlaştırılan son açıları ve boyutları ölçün.
Malzeme değişikliklerini ve takım değişikliklerini olağan üretiminize dahil edin. Malzeme değişimi, geri esneme ve işleme durumu her iki kontrol seviyesinde de süreç değişkenleri olarak kalır.
Eğitim ve desteği kontrol seçiminin bir parçası haline getirin
Operatör kurulumu
Programların/ayarların gerçek denetleyicide nasıl oluşturulduğunu, ayarlandığını, yedeklendiğini ve geri çağrıldığını doğrulayın.
Takım kapsamı
Dahil edilen araçları ve kapsadıkları parçaları/yarıçapları listeleyin. CNC, uygun olmayan veya aşırı yüklenmiş bir takımı telafi edemez.
Servis ve dokümantasyon
Sağlanan konfigürasyon için kılavuzları, eğitim, destek ve değiştirme bilgilerini onaylayın. Kabul edilen kurulumu ve parça örneklerini saklayın.
Tekrarlanan parçalarınızın kullandığı işlevleri isteyin
WinYing Makine, kontrol kapsamını görüşmeden önce çizim setini ve yinelenen partileri inceleyebilir. Daha basit bir teklif ile bir CNC teklifini aynı çalışma ve kabul kurallarına göre karşılaştırın.
Bu uygulamayı tartışın →- 01Temsili çizimler ve materyaller
- 02Tam büküm uzunluğu, dönüş geometrisi ve yarıçaplar
- 03Programın yeniden kullanımı ve konumlandırma gereksinimleri
- 04Araçlar, eğitim ve tamamlanmış parça toleransları
Sıkça Sorulan Sorular
CNC hidrolik midir?
Olabilir. Mevcut CNC referansı hidrolik tahriki açıklamaktadır; CNC kontrolle ilgilidir.
CNC açı doğruluğunu garanti ediyor mu?
Etikette evrensel bir bitmiş tolerans görülmez. Temsili bir parça denemesi ve incelemesi üzerinde anlaşın.
Tüm eksenler dahil mi?
Teklifteki eksen listesini ve kontrol fonksiyonlarını onaylayın.
CNC ne zaman değer katar?
Gerçek işleriniz için tekrar programlarını, çoklu bükümleri ve kurulum tasarruflarını değerlendirin.