
เพรสเบรก CNC หรือไฮดรอลิก
ที่ตีพิมพ์ · อัปเดตแล้ว
เครื่องเพรสเบรก CNC สามารถเป็นแบบไฮดรอลิกได้ การตัดสินใจที่เป็นประโยชน์คือการเคลื่อนไหวที่ตั้งโปรแกรมได้และฟังก์ชันการตั้งค่าใดที่ชิ้นส่วนของคุณต้องการ ในขณะที่แรง เครื่องมือ และระยะห่างยังคงได้รับการตรวจสอบแยกกัน
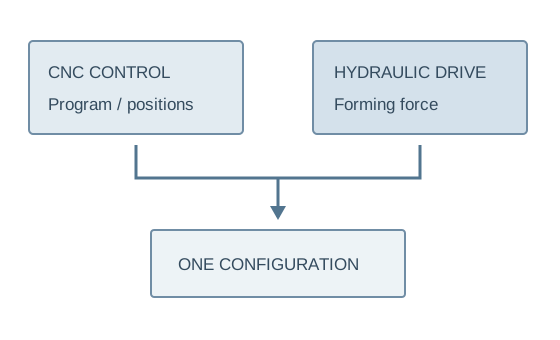
แยกข้อเสนอเครื่องสามชั้นออกจากกัน
ชั้นที่ 1 · กำลังการขึ้นรูป
เกรด ความหนา ความยาวโค้งงอทั้งหมด และเครื่องมือจะเป็นตัวกำหนดคำถามเกี่ยวกับแรง ความสูงในการเปิด ระยะชัก ระยะคอ และระยะห่างกลับจะกำหนดว่าชิ้นงานพอดีหรือไม่
เลเยอร์ 2 · การวางตำแหน่งและลำดับ
ถามว่าตำแหน่งและการเคลื่อนไหวใดที่ได้รับการโปรแกรมไว้ แกนใดที่ถูกควบคุม และวิธีประเมินชิ้นส่วนตามลำดับ CNC ไม่ได้หมายความว่าทุกแกนหรือตัวเลือกจะรวมอยู่ด้วย
การเปรียบเทียบในทางปฏิบัติคือการควบคุมที่ง่ายกว่าเมื่อเทียบกับการเขียนโปรแกรมที่มากขึ้น
การเปรียบเทียบในทางปฏิบัติมักเป็นการใช้เครื่องเพรสเบรกไฮดรอลิกแบบควบคุมที่ง่ายกว่ากับเครื่องเพรสเบรกไฮดรอลิกที่มีฟังก์ชันที่ตั้งโปรแกรมได้มากกว่า ที่ การอ้างอิงผลิตภัณฑ์ CNC อธิบายระบบขับเคลื่อนไฮดรอลิกอย่างชัดเจนพร้อมการตั้งโปรแกรม แบ็คเกจ และเครื่องมือที่กำหนดค่าได้
อย่าถือว่าเครื่องจักร 'ไฮดรอลิก' ขาดฟังก์ชันการกำหนดตำแหน่งทั้งหมด หรือ 'CNC' รวมทุกแกน ขอรายการแกน ข้อกำหนดการควบคุม และขอบเขตการจัดหาที่แน่นอนสำหรับใบเสนอราคาแต่ละรายการ
| รายการ | การกำหนดค่าที่ควบคุมได้ง่ายขึ้น | การกำหนดค่าซีเอ็นซี |
|---|---|---|
| ตั้งค่า | ยืนยันฟังก์ชันแบบแมนนวล/แบบกำหนดตำแหน่ง | ยืนยันขอบเขตของโปรแกรมและแกน |
| ทำซ้ำส่วนต่างๆ | การตั้งค่าและขั้นตอนของผู้ปฏิบัติงาน | โปรแกรมนำมาใช้ซ้ำตามที่ได้รับการสนับสนุน |
| โค้งได้หลายจุด | การจัดการและการวางแผนลำดับ | ลำดับโปรแกรมที่รองรับ |
| ความจุกำลัง | ยังคงต้องมีการตรวจสอบวัสดุ/เครื่องมือ | ยังคงต้องมีการตรวจสอบวัสดุ/เครื่องมือ |
| การยอมรับ | ตัวแทนอะไหล่เสร็จแล้ว | ชิ้นส่วนที่เสร็จสมบูรณ์พร้อมการเรียกคืนโปรแกรม |
เลื่อนตารางเปรียบเทียบในแนวนอนเพื่อดูทุกคอลัมน์
เมื่อโปรแกรมที่ใช้ซ้ำได้จะช่วยแก้ปัญหาการผลิตจริงได้
ชิ้นส่วนหลายโค้งที่เกิดซ้ำ
สาธิตการสร้าง การเรียกคืน และรีสตาร์ทโปรแกรมชิ้นงาน ตรวจสอบการเคลื่อนที่ของเกจและขนาดสุดท้ายหลังจากการโค้งงอทั้งหมด การใช้โปรแกรมซ้ำจะมีประโยชน์เมื่อชิ้นส่วนเดิมกลับมาและการตั้งค่ามีค่าใช้จ่ายสูง
โค้งงอง่าย ๆ เป็นครั้งคราว
เปรียบเทียบการตั้งค่าจริงและความพยายามของผู้ปฏิบัติงานสำหรับงานขนาดเล็ก ฟังก์ชันพิเศษควรเน้นงานที่เป็นประโยชน์มากกว่าแทนที่เครื่องมือที่ชัดเจนและขั้นตอนการกำหนดตำแหน่งด้วยรายการคุณลักษณะที่ยาวกว่า
ชิ้นส่วนที่เกิดซ้ำซึ่งมีการโค้งงอหลายจุด ตำแหน่งเกจซ้ำๆ และโปรแกรมที่นำกลับมาใช้ซ้ำในแต่ละชุดจะได้รับประโยชน์จากการตั้งค่าที่ตั้งโปรแกรมได้ สำหรับการโค้งงอแบบธรรมดาเป็นครั้งคราว ให้ประเมินว่าฟังก์ชันเหล่านั้นช่วยประหยัดการตั้งค่าและความพยายามของผู้ปฏิบัติงานเพียงพอที่จะปรับการกำหนดค่าหรือไม่
CNC ไม่ได้ขจัดความแปรผันของวัสดุ การสปริงกลับ การสึกหรอของเครื่องมือ หรือข้อจำกัดในระยะห่าง แบบร่างชิ้นส่วน ข้อมูลวัสดุ เครื่องมือ และการตรวจสอบยังคงมีความสำคัญ การโปรแกรมออฟไลน์ การวัดมุม และการชดเชยอัตโนมัติ จะต้องได้รับการยืนยันหากจำเป็น ฉลากควบคุมเพียงอย่างเดียวไม่ได้สัญญาไว้
โมเดลอ้างอิงจะให้มิติ ไม่ใช่พิกัดชิ้นส่วนสากล
แถวเผยแพร่ HTC 100T3200
1,000 กิโลนิวตัน · 3200 มม
ความดันที่กำหนดและความยาวการดัด แถวนี้ยังแสดงระยะชัก 120 มม. คอ 320 มม. และความสูงเปิด 380 มม. รีวิว ตาราง HTC ที่สมบูรณ์.
การกำหนดค่าอ้างอิง CNC
ที่ อ้างอิงซีเอ็นซี อธิบายระบบขับเคลื่อนไฮดรอลิกและการโปรแกรมที่กำหนดค่าได้ แบ็คเกจ และเครื่องมือ ไม่ได้ระบุทุกแกน ฟังก์ชั่นการวัดมุม หรือตัวเลือกออฟไลน์
ร้องขอฟังก์ชันเหล่านั้นทีละรายการหากชุดชิ้นส่วนต้องการ
ความจุที่โค้งที่ต้องการและการเข้าถึงเส้นทางกลับสุดท้ายยังคงต้องได้รับการยืนยัน ค่าตำแหน่งของคอนโทรลเลอร์จะไม่กลายเป็นค่าความคลาดเคลื่อนของชิ้นส่วนที่เสร็จสมบูรณ์โดยอัตโนมัติ
เรียกใช้ส่วนเดียวกันที่กำหนดไว้ในข้อเสนอทั้งสอง
- 01อนุมัติเครื่องมือ
ยอมรับวิธีการโค้งงอ เครื่องมือ และลำดับ
- 02สร้างการตั้งค่า
สาธิตฟังก์ชันการควบคุม/การกำหนดตำแหน่งที่จำเป็น
- 03ทำซ้ำชุด
รวมการเรียกคืนโปรแกรมหรือการตั้งค่าผู้ปฏิบัติงานซ้ำ
- 04จบส่วน
โค้งงอทั้งหมดและตรวจสอบการเข้าถึง/การถอด
- 05ตรวจสอบเอาท์พุท
วัดมุมและขนาดสุดท้ายที่ตกลงกันไว้
รวมการเปลี่ยนแปลงวัสดุและการเปลี่ยนแปลงเครื่องมือในการผลิตปกติของคุณ ความแปรผันของวัสดุ การสปริงกลับ และสภาพของเครื่องมือยังคงเป็นตัวแปรกระบวนการที่ระดับการควบคุมทั้งสองระดับ
ทำให้การฝึกอบรมและการสนับสนุนเป็นส่วนหนึ่งของตัวเลือกการควบคุม
การตั้งค่าตัวดำเนินการ
ยืนยันวิธีการสร้าง ปรับแต่ง สำรองข้อมูล และเรียกคืนโปรแกรม/การตั้งค่าบนคอนโทรลเลอร์จริง
ขอบเขตการใช้เครื่องมือ
ระบุเครื่องมือที่ให้มาและชิ้นส่วน/รัศมีที่ครอบคลุม CNC ไม่สามารถชดเชยเครื่องมือที่ไม่เหมาะสมหรือโอเวอร์โหลดได้
บริการและเอกสาร
ยืนยันคู่มือ การฝึกอบรม การสนับสนุน และข้อมูลการเปลี่ยนสำหรับการกำหนดค่าที่ให้มา เก็บการตั้งค่าและตัวอย่างชิ้นส่วนที่ยอมรับไว้
ถามถึงฟังก์ชันที่ชิ้นส่วนที่ทำซ้ำของคุณใช้
เครื่องจักร WinYing สามารถตรวจสอบชุดการวาดและชุดงานที่เกิดซ้ำก่อนที่จะหารือเกี่ยวกับขอบเขตการควบคุม เปรียบเทียบข้อเสนอ CNC ที่ง่ายกว่ากับงานและกฎการยอมรับเดียวกัน
หารือเกี่ยวกับแอปพลิเคชันนี้ →- 01ภาพวาดและวัสดุที่เป็นตัวแทน
- 02ความยาวโค้งงอเต็ม รูปทรงกลับ และรัศมี
- 03ข้อกำหนดการใช้ซ้ำและการวางตำแหน่งของโปรแกรม
- 04เครื่องมือ การฝึกอบรม และเกณฑ์ความคลาดเคลื่อนของชิ้นส่วนที่เสร็จสมบูรณ์
คำถามที่พบบ่อย
CNC ไฮดรอลิกหรือเปล่า?
มันสามารถเป็นได้ ข้อมูลอ้างอิง CNC ในปัจจุบันอธิบายถึงระบบขับเคลื่อนไฮดรอลิก การควบคุมความกังวลของ CNC
CNC รับประกันความแม่นยำของมุมหรือไม่?
ไม่มีเกณฑ์ความคลาดเคลื่อนในขั้นสุดท้ายที่เป็นสากลตามมาจากฉลาก ยอมรับการทดลองและตรวจสอบชิ้นส่วนโดยตัวแทน
รวมแกนทั้งหมดแล้วหรือยัง?
ยืนยันรายการแกนและฟังก์ชันการควบคุมในใบเสนอราคา
CNC จะเพิ่มมูลค่าเมื่อใด?
ประเมินโปรแกรมที่ทำซ้ำ การโค้งงอหลายครั้ง และการตั้งค่าการประหยัดสำหรับงานจริงของคุณ