
Presse plieuse ou plieuse : comment choisir
Publié · Mis à jour
Choisissez le processus qui permet de fabriquer la pièce complète avec un outillage et une manipulation pratiques. Les deux font des virages droits ; ils appliquent l'action de formation de différentes manières.
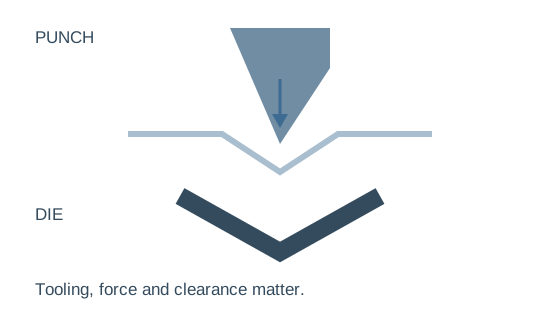
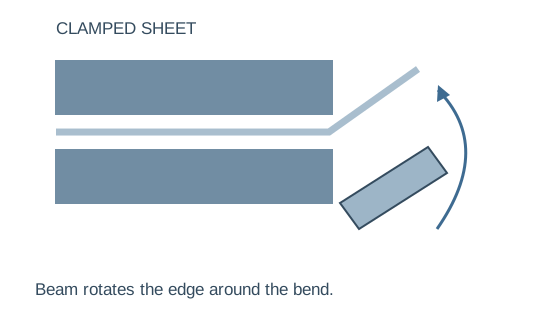
Commencez par la partie la plus difficile à réaliser
Le panel le plus large
Vérifiez comment la feuille est soutenue, maintenue et repositionnée. Un simple virage peut néanmoins nécessiter une manipulation considérable sur un grand panneau CVC.
La partie la plus solide/la plus épaisse
Confirmez la capacité spécifique à la nuance sur toute la longueur de flexion avec l'outillage proposé. La longueur maximale et la force nominale ne constituent pas une estimation d’épaisseur universelle.
Le retour ou la boîte la plus profonde
Vérifiez les pliages ultérieurs et le retrait des pièces. Un premier virage qui fonctionne ne prouve pas le dégagement pour la séquence complète.
Ce qui bouge, ce qui tient, ce qui doit s'éclaircir
| Décision | Presse plieuse | Plieuse |
|---|---|---|
| Outillage | Géométrie et charge du poinçon/matrice | Outillage de serrage et dégagement des poutres |
| Accéder | Gorge, course, hauteur ouverte | Jeu de serrage, course de pliage, déverrouillage |
| Manutention | Assistance tout au long de la séquence de pliage | Support pendant le serrage/pliage |
| Capacité | Nuance, longueur, outillage, force | Nuance, longueur, outillage, limites de pliage |
| Acceptation | Pièce pliée complète | Partie pliée complète et dépose |
Faites défiler le tableau de comparaison horizontalement pour voir chaque colonne.
Utilisez ces différences pour organiser le procès. Ils n'attribuent pas chaque panneau à un dossier ou chaque support à une presse plieuse : l'outillage et le dessin complet décident de la faisabilité.
Quatre chèques qui appartiennent entre le premier virage et le devis
Serrage / positionnement
Le bord requis peut-il être maintenu et localisé sans interférer avec les éléments formés ?
La séquence de pliage
Les pliages ultérieurs peuvent-ils dégager l'outillage, le cadre et les brides précédemment pliées ?
Assistance et prise en charge des opérateurs
Les opérateurs concernés peuvent-ils soutenir et tourner la pièce représentative au rythme de la production ?
Dépose de la pièce complète
La boîte ou le canal fini peut-il être libéré sans modifier la géométrie requise ?
Les exemples publiés rendent le débat sur les capacités concret
Presse plieuse HTC 100T3200
1000 kN pression nominale
Longueur de courbure 3 200 mm ; Gorge de 320 mm ; Hauteur ouverte de 380 mm dans le Tableau de référence HTC. Examinez-les ainsi que la force requise, la charge de l'outil et l'accès aux pièces.
Ils n’établissent pas une épaisseur de matériau universelle ni une tolérance d’angle complète.
Gamme de plieuses électriques WS
2500 / 3000 mm exemples de largeurs de travail
WS-1,5 × 2500 répertorie 0,3 à 1,5 mm ; WS-1,2 × 3000 répertorie 0,3 à 1,2 mm dans le tableau des dossiers. L'exemple le plus long a une plage d'épaisseur différente.
Confirmez la convention de pente et d’angle. Demandez quel arrangement de serrage/outil la machine proposée comprend.
Comparez le même travail de production sur les deux propositions
Scénario large panneau / clignotant
Démontrer le positionnement, le pliage des bords et le relâchement sur le flan réel. Considérez le travail de soutien et les manipulations répétées comme faisant partie du cycle et non comme un supplément invisible.
Scénario support / multi-courbure
Démontrez toute la séquence de pliage, y compris la bride courte et le retour final. Comptez les changements d'outillage, le repositionnement et l'inspection avec la disposition prévue de l'opérateur.
- Développer une séquence de pliage/pliage réalisable pour chaque pièce échantillon.
- Vérifiez l'accès à l'outil, l'élimination des collisions et le retrait des pièces.
- Confirmer la capacité matérielle sur toute la longueur de travail.
- Démontrer un soutien et un repositionnement au rythme de la production.
- Incluez les modifications d’outillage, l’inspection et la finition dans la comparaison des coûts.
La programmation peut réduire les configurations répétées mais n'élimine pas les limites de l'outillage. Lire CNC versus commande hydraulique conventionnelle avant de traiter la CNC comme un processus de génération de force différent.
Les options de contrôle ne suppriment pas les contraintes géométriques
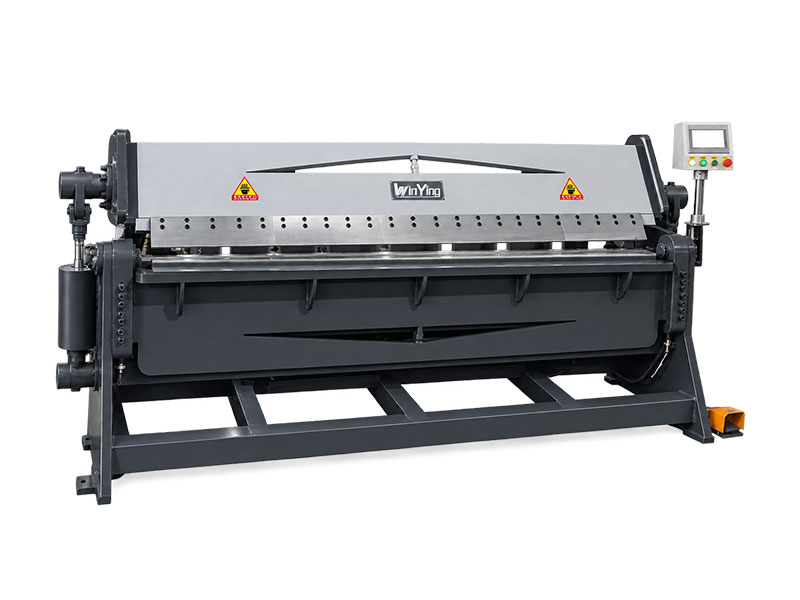
Confirmez la machine exacte fournie
La référence actuelle en matière de pliage hydraulique contient des descriptions mixtes manuelles/hydrauliques. Demandez dans le devis les actions réelles de serrage et de pliage, l'outillage, les supports et les fonctions de commande.
De même, la CNC sur une presse plieuse décrit des fonctions de contrôle, et non une exemption des contrôles de force ou de jeu. Revoir contrôle contre entraînement pour décider quelles fonctions de programmation sont utiles.
Envoyez trois pièces représentatives
WinYing Machinery examine la pièce réelle et les besoins de production avant de discuter des configurations de pliage ou de pliage. Incluez le retour et le matériel difficiles, puis acceptez un essai complet.
Discutez de cette application →- 01Dessins de pièces les plus larges, les plus épais et les plus difficiles
- 02Nuances, épaisseurs, rayons et dimensions des brides
- 03Tolérances et exigences cosmétiques
- 04Mélange de lots, outillage et dispositions des opérateurs
Foire aux questions
Une presse plieuse peut-elle remplacer chaque plieuse ?
Seulement après avoir vérifié la séquence complète, l'outillage, l'accès et la manipulation. La capacité partagée de pliage droit n’établit pas l’interchangeabilité.
1 000 kN définit-il une capacité d’épaisseur ?
Non. Le matériau, la longueur, l’outillage et le processus déterminent la force requise.
Un dossier peut-il constituer chaque boîte ?
Confirmez la disposition de serrage/doigt, le jeu et le retrait pour le dessin de la boîte réelle.
Qu’est-ce qui coûte moins cher à exploiter ?
Comparez la manipulation, les cycles, les modifications, la main-d'œuvre et les reprises sur les mêmes pièces.
Que faut-il pour un devis ?
Qualité du matériau, épaisseur, dessins, longueurs/rayons de courbure, tolérances, quantités et exigences de surface.