
Prensa de quinagem CNC ou hidráulica
Publicado · Atualizado
Uma prensa dobradeira CNC pode ser hidráulica. A decisão útil é quais movimentos programáveis e funções de configuração suas peças precisam, enquanto a força, o ferramental e a folga ainda são verificados separadamente.
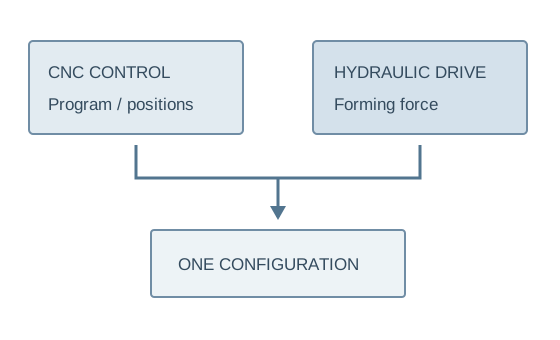
Separe as três camadas de uma proposta de máquina
Camada 1 · capacidade de formação
Classe, espessura, comprimento total da dobra e ferramentas determinam a questão da força. A altura de abertura, o curso, a garganta e a folga de retorno determinam se a peça de trabalho se ajusta.
Camada 2 · posicionamento e sequência
Pergunte quais posições e movimentos estão programados, quais eixos são controlados e como a peça é calibrada através de sua sequência. CNC não significa que todos os eixos ou opções estão incluídos.
A comparação prática é um controle mais simples versus mais programação
A comparação prática é geralmente uma prensa dobradeira hidráulica controlada mais simples versus uma prensa dobradeira hidráulica com funções mais programáveis. O Referência de produto CNC descreve explicitamente o acionamento hidráulico com programação, backgauge e ferramentas configuráveis.
Não presuma que a máquina 'hidráulica' não possui todas as funções de posicionamento ou que o 'CNC' inclui todos os eixos. Solicite uma lista de eixos, especificação de controle e escopo exato de fornecimento para cada cotação.
| Item | Configuração controlada mais simples | Configuração CNC |
|---|---|---|
| Configurar | Confirme funções manuais/posicionadas | Confirme o programa e o escopo do eixo |
| Repetir partes | Configurações e procedimentos do operador | Reutilização do programa onde houver suporte |
| Múltiplas curvas | Manuseio e planejamento de sequência | Sequência programada onde suportada |
| Capacidade de força | Revisão de materiais/ferramentas ainda necessária | Revisão de materiais/ferramentas ainda necessária |
| Aceitação | Peças representativas concluídas | Peças concluídas mais recall do programa |
Role a tabela de comparação horizontalmente para ver cada coluna.
Onde programas reutilizáveis resolvem um problema real de produção
Peças multidobra recorrentes
Demonstrar a criação, recuperação e reinicialização do programa de peça. Verifique os movimentos do medidor e as dimensões finais após todas as dobras. A reutilização do programa é útil quando as mesmas peças retornam e sua configuração é dispendiosa.
Curvas simples ocasionais
Compare a configuração real e o esforço do operador para o menor mix de trabalhos. Funções extras devem abordar trabalhos úteis em vez de substituir um procedimento claro de ferramentas e posicionamento por uma lista de recursos mais longa.
Peças recorrentes com diversas dobras, posições repetidas de medidores e programas reutilizados em lotes podem se beneficiar da configuração programável. Para curvas simples ocasionais, avalie se essas funções economizam esforço suficiente de configuração e do operador para justificar a configuração.
O CNC não elimina variações de material, retorno elástico, desgaste de ferramentas ou restrições de folga. Desenhos de peças, dados de materiais, ferramentas e inspeção continuam essenciais. A programação offline, a medição do ângulo e a compensação automática devem ser confirmadas, se necessário; o rótulo de controle por si só não os promete.
Um modelo de referência fornece dimensões – não uma classificação universal de peça
Linha publicada HTC 100T3200
1.000 kN · 3.200 mm
Pressão nominal e comprimento de flexão; a linha também lista curso de 120 mm, garganta de 320 mm e altura aberta de 380 mm. Revise o tabela HTC completa.
Configuração de referência CNC
O Referência CNC descreve acionamento hidráulico e programação configurável, backgauge e ferramentas. Ele não especifica todos os eixos, funções de medição de ângulos ou opções off-line.
Solicite essas funções individualmente se o conjunto de peças precisar delas.
A capacidade na curva exigida e o acesso ao retorno final ainda carecem de confirmação. Os valores de posicionamento do controlador não se tornam automaticamente a tolerância da peça concluída.
Execute o mesmo conjunto de peças nas duas propostas
- 01Aprovar ferramentas
Combine o método de dobra, as ferramentas e a sequência.
- 02Criar configuração
Demonstrar as funções de controle/posicionamento necessárias.
- 03Repetir lote
Inclui recuperação de programa ou configurações repetidas do operador.
- 04Concluir parte
Conclua todas as curvas e verifique o acesso/remoção.
- 05Inspecionar saída
Meça os ângulos e dimensões finais acordados.
Inclua as alterações de materiais e de ferramentas em sua produção normal. A variação do material, o retorno elástico e a condição do ferramental permanecem variáveis do processo em qualquer nível de controle.
Faça do treinamento e do suporte parte da escolha de controle
Configuração do operador
Confirme como os programas/configurações são criados, ajustados, copiados e recuperados no controlador real.
Escopo de ferramentas
Liste as ferramentas incluídas e as peças/raios que elas cobrem. O CNC não pode compensar uma ferramenta inadequada ou sobrecarregada.
Serviço e documentação
Confirme manuais, treinamento, suporte e informações de substituição para a configuração fornecida. Mantenha a configuração aceita e as amostras de peças.
Pergunte as funções que suas peças repetidas usam
WinYing Machinery pode revisar o conjunto de desenhos e lotes recorrentes antes de discutir o escopo do controle. Compare uma proposta mais simples e uma CNC com as mesmas regras de trabalho e aceitação.
Discuta esta aplicação →- 01Desenhos e materiais representativos
- 02Comprimento total da dobra, geometria de retorno e raios
- 03Requisitos de reutilização e posicionamento do programa
- 04Ferramentas, treinamento e tolerâncias de peças concluídas
Perguntas frequentes
O CNC é hidráulico?
Pode ser. A referência atual do CNC descreve o acionamento hidráulico; CNC diz respeito ao controle.
O CNC garante a precisão do ângulo?
Nenhuma tolerância final universal segue do rótulo. Combine um teste e inspeção de parte representativa.
Todos os eixos estão incluídos?
Confirme a lista de eixos e funções de controle na cotação.
Quando o CNC agrega valor?
Avalie programas repetidos, dobras múltiplas e economias de configuração para seus trabalhos reais.