
پرس خمکاری CNC یا هیدرولیکی
منتشر شد · به روز شد
پرس ترمز CNC می تواند هیدرولیک باشد. تصمیم مفید این است که قطعات شما به کدام حرکات قابل برنامه ریزی و عملکردهای راه اندازی نیاز دارند، در حالی که نیرو، ابزار و فاصله هنوز به طور جداگانه بررسی می شوند.
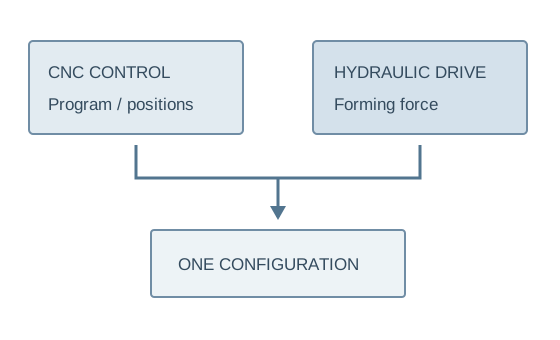
سه لایه پیشنهاد ماشین را از هم جدا کنید
لایه 1 · ظرفیت شکل دهی
درجه، ضخامت، طول خم کامل و ابزار، سوال نیرو را تعیین می کند. ارتفاع باز، سکته مغزی، گلو و فاصله برگشت تعیین می کند که آیا قطعه کار مناسب است یا خیر.
لایه 2 · موقعیت و ترتیب
بپرسید که کدام موقعیت ها و حرکات برنامه ریزی شده اند، کدام محورها کنترل می شوند و چگونه قطعه از طریق دنباله آن اندازه گیری می شود. CNC به این معنا نیست که هر محور یا گزینه ای گنجانده شده است.
مقایسه عملی کنترل ساده تر در مقابل برنامه نویسی بیشتر است
مقایسه عملی معمولاً یک پرس خمکاری ورق هیدرولیک کنترل شده ساده تر در مقابل یک پرس ترمز هیدرولیک با عملکردهای قابل برنامه ریزی بیشتر است. را مرجع محصول CNC به صراحت درایو هیدرولیک را با برنامه ریزی قابل تنظیم، بک گاج و ابزار توصیف می کند.
فرض نکنید که ماشین "هیدرولیک" فاقد هر عملکرد موقعیت یابی است یا اینکه "CNC" شامل هر محوری است. یک لیست محور، مشخصات کنترل و محدوده عرضه دقیق برای هر قیمت درخواست کنید.
| مورد | پیکربندی کنترل شده ساده تر | پیکربندی CNC |
|---|---|---|
| راه اندازی | عملکردهای دستی/موقعیتی را تأیید کنید | برنامه و محدوده محور را تأیید کنید |
| تکرار قطعات | تنظیمات و رویه های اپراتور | استفاده مجدد از برنامه در جایی که پشتیبانی می شود |
| خم شدن های متعدد | مدیریت و برنامه ریزی توالی | دنباله برنامه ریزی شده که در آن پشتیبانی می شود |
| ظرفیت نیرو | بازبینی مواد/ابزار هنوز مورد نیاز است | بازبینی مواد/ابزار هنوز مورد نیاز است |
| پذیرش | قطعات نمایندگی تکمیل شده | قطعات تکمیل شده به همراه فراخوان برنامه |
جدول مقایسه را به صورت افقی اسکرول کنید تا هر ستون را ببینید.
جایی که برنامه های قابل استفاده مجدد مشکل تولید واقعی را حل می کند
قطعات چند خم مکرر
ایجاد، فراخوانی و راه اندازی مجدد برنامه قسمت را نشان دهید. حرکات گیج و ابعاد نهایی را بعد از همه خم ها بررسی کنید. استفاده مجدد از برنامه زمانی مفید است که همان قطعات بازگردند و راه اندازی آنها پرهزینه باشد.
گاه به گاه خمیدگی های ساده
راه اندازی واقعی و تلاش اپراتور را برای ترکیب کار کوچکتر مقایسه کنید. توابع اضافی باید به جای جایگزینی روش ابزارسازی و موقعیت یابی واضح با لیست ویژگی های طولانی تر، به کارهای مفید بپردازند.
قطعات تکرارشونده با چندین خم، موقعیتهای گیج مکرر و برنامههایی که مجدداً در دستهها استفاده میشوند میتوانند از راهاندازی قابل برنامهریزی بهره ببرند. برای خمیدگی های ساده گاه به گاه، ارزیابی کنید که آیا این عملکردها به اندازه کافی در راه اندازی و تلاش اپراتور برای توجیه پیکربندی صرفه جویی می کنند یا خیر.
CNC تغییرات مواد، برگشت فنری، سایش ابزار یا محدودیتهای فاصله را حذف نمیکند. نقشه های قطعات، داده های مواد، ابزار و بازرسی ضروری هستند. برنامه نویسی آفلاین، اندازه گیری زاویه و جبران خودکار هر کدام باید در صورت نیاز تایید شوند. برچسب کنترل به تنهایی به آنها وعده نمی دهد.
یک مدل مرجع ابعاد می دهد - نه یک رتبه بندی جهانی قطعه
HTC 100T3200 ردیف منتشر شد
1000 کیلونیوتن · 3200 میلی متر
فشار اسمی و طول خمش؛ این ردیف همچنین دارای طول 120 میلی متر، گلو 320 میلی متر و ارتفاع باز 380 میلی متر است. بررسی کنید جدول کامل HTC.
پیکربندی مرجع CNC
را مرجع CNC درایو هیدرولیک و برنامه ریزی قابل تنظیم، backgauge و ابزار را توضیح می دهد. هر محور، عملکرد اندازهگیری زاویه یا گزینه آفلاین را مشخص نمیکند.
اگر مجموعه قطعه به آنها نیاز دارد، آن توابع را به صورت جداگانه درخواست کنید.
ظرفیت در خم مورد نیاز و دسترسی به بازگشت نهایی هنوز نیاز به تأیید دارد. مقادیر موقعیت یابی کنترلر به طور خودکار به تلورانس قطعه تکمیل شده تبدیل نمی شود.
همان مجموعه قسمت را روی دو پیشنهاد اجرا کنید
- 01تایید ابزار
با روش خم شدن، ابزار و ترتیب آن موافق باشید.
- 02راه اندازی ایجاد کنید
عملکردهای کنترل/موقعیت یابی مورد نیاز را نشان دهید.
- 03دسته ای را تکرار کنید
شامل فراخوانی برنامه یا تنظیمات مکرر اپراتور.
- 04قسمت تمام کن
تمام خم ها را کامل کنید و دسترسی/حذف را بررسی کنید.
- 05خروجی را بررسی کنید
زوایای نهایی و ابعاد توافق شده را اندازه گیری کنید.
تغییرات مواد و تغییرات ابزار را در تولید معمولی خود لحاظ کنید. تغییرات مواد، برگشت فنری و شرایط ابزارسازی متغیرهای فرآیند در هر دو سطح کنترل باقی میمانند.
آموزش و حمایت را بخشی از انتخاب کنترل کنید
راه اندازی اپراتور
نحوه ایجاد، تنظیم، پشتیبان گیری و فراخوانی برنامه ها/تنظیمات در کنترلر واقعی را تأیید کنید.
محدوده ابزار
ابزارهای ارائه شده و قطعات/شعاع هایی که پوشش می دهند را فهرست کنید. CNC نمی تواند ابزار نامناسب یا بارگذاری شده را جبران کند.
خدمات و مستندات
اطلاعات راهنما، آموزش، پشتیبانی و جایگزینی پیکربندی ارائه شده را تأیید کنید. تنظیمات پذیرفته شده و نمونه های قطعه را نگه دارید.
عملکردهایی را که قطعات تکراری شما استفاده می کنند بخواهید
ماشینآلات WinYing میتوانند مجموعه طراحی و دستههای تکرارشونده را قبل از بحث در مورد محدوده کنترل بررسی کنند. یک پیشنهاد ساده تر و یک پیشنهاد CNC را در برابر همان قوانین کار و پذیرش مقایسه کنید.
درباره این برنامه → بحث کنید- 01نقشه ها و مواد نماینده
- 02طول خم کامل، هندسه بازگشتی و شعاع
- 03الزامات استفاده مجدد و موقعیت یابی برنامه
- 04ابزار، آموزش و تحمل قطعات تکمیل شده
سوالات متداول
آیا CNC هیدرولیک است؟
می تواند باشد. مرجع CNC فعلی درایو هیدرولیک را توصیف می کند. CNC مربوط به کنترل است.
آیا CNC دقت زاویه را تضمین می کند؟
هیچ تلورانس تمام شده جهانی از برچسب دنبال نمی شود. با یک آزمایش و بازرسی نماینده موافقت کنید.
آیا همه محورها شامل می شوند؟
لیست محور و توابع کنترل را در پیشنهاد قیمت تأیید کنید.
چه زمانی CNC ارزش اضافه می کند؟
برنامه های تکراری، خم شدن های متعدد و صرفه جویی در راه اندازی را برای کارهای واقعی خود ارزیابی کنید.