
Press Brake CNC atau Hidraulik
Diterbitkan · Dikemas kini
press brake CNC boleh hidraulik. Keputusan yang berguna ialah pergerakan boleh atur cara dan fungsi persediaan bahagian anda perlukan, manakala daya, perkakas dan pelepasan masih diperiksa secara berasingan.
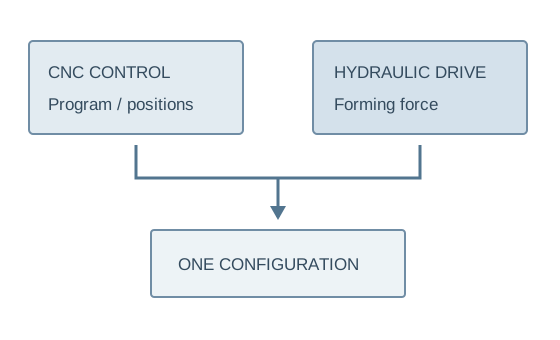
Pisahkan tiga lapisan cadangan mesin
Lapisan 1 · kapasiti membentuk
Gred, ketebalan, panjang lentur penuh dan alatan menentukan soalan daya. Ketinggian terbuka, lejang, tekak dan kelegaan kembali menentukan sama ada bahan kerja sesuai.
Lapisan 2 · kedudukan dan urutan
Tanya kedudukan dan pergerakan yang diprogramkan, paksi mana yang dikawal dan bagaimana bahagian itu diukur melalui urutannya. CNC tidak bermakna setiap paksi atau pilihan disertakan.
Perbandingan praktikal adalah kawalan yang lebih mudah berbanding lebih banyak pengaturcaraan
Perbandingan praktikal biasanya press brake hidraulik terkawal yang lebih mudah berbanding press brake hidraulik dengan fungsi yang lebih boleh diprogramkan. The Rujukan produk CNC menerangkan secara eksplisit pemacu hidraulik dengan pengaturcaraan, tolok belakang dan perkakas yang boleh dikonfigurasikan.
Jangan anggap mesin 'hidraulik' kekurangan setiap fungsi kedudukan atau 'CNC' merangkumi setiap paksi. Minta senarai paksi, spesifikasi kawalan dan skop bekalan tepat untuk setiap sebut harga.
| item | Konfigurasi terkawal yang lebih mudah | Konfigurasi CNC |
|---|---|---|
| Persediaan | Sahkan fungsi manual/diposisikan | Sahkan program dan skop paksi |
| Ulang bahagian | Tetapan dan prosedur operator | Penggunaan semula program jika disokong |
| Pelbagai selekoh | Pengendalian dan perancangan urutan | Urutan yang diprogramkan jika disokong |
| Kapasiti daya | Semakan bahan/alatan masih diperlukan | Semakan bahan/alatan masih diperlukan |
| Penerimaan | Bahagian perwakilan yang lengkap | Bahagian yang telah disiapkan serta ingatan semula program |
Tatal jadual perbandingan secara mendatar untuk melihat setiap lajur.
Di mana program boleh guna semula menyelesaikan masalah pengeluaran sebenar
Bahagian berbilang lentur berulang
Tunjukkan penciptaan, ingat dan mulakan semula program bahagian. Periksa pergerakan tolok dan dimensi akhir selepas semua selekoh. Penggunaan semula program berguna apabila bahagian yang sama kembali dan persediaannya mahal.
Sesekali membongkok ringkas
Bandingkan persediaan sebenar dan usaha pengendali untuk campuran kerja yang lebih kecil. Fungsi tambahan harus menangani kerja yang berguna dan bukannya menggantikan prosedur alat dan kedudukan yang jelas dengan senarai ciri yang lebih panjang.
Bahagian berulang dengan beberapa selekoh, kedudukan tolok berulang dan program yang digunakan semula merentas kelompok boleh mendapat manfaat daripada persediaan boleh atur cara. Untuk selekoh ringkas sekali-sekala, nilaikan sama ada fungsi tersebut menjimatkan persediaan dan usaha operator yang mencukupi untuk mewajarkan konfigurasi.
CNC tidak menghilangkan variasi bahan, springback, kehausan perkakas atau kekangan kelegaan. Lukisan bahagian, data bahan, alatan dan pemeriksaan kekal penting. Pengaturcaraan luar talian, pengukuran sudut dan pampasan automatik setiap satu mesti disahkan jika diperlukan; label kawalan sahaja tidak menjanjikannya.
Model rujukan memberikan dimensi—bukan penilaian bahagian universal
HTC 100T3200 menerbitkan baris
1000 kN · 3200 mm
Tekanan nominal dan panjang lenturan; baris itu juga menyenaraikan lejang 120 mm, tekak 320 mm dan ketinggian terbuka 380 mm. Semak semula jadual HTC yang lengkap.
Konfigurasi rujukan CNC
The Rujukan CNC menerangkan pemacu hidraulik dan pengaturcaraan, tolok belakang dan perkakas yang boleh dikonfigurasikan. Ia tidak menyatakan setiap paksi, fungsi pengukur sudut atau pilihan luar talian.
Minta fungsi tersebut secara individu jika set bahagian memerlukannya.
Kapasiti di selekoh yang diperlukan dan akses kepada pemulangan akhir masih memerlukan pengesahan. Nilai kedudukan pengawal tidak secara automatik menjadi toleransi bahagian yang telah siap.
Jalankan bahagian yang sama yang ditetapkan pada kedua-dua cadangan
- 01Meluluskan alatan
Setuju kaedah bengkok, alatan dan urutan.
- 02Buat persediaan
Tunjukkan fungsi kawalan/kedudukan yang diperlukan.
- 03Ulang batch
Sertakan panggilan semula program atau tetapan operator berulang.
- 04Selesaikan bahagian
Selesaikan semua selekoh dan semak akses/alih keluar.
- 05Periksa output
Ukur sudut dan dimensi akhir yang dipersetujui.
Sertakan perubahan bahan dan perubahan alat dalam pengeluaran biasa anda. Variasi bahan, springback dan keadaan perkakas kekal sebagai pembolehubah proses pada sama ada tahap kawalan.
Jadikan latihan dan sokongan sebagai sebahagian daripada pilihan kawalan
Persediaan operator
Sahkan cara atur cara/tetapan dibuat, diselaraskan, disandarkan dan dipanggil semula pada pengawal sebenar.
Skop perkakas
Senaraikan alatan yang disertakan dan bahagian/jejari yang diliputinya. CNC tidak boleh mengimbangi alat yang tidak sesuai atau terlebih beban.
Perkhidmatan dan dokumentasi
Sahkan manual, latihan, sokongan dan maklumat penggantian untuk konfigurasi yang dibekalkan. Simpan persediaan dan sampel bahagian yang diterima.
Minta fungsi bahagian ulangan anda
Jentera WinYing boleh menyemak set lukisan dan kelompok berulang sebelum membincangkan skop kawalan. Bandingkan cadangan yang lebih mudah dan CNC dengan peraturan kerja dan penerimaan yang sama.
Bincangkan aplikasi ini →- 01Lukisan dan bahan perwakilan
- 02Panjang lentur penuh, geometri kembali dan jejari
- 03Keperluan penggunaan semula dan kedudukan program
- 04Alatan, latihan dan toleransi bahagian siap
Soalan Lazim
Adakah CNC hidraulik?
Boleh jadi. Rujukan CNC semasa menerangkan pemacu hidraulik; CNC membimbangkan kawalan.
Adakah CNC menjamin ketepatan sudut?
Tiada toleransi siap sejagat berikut dari label. Setuju percubaan dan pemeriksaan bahagian wakil.
Adakah semua paksi disertakan?
Sahkan senarai paksi dan fungsi kawalan dalam petikan.
Bilakah CNC menambah nilai?
Nilaikan program ulangan, pelbagai selekoh dan penjimatan persediaan untuk pekerjaan sebenar anda.