
Press Brake CNC atau Hidraulik
Diterbitkan · Diperbarui
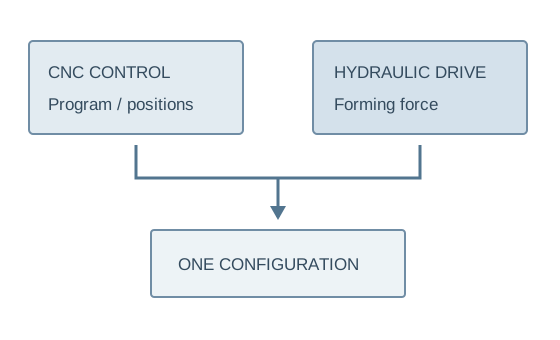
press brake CNC bisa bersifat hidrolik. Keputusan yang berguna adalah gerakan terprogram dan fungsi penyetelan mana yang diperlukan suku cadang Anda, sementara gaya, perkakas, dan jarak bebas masih diperiksa secara terpisah.
Pisahkan tiga lapisan proposal mesin
Lapisan 1 · kapasitas pembentukan
Tingkatan, ketebalan, panjang tekukan penuh, dan perkakas menentukan pertanyaan gaya. Ketinggian terbuka, langkah, tenggorokan, dan jarak balik menentukan apakah benda kerja cocok atau tidak.
Lapisan 2 · posisi dan urutan
Tanyakan posisi dan gerakan mana yang diprogram, sumbu mana yang dikontrol, dan bagaimana bagian tersebut diukur melalui urutannya. CNC tidak berarti setiap sumbu atau opsi disertakan.
Perbandingan praktisnya adalah kontrol yang lebih sederhana versus pemrograman yang lebih banyak
Perbandingan praktisnya biasanya berupa press brake hidrolik yang dikontrol lebih sederhana versus press brake hidrolik dengan fungsi yang lebih dapat diprogram. Itu Referensi produk CNC secara eksplisit menjelaskan penggerak hidrolik dengan pemrograman, backgauge, dan perkakas yang dapat dikonfigurasi.
Jangan berasumsi bahwa mesin 'hidrolik' tidak memiliki semua fungsi penentuan posisi atau bahwa 'CNC' mencakup setiap sumbu. Minta daftar sumbu, spesifikasi kontrol, dan cakupan pasokan yang tepat untuk setiap penawaran.
| Barang | Konfigurasi terkontrol yang lebih sederhana | Konfigurasi CNC |
|---|---|---|
| Pengaturan | Konfirmasikan fungsi manual/posisi | Konfirmasikan cakupan program dan sumbu |
| Ulangi bagian-bagiannya | Pengaturan dan prosedur operator | Penggunaan kembali program jika didukung |
| Beberapa tikungan | Penanganan dan perencanaan urutan | Urutan terprogram jika didukung |
| Kapasitas kekuatan | Tinjauan material/perkakas masih diperlukan | Tinjauan material/perkakas masih diperlukan |
| Penerimaan | Bagian perwakilan yang telah selesai | Bagian yang telah selesai ditambah penarikan kembali program |
Gulir tabel perbandingan secara horizontal untuk melihat setiap kolom.
Dimana program yang dapat digunakan kembali memecahkan masalah produksi yang nyata
Bagian multi-tikungan berulang
Mendemonstrasikan pembuatan, pemanggilan kembali, dan memulai kembali program bagian. Periksa pergerakan pengukur dan dimensi akhir setelah semua tikungan. Penggunaan kembali program berguna ketika komponen yang sama dikembalikan dan pengaturannya mahal.
Tikungan sederhana sesekali
Bandingkan pengaturan aktual dan upaya operator untuk campuran pekerjaan yang lebih kecil. Fungsi tambahan harus mengatasi pekerjaan yang bermanfaat daripada menggantikan prosedur perkakas dan penentuan posisi yang jelas dengan daftar fitur yang lebih panjang.
Suku cadang berulang dengan beberapa tikungan, posisi pengukur berulang, dan program yang digunakan kembali di seluruh batch dapat memperoleh manfaat dari pengaturan yang dapat diprogram. Untuk pembengkokan sederhana yang sesekali terjadi, nilai apakah fungsi tersebut cukup menghemat pengaturan dan upaya operator untuk membenarkan konfigurasinya.
CNC tidak menghilangkan variasi material, springback, keausan perkakas, atau kendala jarak bebas. Gambar bagian, data material, perkakas dan inspeksi tetap penting. Pemrograman offline, pengukuran sudut, dan kompensasi otomatis masing-masing harus dikonfirmasi jika diperlukan; label kontrol saja tidak menjanjikan hal tersebut.
Model referensi memberikan dimensi—bukan peringkat komponen universal
Baris HTC 100T3200 diterbitkan
1000 kN · 3200mm
Tekanan nominal dan panjang lentur; baris ini juga mencantumkan langkah 120 mm, tenggorokan 320 mm, dan tinggi terbuka 380 mm. Tinjau tabel HTC lengkap.
Konfigurasi referensi CNC
Itu Referensi CNC menjelaskan penggerak hidraulik dan pemrograman, backgauge, dan perkakas yang dapat dikonfigurasi. Itu tidak menentukan setiap sumbu, fungsi pengukuran sudut, atau opsi offline.
Minta fungsi-fungsi tersebut satu per satu jika kumpulan komponen memerlukannya.
Kapasitas pada tikungan yang diperlukan dan akses ke putaran akhir masih memerlukan konfirmasi. Nilai posisi pengontrol tidak secara otomatis menjadi toleransi bagian yang diselesaikan.
Jalankan bagian yang sama yang ditetapkan pada dua proposal
- 01Setujui alat
Setujui metode pembengkokan, perkakas dan urutannya.
- 02Buat pengaturan
Tunjukkan fungsi kontrol/pemosisian yang diperlukan.
- 03Ulangi batch
Sertakan penarikan kembali program atau pengaturan operator yang berulang.
- 04Selesaikan bagian
Selesaikan semua tikungan dan periksa akses/penghapusan.
- 05Periksa keluaran
Ukur sudut dan dimensi akhir yang disepakati.
Sertakan perubahan material dan perubahan alat dalam produksi biasa Anda. Variasi material, springback dan kondisi perkakas tetap menjadi variabel proses pada tingkat kendali mana pun.
Jadikan pelatihan dan dukungan sebagai bagian dari pilihan pengendalian
Pengaturan operator
Konfirmasikan bagaimana program/pengaturan dibuat, disesuaikan, dicadangkan, dan dipanggil kembali pada pengontrol sebenarnya.
Ruang lingkup perkakas
Buat daftar alat yang disertakan dan bagian/jari-jari yang dicakupnya. CNC tidak dapat mengkompensasi alat yang tidak sesuai atau kelebihan beban.
Layanan dan dokumentasi
Konfirmasikan informasi manual, pelatihan, dukungan, dan penggantian untuk konfigurasi yang disediakan. Simpan pengaturan yang diterima dan sampel komponen.
Tanyakan fungsi yang digunakan oleh komponen berulang Anda
WinYing Machinery dapat meninjau set gambar dan batch berulang sebelum mendiskusikan ruang lingkup kontrol. Bandingkan proposal yang lebih sederhana dan proposal CNC dengan aturan kerja dan penerimaan yang sama.
Diskusikan aplikasi ini →- 01Gambar dan bahan yang representatif
- 02Panjang tikungan penuh, geometri balik dan jari-jari
- 03Persyaratan penggunaan kembali dan pemosisian program
- 04Alat, pelatihan, dan toleransi bagian yang diselesaikan
Pertanyaan yang Sering Diajukan
Apakah CNC hidrolik?
Itu bisa saja. Referensi CNC saat ini menjelaskan penggerak hidrolik; CNC menyangkut kontrol.
Apakah CNC menjamin akurasi sudut?
Tidak ada toleransi universal yang tertera pada label. Setujui uji coba dan inspeksi bagian yang representatif.
Apakah semua sumbu disertakan?
Konfirmasikan daftar sumbu dan fungsi kontrol dalam penawaran harga.
Kapan CNC menambah nilai?
Evaluasi program berulang, banyak tikungan, dan atur penghematan untuk pekerjaan Anda yang sebenarnya.