
پرس خمکاری یا دستگاه تا کردن ورق
منتشر شد · به روز شد
فرآیندی را انتخاب کنید که بتواند قسمت کامل را با ابزار و جابجایی عملی بسازد. هر دو انحنای مستقیم ایجاد می کنند. آنها عمل شکل دهی را به روش های مختلف اعمال می کنند.
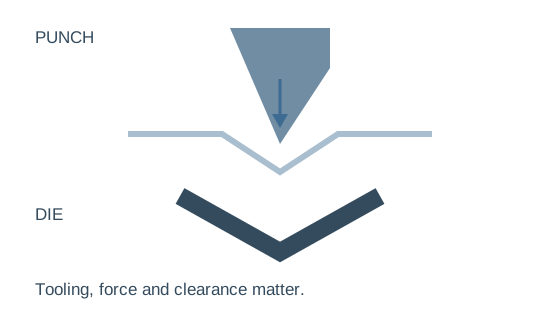
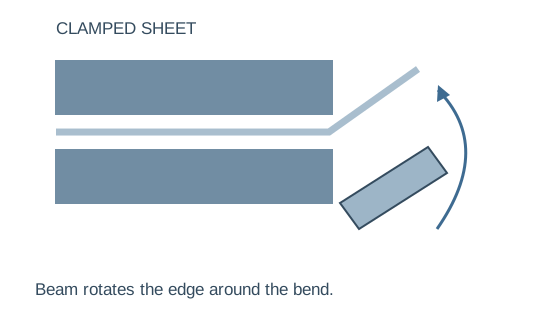
با قسمتی شروع کنید که ساختن آن سخت ترین است
گسترده ترین پانل
نحوه پشتیبانی، نگهداری و تغییر موقعیت ورق را بررسی کنید. یک خم ساده هنوز هم می تواند نیاز به جابجایی قابل توجهی روی یک پانل بزرگ HVAC داشته باشد.
قوی ترین / ضخیم ترین قسمت
ظرفیت ویژه درجه را در طول خمش کامل با ابزار پیشنهادی تأیید کنید. حداکثر طول و نیروی اسمی یک درجه بندی ضخامت جهانی نیست.
عمیق ترین بازگشت یا جعبه
خم شدن های بعدی و برداشتن قطعه را بررسی کنید. خم اولی که کار می کند، خلاصی برای توالی کامل ثابت نمی کند.
چه چیزی حرکت می کند، چه چیزی نگه می دارد، چه چیزی باید روشن شود
| تصمیم گیری | پرس خمکاری ورق | دستگاه تاشو |
|---|---|---|
| ابزار سازی | هندسه پانچ / قالب و بارگذاری | ابزار بستن و فاصله پرتو |
| دسترسی داشته باشید | گلو، سکته مغزی، ارتفاع باز | فاصله بستن، سفر تاشو، رهاسازی |
| هندلینگ | از طریق دنباله خم پشتیبانی کنید | پشتیبانی در طول گیره / تا کردن |
| ظرفیت | درجه، طول، ابزار، نیرو | درجه، طول، ابزار، محدودیت های تاشو |
| پذیرش | قسمت خم شده کامل | قسمت تا شده و برداشتن کامل |
جدول مقایسه را به صورت افقی اسکرول کنید تا هر ستون را ببینید.
از این تفاوت ها برای سازماندهی تولید آزمایشی استفاده کنید. آنها هر پانل را به یک دستگاه تا کردن ورق یا هر براکت را به یک ترمز فشاری اختصاص نمی دهند: ابزارسازی و ترسیم کامل امکان سنجی را تعیین می کند.
چهار چک که بین خم اول و مظنه قرار دارند
بستن / موقعیت یابی
آیا می توان لبه مورد نیاز را بدون تداخل با ویژگی های شکل گرفته نگه داشت و قرار داد؟
دنباله خمش
آیا خم شدن های بعدی می تواند ابزار، قاب و فلنج های قبلاً خم شده را پاک کند؟
پشتیبانی و مدیریت اپراتور
آیا اپراتورهای مورد نظر می توانند قطعه کار نماینده را با سرعت تولید پشتیبانی کرده و بچرخانند؟
حذف کامل قسمت
آیا می توان جعبه یا کانال تمام شده را بدون تغییر هندسه مورد نیاز آزاد کرد؟
نمونه های منتشر شده بحث ظرفیت را عینی می کند
پرس بریک HTC 100T3200
1000 کیلونیوتن فشار اسمی
طول خمشی 3200 میلی متر؛ گلو 320 میلی متر؛ ارتفاع باز 380 میلی متر در جدول مرجع HTC. این موارد را در کنار نیروی مورد نیاز، بار ابزار و دسترسی به قطعه بررسی کنید.
آنها ضخامت مواد جهانی یا تحمل زاویه کامل را ایجاد نمی کنند.
محدوده تاشو الکتریکی WS
2500 / 3000 mm به عنوان مثال عرض کار
WS-1.5×2500 لیست 0.3-1.5 میلی متر. WS-1.2×3000 0.3-1.2 میلیمتر را فهرست میکند جدول دستگاه تا کردن ورق. نمونه طولانی تر دارای محدوده ضخامت متفاوتی است.
قرارداد درجه و زاویه را تأیید کنید. بپرسید که چیدمان گیره/ابزار دستگاه ذکر شده شامل کدام آرایش است.
یک کار تولیدی را در هر دو پیشنهاد مقایسه کنید
پانل گسترده / سناریوی چشمک زن
نشان دادن موقعیت، تا شدن لبه و رها کردن آن بر روی خالی واقعی. کار پشتیبانی و حمل مکرر را به عنوان بخشی از چرخه به حساب بیاورید، نه به عنوان یک اضافی نامرئی.
سناریوی براکت / چند خم
کل توالی خمش، از جمله فلنج کوتاه و برگشت نهایی را نشان دهید. شمارش تغییرات ابزار، تغییر موقعیت و بازرسی با ترتیب اپراتور مورد نظر.
- برای هر قطعه نمونه یک توالی خم/تاکردن امکان پذیر ایجاد کنید.
- دسترسی ابزار، فاصله برخورد و حذف قطعه را بررسی کنید.
- ظرفیت مواد را در تمام طول کار تأیید کنید.
- حمایت و تغییر موقعیت را با سرعت تولید نشان دهید.
- شامل تغییرات ابزار، بازرسی و تکمیل در مقایسه هزینه.
برنامه نویسی می تواند تنظیمات مکرر را کاهش دهد اما محدودیت های ابزار را حذف نمی کند. بخوانید CNC در مقابل کنترل هیدرولیک معمولی قبل از اینکه CNC را به عنوان یک فرآیند تولید نیرو متفاوت تلقی کنیم.
گزینه های کنترل محدودیت های هندسی را حذف نمی کنند
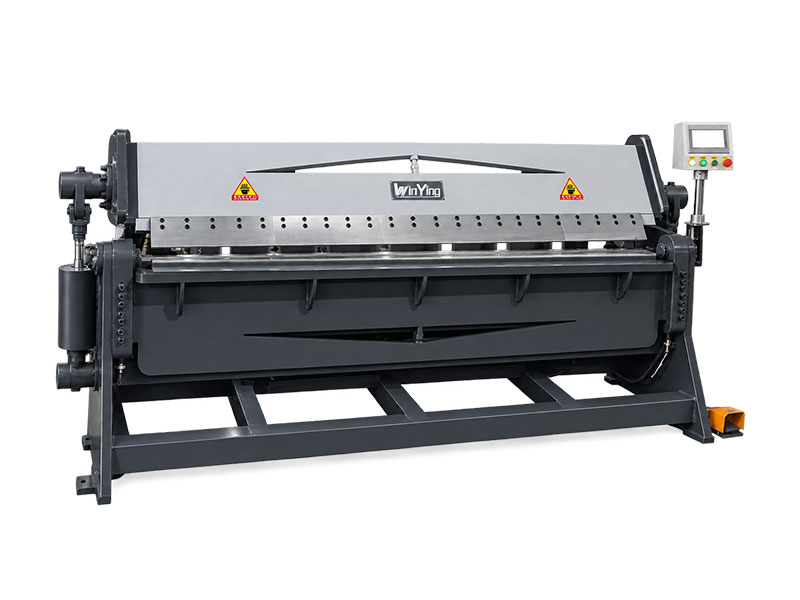
دستگاه دقیق عرضه شده را تأیید کنید
مرجع تاشو هیدرولیک فعلی حاوی توضیحات ترکیبی دستی/هیدرولیک است. عملکردهای واقعی گیره و تاشو، ابزارسازی، پشتیبانی و کنترل را در پیشنهاد قیمت بخواهید.
به همین ترتیب، CNC روی ترمز فشاری، عملکردهای کنترلی را توصیف می کند، نه معافیت از بررسی های زور یا ترخیص. مرور کنید کنترل در مقابل درایو هنگام تصمیم گیری در مورد اینکه کدام توابع برنامه نویسی مفید هستند.
ارسال سه قسمت نماینده
ماشینآلات WinYing قبل از بحث در مورد پیکربندیهای خمشی یا تاشو، نیازهای واقعی قطعه کار و تولید را بررسی میکند. بازگشت سخت و مواد را درج کنید، سپس با یک آزمایش کامل موافقت کنید.
درباره این برنامه → بحث کنید- 01عریض ترین، ضخیم ترین و سخت ترین نقشه های قسمت
- 02درجه، ضخامت، شعاع و ابعاد فلنج
- 03تحمل ها و الزامات آرایشی
- 04ترکیب دسته ای، ابزارآلات و ترتیبات اپراتور
سوالات متداول
آیا پرس بریک می تواند جایگزین هر دستگاه تا کردن ورق شود؟
فقط پس از بررسی توالی کامل، ابزار، دسترسی و دست زدن. قابلیت خم مستقیم مشترک قابلیت تعویض را ایجاد نمی کند.
آیا 1000 کیلونیوتن ظرفیت ضخامت را تعریف می کند؟
نه. مواد، طول، ابزار و فرآیند نیروی مورد نیاز را تعیین می کند.
آیا یک دستگاه تا کردن ورق می تواند هر جعبه را بسازد؟
ترتیب بستن/انگشت، فاصله و برداشتن را برای طراحی جعبه واقعی تأیید کنید.
کارکرد کدام یک ارزانتر است؟
هندلینگ، چرخه ها، تغییرات، کار و دوباره کاری را روی همان قطعات مقایسه کنید.
برای یک پیشنهاد قیمت چه چیزی لازم است؟
درجه مواد، ضخامت، نقشه ها، طول خم / شعاع، تحمل، مقدار و سطح مورد نیاز.