
Fertigung segmentierter Rundrohrbögen
Veröffentlicht · Aktualisiert
Planen Sie den fertigen Ellenbogen und seine Nähte, bevor Sie sich für eine Formmaschine entscheiden. Hierbei handelt es sich um die Herstellung von Blechverbindungen, nicht um das Biegen eines einzelnen Rohrs zu einem Winkelstück.
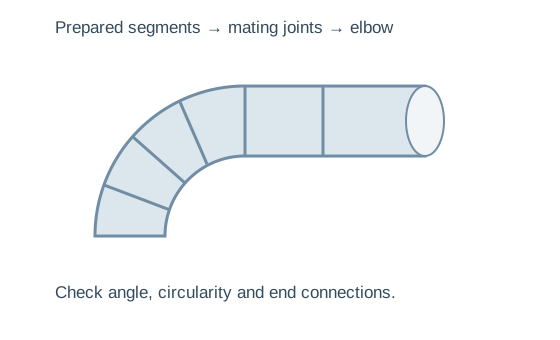
Lesen Sie die Zeichnung von der kompletten Armatur nach innen
Gesamtgeometrie
Geben Sie den Kanaldurchmesser, den Gesamtdrehwinkel, den angegebenen Bogenradius und die Endverbindungsdetails an. Der Durchmesser allein kann das Segmentlayout oder die Werkzeugbestückung nicht definieren.
Verwenden Sie für die Segmentanzahl und Verstärkung die zugelassene Konstruktion. Bei zwei Bögen mit gleichem Durchmesser können dennoch unterschiedliche Geometrien und Fertigungsarbeiten erforderlich sein.
Jedes Paarungsgelenk
Zeigen Sie Segmentkantenprofile, Nahtzugaben und die gewünschte Fertigverbindung an. Legen Sie neben der Zeichnung ein Foto oder Muster einer akzeptablen Verbindung bei.
Unterschiedliche Qualitäten, Beschichtungen und Anforderungen an die Projektinspektion können die Route verändern. Ein generischer segmentierter Ellbogenname bestätigt diese Details nicht.
Fünf Stufen vom Blech bis zum fertigen Ellenbogen
Entwickeln Sie den Rohling
Übersetzen Sie das genehmigte Segmentlayout in Schnittformen und erforderliche Kantenzugaben. Bestätigen Sie, ob Entwicklungs- und Schneidausrüstung getrennt sind.
Formen Sie jedes Segment
Bereiten Sie die Zylinder- oder Segmentgeometrie vor. Überprüfen Sie vor dem Zusammenfügen die Rundheit und den Sitz der Passkanten.
Formen Sie die Fugenkanten
Passen Sie die Werkzeuge an das angegebene Verbindungsprofil an. Leiten Sie das Profil nicht allein aus dem Maschinennamen ab.
Treten Sie in der angegebenen Reihenfolge bei
Halten Sie die Segmentausrichtung und den Gesamtwinkel aufeinander abgestimmt. Überprüfen Sie, wie die Armatur an schwierigen Verbindungsstellen unterstützt wird.
Beenden und prüfen Sie die Enden
Stellen Sie die erforderlichen Endverbindungen fertig und prüfen Sie dann den gesamten Bogen und nicht nur eine geformte Naht.
Zwei Maschinenreferenzen, unterschiedliche Materialbestätigungen
| Artikel | DCP-1000 | DCH-1250 |
|---|---|---|
| Durchmesser | 125–1250 mm | 125–1250 mm |
| Dicke | Maximal 1,2 mm; Materialbestätigung erforderlich | Schwarzer Stahl 0,4–1,5 mm |
| Andere Materialien | Notenspezifische Bestätigung | Verzinkt/Aluminium 0,4–1,2 mm; rostfrei 0,4–0,8 mm |
| Leistung | 3 kW | 5 kW |
| Gewicht | 460 kg | 750 kg |
Scrollen Sie horizontal durch die Vergleichstabelle, um jede Spalte anzuzeigen.
Der DCP-1000 listet 125–1250 mm Durchmesser und maximal 1,2 mm Blech auf; die materielle Grundlage erhalten. Der DCH-1250 Gibt separate Grenzwerte für schwarzen Stahl, verzinkten Stahl, Edelstahl und Aluminium an. Diese dürfen maximal nicht zu einer Pauschalsumme zusammengefasst werden.
Die angegebene Umformgeschwindigkeit bezieht sich nicht auf Fertigbögen pro Stunde. Rohteilvorbereitung, Segmenthandling, Fügen und Prüfen bleiben in der Leistungsberechnung erhalten.
Die Kantenvorbereitung ist im Werkstück sichtbar
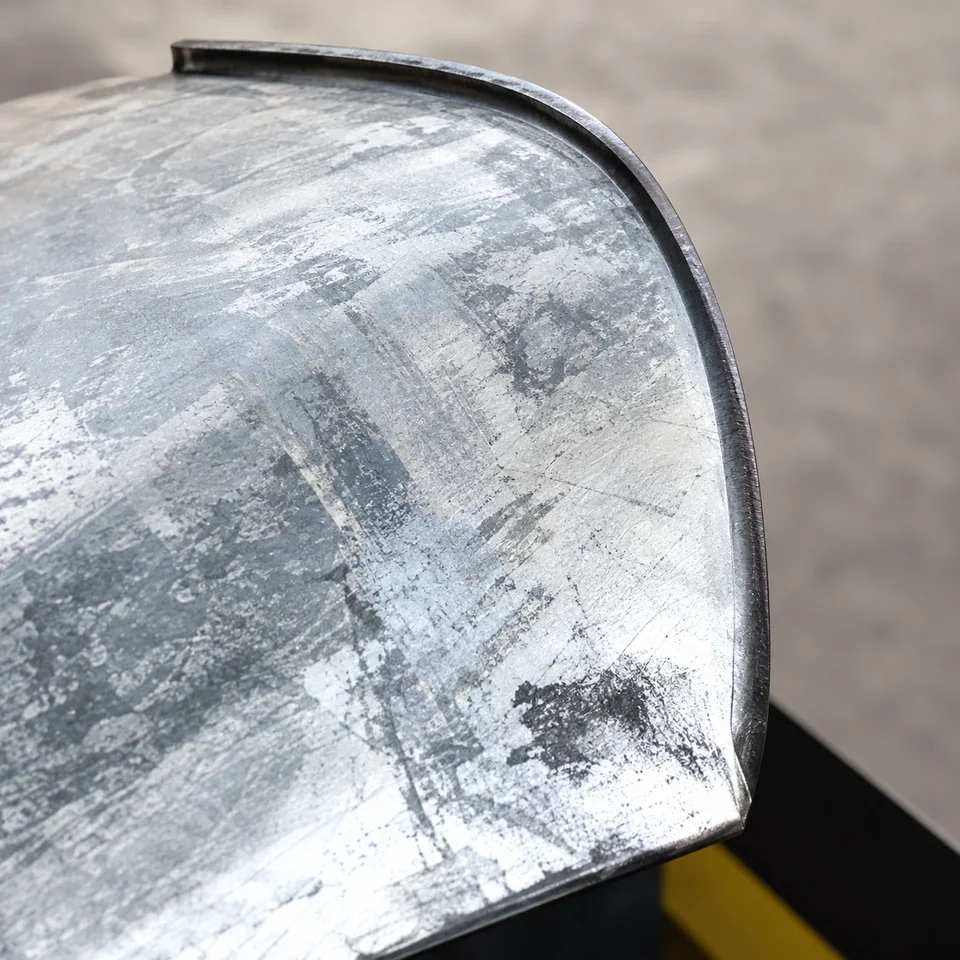
Was die Probe ermitteln soll
Überprüfen Sie das angegebene Formprofil zusammen mit dem Gegenstück. Überprüfen Sie den Materialzustand, den Eingriff und die fertige Geometrie nach dem Fügen.
Eine Demonstration an einem großen, einfachen Segment zeigt keinen Zugang zu einem kurzen Segment oder einer kleinen Armatur. Beziehen Sie das schwierig wiederkehrende Gelenk in den Versuch mit ein.
Definieren Sie die Kapazität als fertige Bögen pro Bestellung
Formzeit
Die veröffentlichte Geschwindigkeit beschreibt einen Maschinenvorgang. Fragen Sie, welche Bewegung es misst, unter welchen Material- und Aufbaubedingungen.
Komplette Montagezeit
Dazu zählen Rohlingvorbereitung, Formgebung, Fügen, Endbearbeitung und Inspektion. Berücksichtigen Sie Durchmesser- oder Materialänderungen. Dies ist die Ausgabe, die Ihr Versandplan benötigt.
DCP-1000 listet in der Überschrift eine maximale Blechdicke ohne gesonderte Materialaufschlüsselung auf. DCH-1250 listet verschiedene Kapazitäten für schwarzen Stahl, verzinkten Stahl, Edelstahl und Aluminium auf. Verwenden Sie die materialspezifische Zeile, anstatt nach der größten Zahl auszuwählen.
Geben Sie die vollständige Fertigungsroute an
Segmentierte DCP-1000-Geräte
125–1250 mm Durchmesser, maximal 1,2 mm Blech und 3 kW Referenz. Bestätigen Sie die Qualität und die Verbindungswerkzeuge.
Konfiguration anzeigen →Hydraulikausrüstung DCH-1250
125–1250 mm Durchmesser mit separat aufgeführten Materialstärkenbereichen und 5 kW Referenz.
Konfiguration anzeigen →Zeigen Sie den Ellenbogen und das Gelenk, das Sie benötigen
WinYing Machinery kann die fertigen Montage- und Produktionsanforderungen überprüfen, bevor die Konfiguration besprochen wird. Bitten Sie den Vorschlag, separate Schneid-/Formgeräte sowie Formen und Fügen anzugeben.
Besprechen Sie diesen Antrag →- 01Durchmesser, Winkel, Radius und Segmentanordnung
- 02Qualität, Dicke und Nahtdetails
- 03Endverbindungen und kürzeste Segmente
- 04Chargenmengen und Abnahmemessungen
Häufig gestellte Fragen
Ist das ein Rohrbieger?
Nein. Auf dieser Route werden Blechsegmente zusammengebaut. Ein Rohrbieger biegt ein Rohrwerkstück.
Schneidet die Bogenmaschine jedes Werkstück?
Bestätigen Sie den Entwicklungs-, Schnitt-, Formgebungs- und Fügeumfang für die angebotene Maschine.
Kann DCH-1250 1,2 mm Edelstahl verarbeiten?
Die veröffentlichte Referenz gibt 0,4–0,8 mm Edelstahl an. Für einen anderen Bedarf ist eine separate bestätigte Kapazität erforderlich.
Welche Zeichnung wird benötigt?
Berücksichtigen Sie Durchmesser, Winkel, Radius, Segmentanordnung, Güteklasse, Dicke, Verbindungsprofile und Endverbindungen.