
Spiral ve Dikdörtgen Kanal Üretimi
Yayınlandı · Güncellendi
Yalnızca ana makinenin hızını değil, her bir şekli teslim etmek için ihtiyaç duyduğunuz ekipmanı karşılaştırın. Bağlantı parçaları, bağlantılar ve malzeme taşıma yatırım kararına aittir.
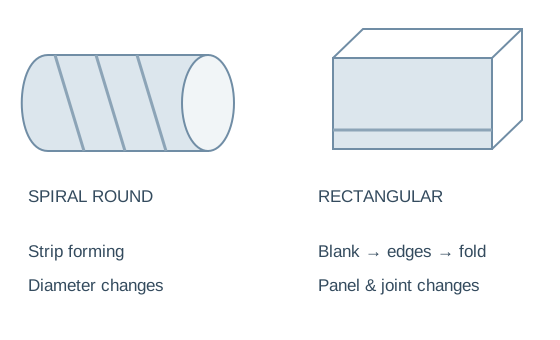
İki üretim hattını takip edin
Bobin şeridinden tüpe
Şerit hazırlayın → kenarları şekillendirin → çapı ayarlayın → sarmal dikişi kilitleyin → kesin → bağlantı parçaları ve bağlantıları yapın.
Kalıp oluşturma, boru boşaltma, uzunluk depolama ve dirsek imalatını planlayın. spiral ekipman yelpazesi ana düz kanal güzergahını sağlar.
Montaj için boş
Boş → damak/çentik hazırlayın → kilitler ve flanşlar oluşturun → katlayın → kapatın → takviyeyi ve bağlantıları tamamlayın.
Panel transferlerini, takım uyumluluğunu ve kapatma kapasitesini planlayın. dikdörtgen çözüm.
Siparişiniz değiştiğinde neler değişir?
| Öğe | Spiral yuvarlak | Dikdörtgen |
|---|---|---|
| Stoklamak | Dar bobin şeridi | Sac veya bobin beslemeli boşluklar |
| Boyut değişiklikleri | Çap takımları | Boş boyut, kıvrımlar, bağlantı araçları |
| Bağlantılar | Belirtilen yuvarlak bağlantılar/bağlantı parçaları | Boyuna dikiş ve enine flanş |
| Aşağı yönde çalışma | Kesme, dirsekler, montaj | Kapatma, köşeler/kilitlemeler, takviye |
| Taşıma | Tüp boşaltma ve depolama | İstasyonlar arası transferler |
Her sütunu görmek için karşılaştırma tablosunu yatay olarak kaydırın.
Yuvarlak çap değişikliği ve dikdörtgen panel boyutu değişikliği farklı ayarlamalar gerektirir. Tedarikçilerden, kesintisiz en iyi durum çalışması yerine gerçek sipariş karışımınızdaki yinelenen değişiklikleri göstermelerini isteyin.
Aldığınız siparişlerden rotayı seçin
Düz yuvarlak koşular
Çap işlemeye, desteklenen kesme uzunluğuna ve boşaltmaya öncelik verin. Ardından, siparişi eksiksiz olarak göndermek için gereken dirsek ve montaj işinin kapasitesini doğrulayın.
Geniş dikdörtgen bölümler
Ham parça doğruluğuna, takviye düzenine, kenar profillerine ve katlama/kapatma erişimine öncelik verin. Her alt istasyondaki en büyük boşluğu kontrol edin.
Karışık bağlantı parçaları ve kısa partiler
Kurulum ve montaj süresini sayın. Otomatik hattın yanında esnek ayrı istasyonlar kullanışlı kalabilir; Entegrasyon, sevkıyatı geciktiren operasyona yönelik olmalıdır.
Karma bir atölye için bir yatırım planı oluşturun
- Şekil, malzeme, boyut ve montaj sayısına göre temsili bir hafta siparişlerini kaydedin.
- Zaman hazırlama, şekillendirme, aktarma ve montaj ayrı ayrı.
- Siparişlerin tamamlanmasını geciktiren işlemi tanımlayın.
- Aynı işleri ve personeli kullanan ayrı istasyonları otomasyonla karşılaştırın.
- Her iki rota için de yükleme, servis erişimi ve bitmiş ürün alanı ayırın.
Mevcut ekipmanı planlama listesinde tutun. Bir ham parça işleme hattı mevcut kilit/flanş istasyonlarıyla çalışabilirken, yeni bir spiral oluşturucunun yine de özel olarak ayrılmış olması gerekebilir. dirsek ekipmanları.
Makine teklifinin uyması gereken üç sınır
Proje şekli tanımlar
Şekil, malzeme, boyutlar, takviye ve bağlantı gerekliliklerini belirlemek için onaylanmış proje çizimlerini kullanın. Makine rahatlığı, belirtilen kanal şeklinde bir değişikliğe izin vermez. Siparişleri çap veya panel boyutuna, malzemeye, parti miktarına ve bağlantı parçası sayısına göre gruplayın.
Uzun döngüler, geniş dikdörtgen paneller ve küçük karışık montaj partileri, değiştirme ve kullanım konusunda farklı talepler doğurur. Montajın takılması veya bağlantının kapatılması sevkıyatı geciktiriyorsa, yüksek şekillendirme hızı çok az fayda sağlar.
Spesifikasyon, fabrikanın tamamını kapsayan bir çıktı vaadi değildir
Boru kalıbı referansı 100–1600 mm çapları ve 137 mm şeritleri listeler, ancak gerçek kalıp tedariği ve kalite sınırları siparişe uygun olmalıdır. Dikdörtgen hat fonksiyonları da aynı şekilde ekipman bazında bir kapsama ihtiyaç duyar.
Kabul için bağlantıları olan bitmiş bileşenleri kullanın. Bir kurulum gösterimi, onaylanmış bir sistem tasarımını veya basınç performansını ortaya koyamaz.
Ekipman arayüzlerini koordine edin
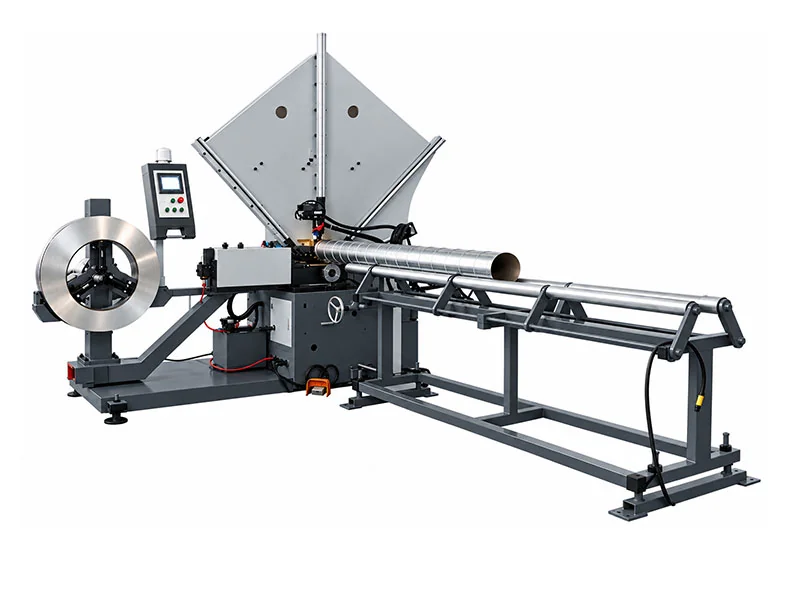
Düz yuvarlak rota
Çap aralığını, stoğu ve kafa/kalıp değişikliklerini gözden geçirin, ardından dirsekleri ve bağlantı düzeneğini planlayın.
Yapılandırmayı görüntüle →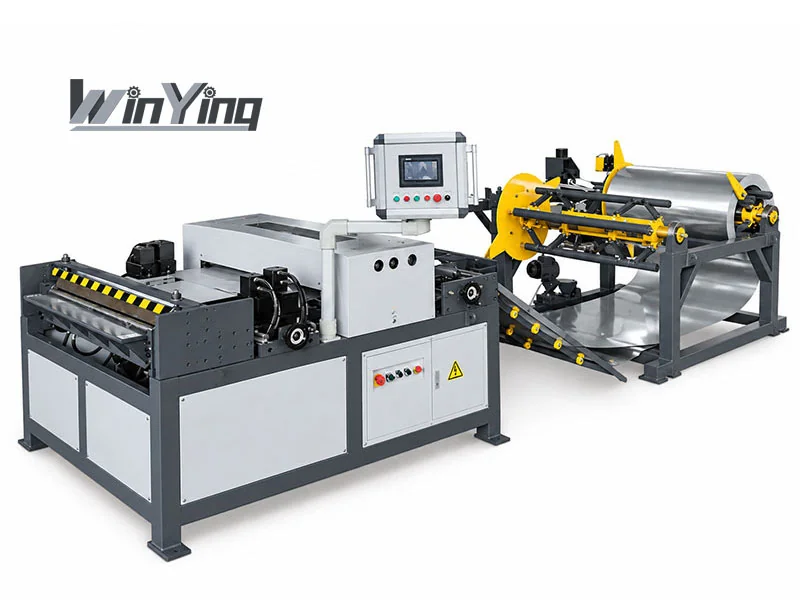
Dikdörtgen rota
Boş işlemeyi mevcut kilit, flanş, katlama ve kapatma ekipmanıyla eşleştirin.
Yapılandırmayı görüntüle →Resimler aynı konfigürasyonların vaadini değil, ekipman referanslarını göstermektedir. Teklif edilen gerçek makineleri karşılaştırın.
Sipariş defterinizin her iki tarafını da tanımlayın
WinYing Makine yuvarlak ve dikdörtgen üretim gereksinimlerini bir arada inceleyebilir. Teklifin kullanılabilir kapasiteyi ve fiili transferleri ele alması için mevcut ekipmanı dahil edin.
Bu uygulamayı tartışın →- 01Şekiller, boyutlar ve malzeme matrisi
- 02Montaj sayıları ve bağlantı çizimleri
- 03Mevcut istasyonlar ve operatör düzenlemesi
- 04Atölye kat planı ve parti karışımı
Sıkça Sorulan Sorular
Spiral oluşturucu dikdörtgen kanallar yapar mı?
Burada tartışılan sistemler yuvarlak boru üretir. Dikdörtgen imalat farklı bir süreç rotası kullanır.
Dikdörtgen bir çizgi yuvarlak dirsek yapar mı?
İşlemin dahil olduğunu varsaymayın. Özel dirsek ekipmanı ve takımlarını onaylayın.
Hangisinin daha az operatöre ihtiyacı var?
Tam iş akışlarını karşılaştırın. Yükleme, değişiklikler, transferler ve montaj ana şekillendirme döngüsünden daha ağır basabilir.
Bir atölye her iki şekli de yapabilir mi?
Evet, malzeme taşıma, tesisler, depolama ve son işlem için uygun rotalar ve kapasite planlamasıyla.