
Presă abkant sau mașină de îndoit
Publicat · Actualizat
Alegeți procesul care poate face piesa completă cu scule și manipulare practice. Ambele fac coturi drepte; ele aplică acţiunea de formare în moduri diferite.
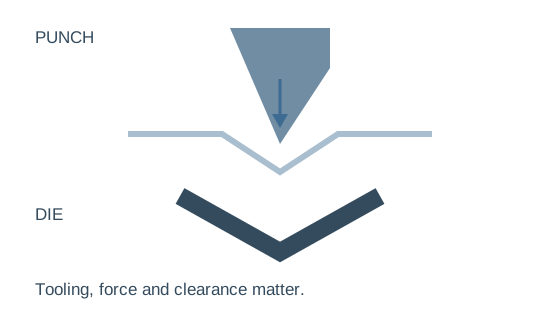
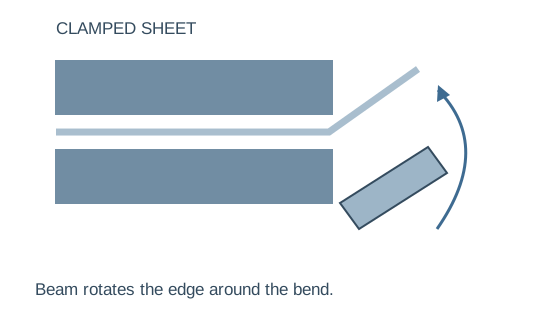
Începeți cu partea care este cel mai greu de realizat
Cel mai larg panou
Verificați cum este susținută, ținută și repoziționată foaia. O simplă îndoire poate solicita încă o manipulare considerabilă pe un panou HVAC mare.
Partea cea mai puternică / cea mai groasă
Confirmați capacitatea specifică gradului la întreaga lungime de îndoire cu sculele propuse. Lungimea maximă și forța nominală nu sunt un rating universal de grosime.
Cea mai profundă întoarcere sau cutie
Verificați îndoirile ulterioare și îndepărtarea pieselor. O primă îndoire care funcționează nu dovedește spațiul liber pentru întreaga secvență.
Ce se mișcă, ce ține, ce trebuie să limpezească
| Decizie | Presă abkant | Mașină de pliat |
|---|---|---|
| Scule | Geometrie poanson/matrice și încărcare | Scule de prindere și jocul grinzii |
| Acces | Gât, accident vascular cerebral, înălțime deschisă | Jocul de prindere, cursa de pliere, eliberare |
| Manipulare | Sprijin prin secvența de îndoire | Suport în timpul prinderii/plierii |
| Capacitate | Calitatea, lungimea, sculele, forța | Calitatea, lungimea, sculele, limitele de pliere |
| Acceptare | Piesa completa indoita | Piesa pliată completă și îndepărtare |
Derulați tabelul de comparație pe orizontală pentru a vedea fiecare coloană.
Folosiți aceste diferențe pentru a organiza procesul. Ei nu atribuie fiecare panou unui folder sau fiecare suport unei prese de frână: instrumentele și desenul complet decid fezabilitatea.
Patru verificări care aparțin între prima îndoire și cotație
Prindere/pozitionare
Marginea necesară poate fi ținută și localizată fără a interfera cu caracteristicile formate?
Secvența de îndoire
Îndoirile ulterioare pot curăța sculele, cadrul și flanșele îndoite anterior?
Suport și manipulare operator
Pot operatorii vizați să susțină și să transforme piesa reprezentativă în ritm de producție?
Scoaterea piesei complete
Cutia sau canalul finit pot fi eliberate fără a modifica geometria necesară?
Exemplele publicate fac discuția despre capacitatea concretă
Presa frana HTC 100T3200
1000 kN presiunea nominală
3200 mm lungime de îndoire; gat de 320 mm; 380 mm înălțime deschisă în Tabelul de referință HTC. Consultați-le împreună cu cerințele de forță, încărcarea sculei și accesul la piese.
Ele nu stabilesc o grosime universală a materialului sau o toleranță unghiulară completă.
Gamă de pliere electrică WS
2500 / 3000 mm exemplu lățimi de lucru
WS-1,5×2500 liste 0,3–1,5 mm; WS-1,2×3000 listează 0,3–1,2 mm în tabel de foldere. Exemplul mai lung are o gamă diferită de grosimi.
Confirmați convenția de grad și unghi. Întrebați ce aranjament de prindere/unelte include mașina ofertată.
Comparați aceeași lucrare de producție pentru ambele propuneri
Panou larg / scenariu intermitent
Demonstrați poziționarea, plierea marginilor și eliberarea pe semifabricatul real. Luați în considerare munca de sprijin și manipularea repetată ca parte a ciclului, nu ca un plus invizibil.
Scenariul cu bracket/multi-bend
Demonstrați întreaga secvență de îndoire, inclusiv flanșa scurtă și întoarcerea finală. Numărați schimbările de scule, repoziționarea și inspecția cu aranjamentul dorit al operatorului.
- Dezvoltați o secvență fezabilă de îndoire/pliere pentru fiecare parte de probă.
- Verificați accesul la scule, distanța la coliziune și îndepărtarea pieselor.
- Confirmați capacitatea materialului pe toată lungimea de lucru.
- Demonstrați sprijin și repoziționare în ritmul producției.
- Includeți schimbările de scule, inspecția și finisarea în comparația costurilor.
Programarea poate reduce configurarea repetată, dar nu elimină limitele sculelor. Citire CNC versus control hidraulic convențional înainte de a trata CNC ca un proces diferit de generare a forței.
Opțiunile de control nu elimină constrângerile de geometrie
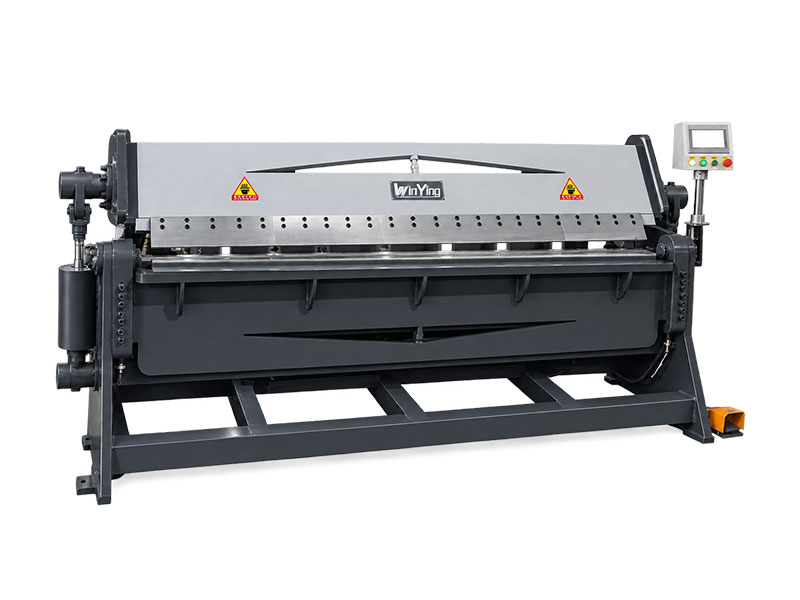
Confirmați exact mașina furnizată
Referința actuală de pliere hidraulică conține descrieri mixte manuale/hidraulice. Solicitați acționarea, sculele, suporturile și funcțiile de control efective de prindere și pliere în oferta.
De asemenea, CNC pe o presă de frână descrie funcțiile de control, nu o scutire de la verificări de forță sau de degajare. Recenzie control versus condus atunci când decideți ce funcții de programare sunt utile.
Trimite trei părți reprezentative
WinYing Machinery analizează piesa de prelucrat reală și nevoile de producție înainte de a discuta despre configurațiile de îndoire sau pliere. Includeți returnarea dificilă și materialul, apoi acordați o probă completă.
Discutați această aplicație →- 01Cele mai late, mai groase și cele mai dificile desene ale piesei
- 02Calitatea, grosimea, razele și dimensiunile flanșei
- 03Toleranțe și cerințe cosmetice
- 04Amestec de lot, scule și aranjamente ale operatorilor
Întrebări frecvente
Poate o presă frână să înlocuiască fiecare folder?
Doar după verificarea întregii secvențe, scule, acces și manipulare. Capacitatea comună de îndoire dreaptă nu stabilește interschimbabilitatea.
1000 kN definesc capacitatea de grosime?
Nu. Materialul, lungimea, sculele și procesul determină forța necesară.
Poate un folder să facă fiecare cutie?
Confirmați aranjamentul de prindere/degete, spațiul liber și îndepărtarea pentru desenul real al cutiei.
Care este mai ieftin de operat?
Comparați manipularea, ciclurile, modificările, manopera și reprelucrarea pe aceleași piese.
Ce este necesar pentru o cotație?
Calitatea materialului, grosimea, desenele, lungimile/razele de îndoire, toleranțele, cantitățile și cerințele de suprafață.