
Productie van gesegmenteerde kanaalbochten
Gepubliceerd · Bijgewerkt
Plan de afgewerkte elleboog en de naden voordat u een vormmachine kiest. Dit is het vervaardigen van fittingen van plaatstaal, waarbij geen enkele buis in een elleboog wordt gebogen.
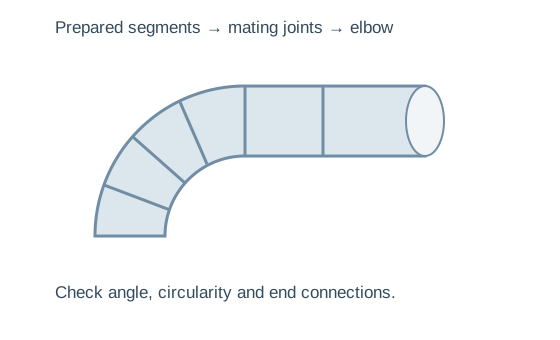
Lees de tekening vanaf het volledige beslag naar binnen
Algemene geometrie
Vermeld de kanaaldiameter, de totale draaihoek, de gespecificeerde bochtradius en de details van de eindaansluitingen. Diameter alleen kan de segmentindeling of gereedschap niet definiëren.
Gebruik de goedgekeurde constructie voor het aantal segmenten en de wapening. Twee ellebogen met gelijke diameter kunnen nog steeds een verschillende geometrie en productiewerk vergen.
Elke paringsverbinding
Toon segmentrandprofielen, naadtoeslagen en de gewenste afgewerkte voeg. Voeg naast de tekening een foto of voorbeeld toe van een acceptabele aansluiting.
Verschillende kwaliteiten, coatings en projectinspectie-eisen kunnen de route veranderen. Een generieke naam met gesegmenteerde elleboog bevestigt deze details niet.
Vijf fasen tussen schoot en een afgewerkte elleboog
Ontwikkel de blanco
Vertaal de goedgekeurde segmentindeling naar snijvormen en vereiste randtoeslagen. Controleer of ontwikkelings- en snijapparatuur gescheiden zijn.
Vorm elk segment
Bereid de cilindrische of segmentgeometrie voor. Controleer de rondheid en de pasvorm van de pasranden voordat u ze aansluit.
Vorm de voegranden
Stem de tooling af op het opgegeven verbindingsprofiel. Leid het profiel niet alleen af op basis van de machinenaam.
Doe mee in de aangegeven volgorde
Houd de segmentoriëntatie en de algehele hoek op één lijn. Bekijk hoe de fitting wordt ondersteund op moeilijke verbindingslocaties.
Werk af en inspecteer de uiteinden
Voltooi de vereiste eindverbindingen en controleer vervolgens de hele bocht in plaats van slechts één gevormde naad.
Twee machinereferenties, verschillende materiaalbevestigingen
| Item | DCP-1000 | DCH-1250 |
|---|---|---|
| Diameter | 125–1250 mm | 125–1250 mm |
| Dikte | Maximaal 1,2 mm; materiaalbevestiging nodig | Zwart staal 0,4–1,5 mm |
| Andere materialen | Cijferspecifieke bevestiging | Gegalvaniseerd/aluminium 0,4–1,2 mm; roestvrij 0,4–0,8 mm |
| Stroom | 3 kW | 5 kW |
| Gewicht | 460 kg | 750 kg |
Blader horizontaal door de vergelijkingstabel om elke kolom te zien.
De DCP-1000 vermeldt een diameter van 125–1250 mm en een plaat van maximaal 1,2 mm; de materiële basis verkrijgen. De DCH-1250 geeft aparte zwart stalen, gegalvaniseerde, roestvrijstalen en aluminium begrenzingen. Deze mogen niet worden gecombineerd tot maximaal één deken.
De gepubliceerde vormsnelheid is niet voltooid ellebogen per uur. Voorbereiding van blanco's, segmenthantering, verbinding en inspectie blijven allemaal in de outputberekening.
Randvoorbereiding is zichtbaar in het werkstuk
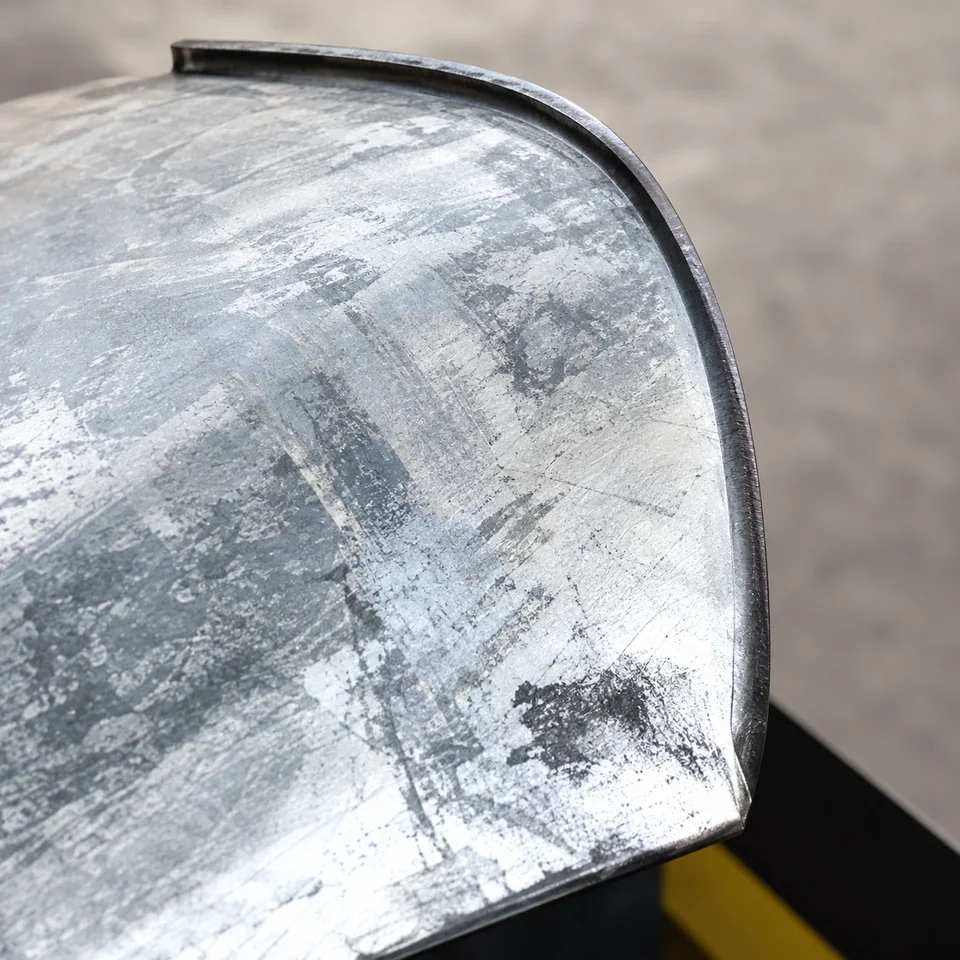
Wat het monster zou moeten vaststellen
Controleer het opgegeven vormprofiel samen met het aansluitsegment. Inspecteer de staat van het materiaal, de aansluiting en de voltooide geometrie na het verbinden.
Een demonstratie op een groot, eenvoudig segment toont geen toegang tot een kort segment of een kleine fitting. Neem het moeilijke terugkerende gewricht mee in de proef.
Definieer de capaciteit als afgewerkte bochten per bestelling
Tijd vormen
De gepubliceerde snelheid beschrijft een machinebewerking. Vraag welke beweging het meet, onder welke materiaal- en opstellingsomstandigheden.
Volledige montagetijd
Tel voorbereiding, vormgeving, verbinding, eindafwerking en inspectie van het blanco. Inclusief veranderingen van diameter of materiaal. Dit is de uitvoer die uw verzendplan nodig heeft.
DCP-1000 vermeldt in de titel een maximale plaatdikte zonder afzonderlijke materiaalspecificatie. DCH-1250 vermeldt verschillende capaciteiten voor zwart staal, gegalvaniseerd, roestvrij staal en aluminium. Gebruik de materiaalspecifieke rij in plaats van te selecteren op het grootste getal.
Specificeer de volledige fabricageroute
DCP-1000 gesegmenteerde apparatuur
125–1250 mm diameter, maximaal 1,2 mm plaat en 3 kW referentie. Bevestig de kwaliteit en het gezamenlijke gereedschap.
Bekijk configuratie →DCH-1250 hydraulische apparatuur
Diameter van 125–1250 mm met afzonderlijk vermelde materiaaldiktebereiken en referentie van 5 kW.
Bekijk configuratie →Laat de elleboog en het gewricht zien dat je nodig hebt
WinYing Machinery kan de voltooide montage- en productievereisten beoordelen voordat de configuratie wordt besproken. Vraag het voorstel om afzonderlijke snij-/vormapparatuur, evenals vorm- en verbindingsapparatuur te identificeren.
Bespreek deze toepassing →- 01Diameter, hoek, straal en segmentindeling
- 02Kwaliteit, dikte en naaddetails
- 03Eindverbindingen en kortste segmenten
- 04Batchhoeveelheden en acceptatiemetingen
Veelgestelde vragen
Is dit een pijpenbuiger?
Nee. Deze route assembleert plaatwerksegmenten; een pijpenbuiger buigt een buiswerkstuk.
Snijdt de elleboogmachine elk plano?
Bevestig de ontwikkelings-, snij-, vorm- en verbindingsmogelijkheden voor de genoemde machine.
Kan de DCH-1250 roestvrij staal van 1,2 mm verwerken?
De gepubliceerde referentie vermeldt roestvrij staal van 0,4–0,8 mm. Voor een andere vereiste is afzonderlijke bevestigde capaciteit vereist.
Welke tekening is nodig?
Inclusief diameter, hoek, straal, segmentindeling, kwaliteit, dikte, verbindingsprofielen en eindverbindingen.