
Fabricarea coturilor circulare segmentate
Publicat · Actualizat
Planificați cotul finit și cusăturile sale înainte de a alege o mașină de formare. Aceasta este fabricarea fitingurilor din tablă, nu îndoirea unui singur tub într-un cot.
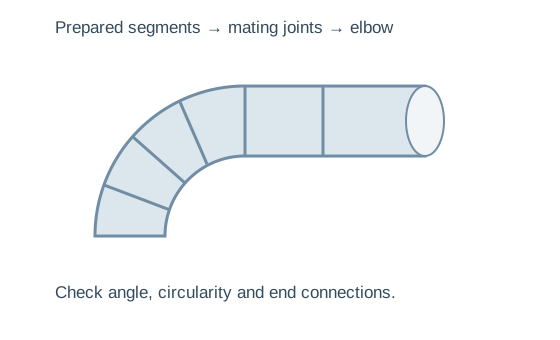
Citiți desenul de la armătura completă spre interior
Geometrie de ansamblu
Indicați diametrul conductei, unghiul total de rotire, raza specificată a cotului și detaliile de conectare la capăt. Numai diametrul nu poate defini aspectul segmentului sau sculele.
Utilizați construcția aprobată pentru numărul de segmente și armătură. Două coturi de diametru egal pot avea nevoie de geometrie și lucrări de producție diferite.
Fiecare articulație de împerechere
Afișați profilele marginilor segmentelor, alocațiile de cusătură și îmbinarea finită dorită. Furnizați o fotografie sau o mostră a unei conexiuni acceptabile alături de desen.
Diferitele calități, acoperiri și cerințe de inspecție a proiectului pot schimba traseul. Un nume generic de cot segmentat nu confirmă aceste detalii.
Cinci etape între foaie și un cot finit
Dezvoltați golul
Traduceți aspectul de segment aprobat în forme tăiate și alocațiile de margine necesare. Confirmați dacă echipamentele de dezvoltare și de tăiere sunt separate.
Modelați fiecare segment
Pregătiți geometria cilindrică sau a segmentului. Verificați circularitatea și potrivirea marginilor de împerechere înainte de îmbinare.
Formați marginile îmbinării
Potriviți sculele cu profilul de conectare specificat. Nu deduceți profilul numai din numele mașinii.
Alăturați-vă în secvența specificată
Păstrați orientarea segmentului și unghiul general aliniate. Examinați cum este susținută fitingul în locații dificile ale îmbinărilor.
Terminați și inspectați capetele
Completați conexiunile de capăt necesare, apoi verificați întregul cot, mai degrabă decât o singură cusătură formată.
Două referințe de mașină, confirmări diferite de materiale
| Articol | DCP-1000 | DCH-1250 |
|---|---|---|
| Diametru | 125–1250 mm | 125–1250 mm |
| Grosime | Maxim 1,2 mm; confirmare materială necesară | Oțel negru 0,4–1,5 mm |
| Alte materiale | Confirmare specifică gradului | Galvanizat/aluminiu 0,4–1,2 mm; inoxidabil 0,4–0,8 mm |
| Putere | 3 kW | 5 kW |
| Greutate | 460 kg | 750 kg |
Derulați tabelul de comparație pe orizontală pentru a vedea fiecare coloană.
The DCP-1000 listează 125–1250 mm diametru și maximum 1,2 mm foaie; obţine baza materială. The DCH-1250 oferă limite separate pentru oțel negru, galvanizat, inoxidabil și aluminiu. Acestea nu trebuie combinate într-o singură pătură.
Viteza de formare publicată nu este terminată coturi pe oră. Pregătirea goală, manipularea segmentelor, îmbinarea și inspecția rămân toate în calculul de ieșire.
Pregătirea marginilor este vizibilă în piesa de prelucrat
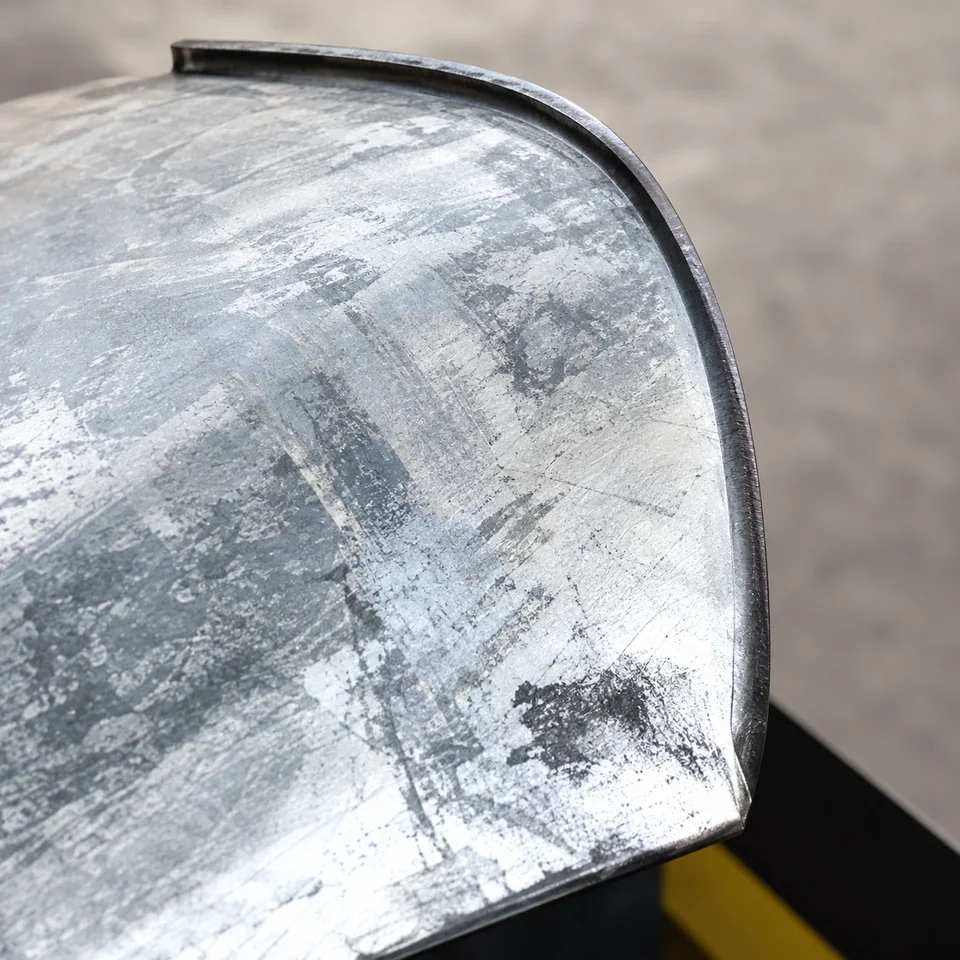
Ce ar trebui să stabilească eșantionul
Verificați profilul de formare ofertat împreună cu segmentul de îmbinare. Verificați starea materialului, cuplarea și geometria finală după îmbinare.
O demonstrație pe un segment mare și ușor nu indică accesul la un segment scurt sau la un montaj mic. Includeți articulația dificilă recurentă în proces.
Definiți capacitatea ca coturi finite pe comandă
Timpul de formare
Viteza publicată descrie funcționarea unei mașini. Întrebați ce mișcare măsoară, în ce material și condiții de instalare.
Timp complet de montare
Se numără pregătirea semifabricatului, modelarea, îmbinarea, finisarea finală și inspecția. Includeți modificările de diametru sau material. Acesta este rezultatul de care are nevoie planul dvs. de expediere.
DCP-1000 listează o grosime maximă a foii fără o defalcare separată a materialului în titlul său. DCH-1250 enumeră diferite capacități pentru oțel negru, galvanizat, inoxidabil și aluminiu. Utilizați rândul specific materialului în loc să selectați după cel mai mare număr.
Specificați traseul complet de fabricație
Echipament segmentat DCP-1000
125–1250 mm diametru, tabla de maxim 1,2 mm și referință de 3 kW. Confirmați gradul și sculele de îmbinare.
Vizualizați configurația →Echipament hidraulic DCH-1250
125–1250 mm diametru cu intervale de grosime a materialului listate separat și referință de 5 kW.
Vizualizați configurația →Arată cotul și articulația de care ai nevoie
WinYing Machinery poate revizui montajul final și cerințele de producție înainte de a discuta despre configurație. Solicitați propunerii de identificare a echipamentelor separate de tăiere/conformare, precum și de formare și îmbinare.
Discutați această aplicație →- 01Diametrul, unghiul, raza și aspectul segmentului
- 02Calitatea, grosimea și detaliile cusăturii
- 03Terminați conexiunile și cele mai scurte segmente
- 04Cantități de lot și măsurători de acceptare
Întrebări frecvente
Acesta este un îndoit de țevi?
Nu. Acest traseu asambleaza segmente de tabla; un îndoit de țevi curbează o piesa de prelucrat tub.
Aparatul pentru cot taie fiecare semifabricat?
Confirmați dezvoltarea, tăierea, modelarea și îmbinarea mașinii ofertate.
DCH-1250 poate prelucra inox de 1,2 mm?
Referința publicată indică 0,4–0,8 mm inoxidabil. O cerință diferită necesită o capacitate confirmată separată.
Ce desen este necesar?
Includeți diametrul, unghiul, raza, aspectul segmentului, gradul, grosimea, profilele de îmbinare și conexiunile de capăt.