
Press Brake atau Mesin Pelipat
Diterbitkan · Dikemas kini
Pilih proses yang boleh membuat bahagian lengkap dengan perkakas dan pengendalian praktikal. Kedua-duanya membuat selekoh lurus; mereka menggunakan tindakan membentuk dengan cara yang berbeza.
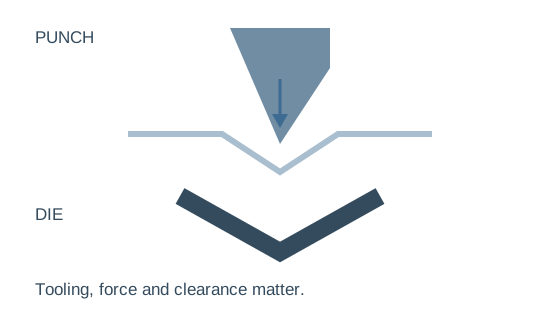
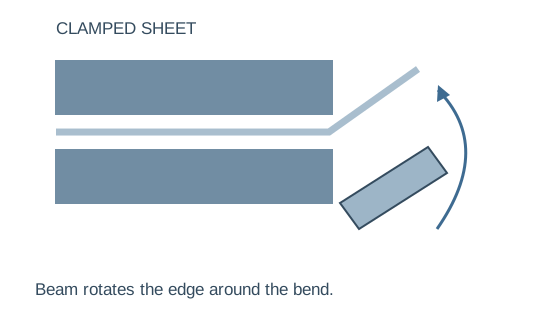
Mulakan dengan bahagian yang paling sukar dibuat
Panel yang paling luas
Semak cara helaian disokong, dipegang dan diletakkan semula. Selekoh ringkas masih boleh memerlukan pengendalian yang besar pada panel HVAC yang besar.
Bahagian paling kuat/tebal
Sahkan kapasiti khusus gred pada panjang lenturan penuh dengan perkakas yang dicadangkan. Panjang maksimum dan daya nominal bukanlah penarafan ketebalan sejagat.
Pulangan atau kotak yang paling dalam
Periksa selekoh kemudian dan penyingkiran bahagian. Selekoh pertama yang berfungsi tidak membuktikan kelegaan untuk urutan lengkap.
Apa yang bergerak, apa yang dipegang, apa yang mesti jelas
| Keputusan | Mesin Press Brake | Mesin lipat |
|---|---|---|
| Perkakas | Geometri tebuk/mati dan beban | Alat pengapit dan kelegaan rasuk |
| Akses | Tekak, strok, ketinggian terbuka | Kelegaan pengapit, perjalanan lipat, lepaskan |
| Pengendalian | Sokong melalui urutan selekoh | Sokongan semasa pengapit/lipat |
| Kapasiti | Gred, panjang, perkakas, daya | Gred, panjang, alatan, had lipatan |
| Penerimaan | Bahagian bengkok lengkap | Bahagian lipat lengkap dan penyingkiran |
Tatal jadual perbandingan secara mendatar untuk melihat setiap lajur.
Gunakan perbezaan ini untuk mengatur percubaan. Mereka tidak menetapkan setiap panel pada mesin pelipat plat atau setiap kurungan kepada press brake: perkakasan dan lukisan penuh menentukan kebolehlaksanaan.
Empat cek yang tergolong di antara selekoh pertama dan sebut harga
Pengapit / kedudukan
Bolehkah kelebihan yang diperlukan dipegang dan ditempatkan tanpa mengganggu ciri yang terbentuk?
Urutan lenturan
Bolehkah bengkok kemudian membersihkan perkakas, bingkai dan bebibir yang dibengkokkan sebelum ini?
Sokongan dan pengendalian pengendali
Bolehkah pengendali yang dimaksudkan menyokong dan menghidupkan bahan kerja yang mewakili pada kadar pengeluaran?
Penyingkiran bahagian lengkap
Bolehkah kotak atau saluran siap dilepaskan tanpa mengubah geometri yang diperlukan?
Contoh yang diterbitkan menjadikan perbincangan kapasiti konkrit
HTC 100T3200 mesin press brake
1000 kN tekanan nominal
3200 mm panjang lentur; 320 mm tekak; 380 mm ketinggian terbuka dalam Jadual rujukan HTC. Semak ini bersama keperluan daya, beban alat dan akses bahagian.
Mereka tidak mewujudkan ketebalan bahan sejagat atau toleransi sudut lengkap.
Julat lipatan elektrik WS
2500 / 3000 mm contoh lebar kerja
WS-1.5×2500 menyenaraikan 0.3–1.5 mm; WS-1.2×3000 menyenaraikan 0.3–1.2 mm dalam jadual mesin pelipat plat. Contoh yang lebih panjang mempunyai julat ketebalan yang berbeza.
Sahkan gred dan konvensyen sudut. Tanya susunan pengapit/alat yang disertakan dalam mesin yang dipetik.
Bandingkan kerja pengeluaran yang sama pada kedua-dua cadangan
Panel luas / senario berkelip
Tunjukkan kedudukan, lipatan tepi dan lepaskan pada tempat kosong sebenar. Kira buruh sokongan dan pengendalian berulang sebagai sebahagian daripada kitaran, bukan sebagai tambahan yang tidak kelihatan.
Senario kurungan / pelbagai bengkok
Tunjukkan keseluruhan jujukan lentur, termasuk bebibir pendek dan pulangan akhir. Kira perubahan alatan, kedudukan semula dan pemeriksaan dengan susunan operator yang dimaksudkan.
- Bangunkan urutan bengkok/lipatan yang boleh dilaksanakan untuk setiap bahagian sampel.
- Semak akses alat, pelepasan perlanggaran dan penyingkiran bahagian.
- Sahkan kapasiti bahan sepanjang tempoh kerja penuh.
- Tunjukkan sokongan dan kedudukan semula pada kadar pengeluaran.
- Sertakan perubahan alatan, pemeriksaan dan kemasan dalam perbandingan kos.
Pengaturcaraan boleh mengurangkan persediaan berulang tetapi tidak menghapuskan had perkakas. Baca CNC berbanding kawalan hidraulik konvensional sebelum menganggap CNC sebagai proses penjanaan daya yang berbeza.
Pilihan kawalan tidak mengalih keluar kekangan geometri
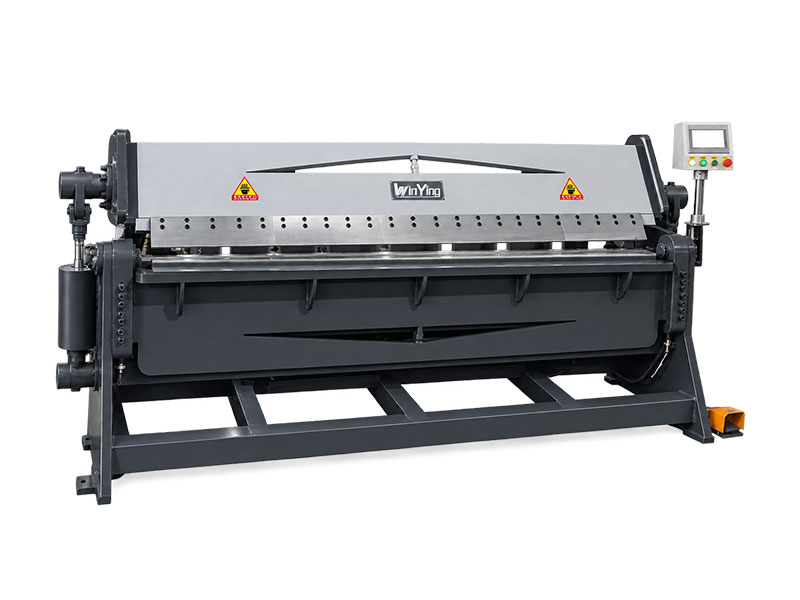
Sahkan mesin yang dibekalkan dengan tepat
Rujukan lipatan hidraulik semasa mengandungi penerangan manual/hidraulik bercampur. Minta fungsi pengapit dan lipatan, alat, sokongan dan kawalan sebenar dalam petikan.
Begitu juga, CNC pada press brake menerangkan fungsi kawalan, bukan pengecualian daripada pemeriksaan daya atau pelepasan. Semakan kawalan berbanding pemanduan apabila memutuskan fungsi pengaturcaraan yang berguna.
Hantar tiga bahagian perwakilan
Jentera WinYing menyemak bahan kerja sebenar dan keperluan pengeluaran sebelum membincangkan konfigurasi lentur atau lipatan. Sertakan pulangan dan bahan yang sukar, kemudian bersetuju dengan percubaan bahagian lengkap.
Bincangkan aplikasi ini →- 01Lukisan bahagian terluas, paling tebal dan paling sukar
- 02Gred, ketebalan, jejari dan dimensi bebibir
- 03Toleransi dan keperluan kosmetik
- 04Campuran kelompok, susunan perkakas dan operator
Soalan Lazim
Bolehkah press brake menggantikan setiap mesin pelipat plat?
Hanya selepas menyemak urutan lengkap, perkakas, akses dan pengendalian. Keupayaan bengkok lurus yang dikongsi tidak mewujudkan kebolehtukaran.
Adakah 1000 kN menentukan kapasiti ketebalan?
Tidak. Bahan, panjang, perkakas dan proses menentukan daya yang diperlukan.
Bolehkah mesin pelipat plat membuat setiap kotak?
Sahkan susunan pengapit/jari, pelepasan dan penyingkiran untuk lukisan kotak sebenar.
Mana yang lebih murah untuk beroperasi?
Bandingkan pengendalian, kitaran, perubahan, kerja dan kerja semula pada bahagian yang sama.
Apakah yang diperlukan untuk sebut harga?
Gred bahan, ketebalan, lukisan, panjang/jejari lentur, toleransi, kuantiti dan keperluan permukaan.