
ギロチンシャーとスイングビームシャーの比較
発行済み · 更新されました
同等のモデル行、有用な調整、および受け入れられたカットを比較します。デザイン名だけではバリ、平面度、寸法精度を定めるものではありません。
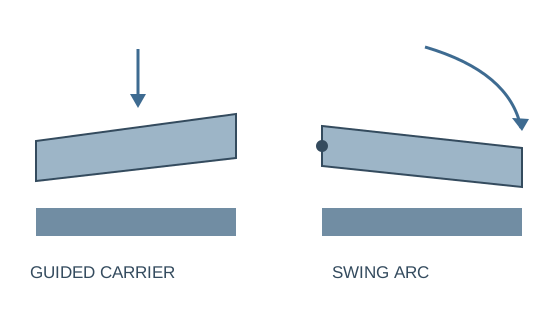
2 つのデザイン、1 つの仕上げカット要件
ギロチンキャリア
上刃は切断動作を通じてガイドされます。公開されている範囲には、調整可能なすくい角がリストされています。見積もられたモデルでレーキとクリアランスがどのように設定されているかを確認してください。
調整は、生産における材料の変更とストリップのサイズをサポートしている場合にのみ役立ちます。
スイングビームキャリア
上刃は円弧を描いて移動します。円弧が特定の仕上げ公差を定義すると仮定するのではなく、実際の材料定格、ホールドダウン、サポート、およびゲージ機能を比較してください。
ご注文に応じて、幅の狭い保持ストリップと完全な切断長さを試してください。
同じサイズで比較:6×3200
| アイテム | ギロチン | スイングビーム |
|---|---|---|
| 厚み・幅 | 6 mm / 3200 mm | 6 mm / 3200 mm |
| 角度 | 0.5 ~ 1.5° のすくい角範囲 | 1.3°の切断角 |
| 1分あたりのストローク数 | 10–25 | 14 |
| バックゲージ | 記載距離 750 mm | 20~600mmの範囲 |
| モーター | 7.5 kW | 7.5 kW |
すべての列を表示するには、比較表を水平にスクロールします。
以下の表では、6×3200仕様について比較します。参照先: ギロチン そして スイングビーム 参考文献。厚さ定格の材料強度の根拠を確認してください。公開されているストロークは機械のサイクリングを説明したものであり、1 時間あたりの有用な部分ではありません。
バックゲージの移動量は位置決め距離を表すものであり、完成精度を保証するものではありません。長いブランクのサポートと、製造する必要がある最小ストリップ寸法を確認してください。
ディメンションは異なる列に属します
切断長さ・厚さ
実際のグレードのフルカット時の能力を確認してください。すべての金属に材質指定されていない最大 6 mm の厚さを適用しないでください。
バックゲージトラベル
移動量は位置決め距離を表します。完成したストリップの精度や、あらゆるサイズでの使用可能なサポートを保証するものではありません。
1分あたりのストローク数
サイクル頻度には、ロード、位置決め、取り外し、検査は含まれません。バッチ全体の時間を計測して、有用な出力を比較します。
素材を変えるとセットアップが変わる
ギロチンのリファレンスには、調整可能なレーキ範囲がリストされています。選択したモデルでレーキとブレードのクリアランスがどのように設定されているか、またどの機能が制御または手動であるかを尋ねます。材料と厚さの変化の頻度を記録します。
ストリップを繰り返す場合は、バックゲージの使用、サポート、および部品の取り外しを評価します。混合プレート作業の場合は、最も幅の狭いストリップと最も要求の厳しいグレードを試してください。より多くの調整機能は、オペレーターが実際のジョブを処理するのに役立つ場合にのみ価値があります。
4 つのカット結果をテストする
全角空白
取り決められた測定方法に基づき仕上がり長さと直角度を確認してください。実際のシートサポートと位置決めルートが含まれます。
狭い保持ストリップ
保管するコンポーネントのねじれと反りを確認します。きれいなオフカットだけでは、下流プロセスで使用するストリップを確立できません。
エッジと仕上げ
バリ、マーク、および必要な仕上げを検査します。グレードとアプリケーションに対して許容可能な結果を定義します。
資材の取り扱いや搬出経路も点検してください。各提案に含まれるブレードの供給、制御機能、サポートを同じ仕上げカット基準で比較します。
直線カットかプロファイルカットか?
ストレートブレードシャーは、真っ直ぐなブランクやストリップに便利です。曲線、入れ子のプロファイル、および内部輪郭には、異なる切断プロセスが必要です。レビュー プラズマ対レーザー これらのパーツをハサミに割り当てる前に。
同じカットリストから完全なカットを比較する
WinYing Machinery では、油圧剪断について検討する前に、材料と切断寸法を確認できます。見積書とトライアルには、最も狭いストリップと合意されたエッジ基準を含めてください。
このアプリケーションについて話し合う →- 01グレードと厚さの範囲
- 02最大切断長さと最小幅のストリップ
- 03ゲージ/サポート要件
- 04バッチミックスと許容されるカット測定値
よくある質問
ギロチンはいつもより正確ですか?
設計によって確立された普遍的な仕上げカット精度はありません。サンプルと位置を評価します。
6 mm はすべての金属に有効ですか?
実際の材種と全長を確認してください。
ストロークの出力は完了していますか?
いいえ。ロード、配置、削除はバッチ出力に影響します。
バックゲージの移動量は精度と同等ですか?
いいえ。位置決め寸法と完成寸法を個別に測定します。