
Gunting Guillotine atau Rasuk Ayun
Diterbitkan · Dikemas kini
Bandingkan baris model yang setara, pelarasan berguna dan potongan yang diterima. Nama reka bentuk sahaja tidak mewujudkan ketepatan burr, kerataan atau dimensi.
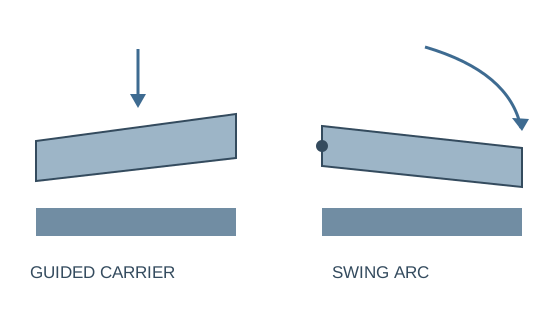
Dua reka bentuk, satu keperluan siap potong
Pembawa Guillotine
Bilah atas dipandu melalui gerakan memotong. Julat yang diterbitkan menyenaraikan sudut rake boleh laras; sahkan cara rake dan pelepasan ditetapkan pada model yang disebut.
Pelarasan berguna hanya jika ia menyokong perubahan bahan dan saiz jalur dalam pengeluaran anda.
Pembawa rasuk ayun
Bilah atas bergerak melalui lengkok. Bandingkan penarafan bahan sebenar, penahan, sokongan dan fungsi tolok daripada menganggap arka mentakrifkan toleransi siap tertentu.
Cuba jalur tertahan sempit dan panjang pemotongan penuh yang diperlukan oleh pesanan anda.
Bandingkan saiz yang sama: 6×3200
| item | Guillotine | Ayun rasuk |
|---|---|---|
| Ketebalan / lebar | 6 mm / 3200 mm | 6 mm / 3200 mm |
| Sudut | Julat rake 0.5–1.5° | Sudut pemotongan 1.3° |
| Pukulan seminit | 10–25 | 14 |
| Tolok belakang | 750 mm jarak tersenarai | Julat 20–600 mm |
| Motor | 7.5 kW | 7.5 kW |
Tatal jadual perbandingan secara mendatar untuk melihat setiap lajur.
Jadual di bawah membandingkan 6×3200 baris daripada guillotine dan ayunan-rasuk rujukan. Sahkan asas kekuatan bahan bagi penarafan ketebalannya. Pukulan yang diterbitkan menggambarkan berbasikal mesin, bukan bahagian berguna sejam.
Perjalanan backgauge menerangkan jarak kedudukan, tidak dijamin ketepatan siap. Semak sokongan untuk kosong panjang dan dimensi jalur terkecil yang anda perlukan untuk menghasilkan.
Dimensi tergolong dalam lajur yang berbeza
Panjang / ketebalan pemotongan
Sahkan kapasiti untuk gred sebenar pada potongan penuh. Jangan gunakan maksimum 6 mm bahan tidak ditentukan pada setiap logam.
Perjalanan tolok belakang
Angka perjalanan menerangkan jarak kedudukan. Ia bukan jaminan ketepatan jalur lengkap atau sokongan yang boleh digunakan pada setiap saiz.
Pukulan seminit
Kekerapan kitaran tidak termasuk pemuatan, kedudukan, penyingkiran dan pemeriksaan. Masa kumpulan lengkap untuk membandingkan output berguna.
Perubahan bahan ialah perubahan persediaan
Rujukan guillotine menyenaraikan julat garu boleh laras. Tanya bagaimana kelegaan garu dan bilah ditetapkan pada model yang dipilih dan fungsi mana yang dikawal atau manual. Catatkan kekerapan perubahan bahan dan ketebalan.
Untuk jalur berulang, nilai penggunaan tolok belakang, sokongan dan penyingkiran bahagian. Untuk kerja plat bercampur, cuba jalur paling sempit dan gred yang paling mencabar. Lebih banyak keupayaan pelarasan bernilai hanya jika ia membantu operator memproses pekerjaan sebenar.
Uji empat hasil potong
Kosong penuh lebar
Semak panjang dan segi empat sama siap di bawah kaedah pengukuran yang dipersetujui. Sertakan sokongan helaian sebenar dan laluan kedudukan.
Jalur tertahan sempit
Periksa putaran dan tunduk pada komponen yang anda simpan. Potongan yang kemas sahaja tidak menetapkan jalur yang digunakan oleh proses hiliran anda.
Tepi dan selesai
Periksa burr, tanda dan sebarang kemasan yang diperlukan. Tentukan keputusan yang boleh diterima untuk gred dan permohonan.
Periksa juga pengendalian bahan dan laluan penyingkiran. Bandingkan bekalan bilah, fungsi kawalan dan sokongan yang disertakan dalam setiap cadangan dengan kriteria potong siap yang sama.
Potongan lurus atau pemotongan profil?
Gunting pisau lurus berguna untuk kosong dan jalur lurus. Lengkung, profil bersarang dan kontur dalaman memerlukan proses pemotongan yang berbeza; semakan plasma berbanding laser sebelum memberikan bahagian tersebut kepada ricih.
Julat hidraulik Guillotine
Gunakan baris yang dipilih, pengesahan bahan dan skop pelarasan/kawalan sebenar.
Lihat konfigurasi →Julat hidraulik rasuk ayun
Gunakan baris yang dipilih, pengesahan bahan dan skop sokongan/tolok sebenar.
Lihat konfigurasi →Bandingkan potongan lengkap dari senarai potong yang sama
Jentera WinYing boleh menyemak bahan dan dimensi potong sebelum membincangkan ricih hidraulik. Sertakan jalur paling sempit dan kriteria tepi yang dipersetujui dalam petikan dan percubaan.
Bincangkan aplikasi ini →- 01Julat gred dan ketebalan
- 02Panjang pemotongan maksimum dan jalur paling sempit
- 03Keperluan pengukur / sokongan
- 04Campuran kelompok dan ukuran potongan yang diterima
Soalan Lazim
Adakah guillotine sentiasa lebih tepat?
Tiada ketepatan potongan siap sejagat ditentukan oleh reka bentuk. Menilai sampel dan kedudukan.
Adakah 6 mm sah untuk setiap logam?
Dapatkan pengesahan untuk gred sebenar dan panjang pemotongan penuh.
Adakah strok selesai keluaran?
Tidak. Memuatkan, meletakkan dan mengalih keluar menjejaskan output kelompok.
Adakah perjalanan tolok belakang sama dengan ketepatan?
Tidak. Ukur kedudukan dan dimensi lengkap secara bebas.