
Ghilotină sau foarfecă cu grindă oscilantă
Publicat · Actualizat
Comparați rânduri de modele echivalente, ajustări utile și tăieturi acceptate. Numele designului singur nu stabilește bavurile, planeitatea sau acuratețea dimensională.
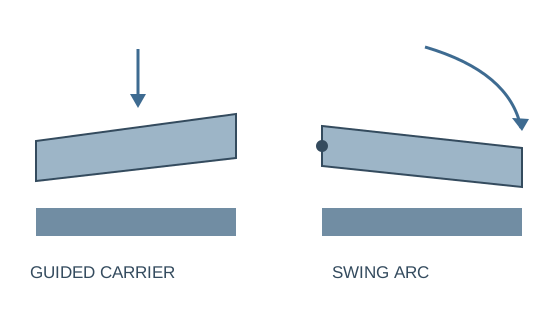
Două modele, o cerință de tăiere finită
Purtător de ghilotină
Lama superioară este ghidată prin mișcarea de tăiere. Gama publicată listează unghiuri reglabile de rake; confirmați modul în care sunt setate grebla și jocul pe modelul ofertat.
Ajustarea este utilă numai dacă acceptă schimbările de material și dimensiunile benzilor în producția dvs.
Suport cu fascicul pivotant
Lama superioară se deplasează printr-un arc. Comparați valoarea reală a materialului, elementele de fixare, suporturile și funcțiile de măsurare, mai degrabă decât să presupuneți că arcul definește o anumită toleranță finită.
Încercați banda îngustă reținută și lungimea completă de tăiere de care necesită comenzile dvs.
Comparați aceeași dimensiune: 6×3200
| Articol | Ghilotină | Grinda de balansare |
|---|---|---|
| Grosime/latime | 6 mm / 3200 mm | 6 mm / 3200 mm |
| Unghi | Interval de rake 0,5–1,5° | Unghi de tăiere de 1,3° |
| Lovituri pe minut | 10–25 | 14 |
| Backgauge | 750 mm distanta listata | interval 20-600 mm |
| Motor | 7.5 kW | 7.5 kW |
Derulați tabelul de comparație pe orizontală pentru a vedea fiecare coloană.
Tabelul de mai jos compară 6×3200 de rânduri din ghilotină şi grindă-swing referințe. Confirmați baza rezistenței materialului a cotelor lor de grosime. Cursurile publicate descriu ciclul mașinii, nu piese utile pe oră.
Cursarea ecartamentului din spate descrie distanța de poziționare, nu este garantată precizia finală. Verificați suportul pentru semifabricate lungi și cea mai mică dimensiune a benzii pe care trebuie să o produceți.
Dimensiunile aparțin diferitelor coloane
Lungimea / grosimea de tăiere
Confirmați capacitatea pentru gradul real la tăierea completă. Nu aplicați un material nespecificat de maximum 6 mm pe fiecare metal.
Călătoria cu ecartamentul din spate
Figura de călătorie descrie distanța de poziționare. Nu este o garanție a preciziei benzii finalizate sau a suportului utilizabil la orice dimensiune.
Lovituri pe minut
Frecvența ciclului exclude încărcarea, poziționarea, îndepărtarea și inspecția. Cronometrați lotul complet pentru a compara rezultatele utile.
O schimbare de material este o schimbare de configurație
Referința ghilotinei enumeră intervalele de rake ajustabile. Întrebați cum sunt setate grebla și jocul lamei pe modelul selectat și ce funcții sunt controlate sau manuale. Înregistrați frecvența modificărilor materialului și a grosimii.
Pentru benzi repetate, evaluați utilizarea, suportul și îndepărtarea pieselor din spate. Pentru lucrul cu plăci mixte, încercați cea mai îngustă bandă și cea mai solicitantă calitate. O capacitate de ajustare mai mare este valoroasă doar dacă ajută operatorii să proceseze lucrările reale.
Testați patru rezultate tăiate
Blank pe toată lățimea
Verificați lungimea finită și perpendicularitatea conform metodei de măsurare convenite. Includeți suportul real pentru foi și traseul de poziționare.
Fâșie îngustă reținută
Verificați răsucirea și arcul pe componenta pe care o păstrați. O tăietură îngrijită în sine nu stabilește banda pe care o folosește procesul dvs. din aval.
Borduri și finisare
Inspectați bavurile, urmele și orice finisare necesară. Definiți rezultate acceptabile pentru nota și aplicație.
De asemenea, verificați manipularea materialelor și calea de îndepărtare. Comparați alimentarea cu lame, funcțiile de control și suporturile incluse în fiecare propunere cu aceleași criterii de tăiere finită.
Tăieri drepte sau tăiere profil?
O foarfecă cu lamă dreaptă este utilă pentru semifabricate drepte și benzi. Curbele, profilele imbricate și contururile interne necesită un proces de tăiere diferit; recenzie plasma versus laser înainte de a atribui acele părți unei forfecare.
Interval hidraulic de ghilotină
Utilizați rândul selectat, confirmarea materialului și domeniul real de reglare/control.
Vizualizați configurația →Gamă hidraulică cu fascicul pivotant
Utilizați rândul selectat, confirmarea materialului și suportul real/gabaritul.
Vizualizați configurația →Comparați tăieturile complete din aceeași listă de tăieturi
WinYing Machinery poate revizui materialul și dimensiunile tăiate înainte de a discuta despre o forfecare hidraulică. Includeți cea mai îngustă bandă și criteriile de margine convenite în oferta și probă.
Discutați această aplicație →- 01Gama de grad și grosime
- 02Lungime maximă de tăiere și bandă cea mai îngustă
- 03Cerințe de gabarit / suport
- 04Amestecul lotului și măsurătorile de tăiere acceptate
Întrebări frecvente
Ghilotina este întotdeauna mai precisă?
Designul nu stabilește nicio precizie universală a tăierii finite. Evaluați mostrele și poziționarea.
Este valabil 6 mm pentru fiecare metal?
Obțineți confirmarea pentru gradul real și lungimea completă de tăiere.
Sunt cursele terminate?
Nu. Încărcarea, poziționarea și îndepărtarea afectează producția lotului.
Deplasarea ecartamentului din spate este egală cu precizie?
Nr. Măsurați poziționarea și dimensiunile completate în mod independent.