
قیچی گیوتین یا تیر نوسانی
منتشر شد · به روز شد
ردیف های مدل معادل، تنظیمات مفید و برش های پذیرفته شده را مقایسه کنید. نام طرح به تنهایی دقت فرز، صافی یا ابعاد را تعیین نمی کند.
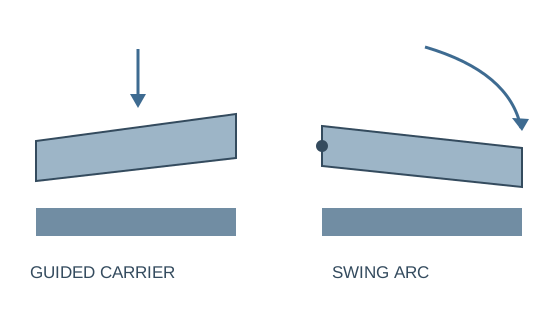
دو طرح، یک مورد نیاز برش تمام شده
حامل گیوتین
تیغه بالایی از طریق حرکت برش هدایت می شود. محدوده منتشر شده زوایای چنگک قابل تنظیم را فهرست می کند. نحوه تنظیم رنده و ترخیص در مدل نقل شده را تأیید کنید.
تنظیم فقط در صورتی مفید است که از تغییرات مواد و اندازه نوار در تولید شما پشتیبانی کند.
حامل پرتو چرخشی
تیغه بالایی از طریق یک قوس حرکت می کند. به جای اینکه فرض کنید قوس یک تلورانس نهایی خاص را تعریف می کند، رتبه بندی واقعی مواد، نگه داشتن، پشتیبانی و عملکردهای اندازه گیری را مقایسه کنید.
نوار باریک نگهدارنده و طول کامل برش که سفارشات شما نیاز دارند را امتحان کنید.
مقایسه هم اندازه: 6×3200
| مورد | گیوتین | پرتو تاب |
|---|---|---|
| ضخامت / عرض | 6 mm / 3200 mm | 6 mm / 3200 mm |
| زاویه | محدوده چنگک 0.5-1.5 درجه | زاویه برش 1.3 درجه |
| ضربات در دقیقه | 10–25 | 14 |
| پشتیبان | فاصله ذکر شده 750 میلی متر | برد 20-600 میلی متر |
| موتور | 7.5 kW | 7.5 kW |
جدول مقایسه را به صورت افقی اسکرول کنید تا هر ستون را ببینید.
جدول زیر 6 × 3200 ردیف را با هم مقایسه می کند گیوتین و پرتو نوسان مراجع مبنای استحکام مواد درجه بندی ضخامت آنها را تأیید کنید. سکته مغزی منتشر شده دوچرخه سواری ماشین را توصیف می کند، نه قطعات مفید در ساعت.
سفر با بک گاج فاصله موقعیت یابی را توصیف می کند، نه دقت نهایی تضمین شده. تکیه گاههای بلند و کوچکترین ابعاد نواری را که باید تولید کنید بررسی کنید.
ابعاد به ستون های مختلف تعلق دارد
طول / ضخامت برش
ظرفیت را برای درجه واقعی در قطع کامل تأیید کنید. حداکثر 6 میلی متر نامشخص مواد را برای هر فلز اعمال نکنید.
سفر پشتیبان
شکل سفر مسافت موقعیت یابی را توصیف می کند. این تضمینی برای دقت نوار کامل یا پشتیبانی قابل استفاده در هر اندازه نیست.
ضربات در دقیقه
فرکانس چرخه شامل بارگذاری، موقعیت یابی، حذف و بازرسی نمی شود. برای مقایسه خروجی مفید، دسته کامل را زمان بندی کنید.
تغییر متریال، تغییر تنظیمات است
مرجع گیوتین محدوده های قابل تنظیم چنگک را فهرست می کند. بپرسید که چنگک و فاصله تیغه در مدل انتخابی چگونه تنظیم شده اند و کدام عملکردها کنترل شده یا دستی هستند. فرکانس تغییرات مواد و ضخامت را ثبت کنید.
برای نوارهای مکرر، استفاده از پشتی، پشتیبانی و برداشتن قطعه را ارزیابی کنید. برای کار با صفحه مخلوط، باریک ترین نوار و سخت ترین درجه را امتحان کنید. قابلیت تنظیم بیشتر تنها زمانی ارزشمند است که به اپراتورها در پردازش کارهای واقعی کمک کند.
چهار نتیجه برش را آزمایش کنید
جای خالی تمام عرض
طول و مربع تمام شده را تحت روش اندازه گیری توافق شده بررسی کنید. شامل پشتیبانی ورق واقعی و مسیر موقعیت.
نوار نگهدارنده باریک
پیچ و تاب را روی قطعه ای که نگه می دارید بررسی کنید. یک برش منظم به تنهایی نواری را ایجاد نمی کند که فرآیند پایین دستی شما استفاده می کند.
لبه و پایان
سوراخ ها، علائم و هرگونه تکمیل مورد نیاز را بررسی کنید. نتایج قابل قبول را برای درجه و کاربرد تعریف کنید.
همچنین جابجایی مواد و مسیر حذف را بررسی کنید. عرضه تیغه، عملکردهای کنترل و پشتیبانی موجود در هر پیشنهاد را با همان معیارهای برش نهایی مقایسه کنید.
برش های مستقیم یا برش پروفیل؟
برش تیغه مستقیم برای صفحات و نوارهای مستقیم مفید است. منحنی ها، پروفیل های تو در تو و خطوط داخلی نیاز به فرآیند برش متفاوتی دارند. بررسی کنید پلاسما در مقابل لیزر قبل از اختصاص دادن آن قطعات به برش.
محدوده هیدرولیک گیوتین
از ردیف انتخاب شده، تأیید مواد و دامنه تنظیم/کنترل واقعی استفاده کنید.
مشاهده پیکربندی →محدوده هیدرولیک پرتو چرخشی
از ردیف انتخاب شده، تأیید مواد و دامنه پشتیبانی/سنج واقعی استفاده کنید.
مشاهده پیکربندی →برش های کامل را از همان لیست برش مقایسه کنید
ماشین آلات WinYing می توانند مواد و ابعاد برش را قبل از بحث در مورد برش هیدرولیک بررسی کنند. باریک ترین نوار و معیارهای لبه توافق شده خود را در پیشنهاد قیمت و آزمایش وارد کنید.
درباره این برنامه → بحث کنید- 01محدوده درجه و ضخامت
- 02حداکثر طول برش و باریکترین نوار
- 03الزامات سنج / پشتیبانی
- 04مخلوط دسته ای و اندازه گیری های برش پذیرفته شده
سوالات متداول
آیا گیوتین همیشه دقیق تر است؟
هیچ دقت جهانی برش تمام شده توسط طراحی ایجاد نشده است. ارزیابی نمونه ها و موقعیت یابی
آیا 6 میلی متر برای هر فلز معتبر است؟
تاییدیه درجه واقعی و طول کامل برش را دریافت کنید.
آیا سکته مغزی خروجی تمام شده است؟
نه. بارگذاری، موقعیت یابی و حذف بر خروجی دسته ای تأثیر می گذارد.
آیا سفر پشتی با دقت برابر است؟
شماره. موقعیت و ابعاد تکمیل شده را به طور مستقل اندازه گیری کنید.