
WINYINGBRANDトークン機械・板金設備
油圧ギロチンシャー
材料、有効な能力の列、必要なレーキ、位置決め、取り扱い構成からギロチンシャーを選択します。
- レーキリファレンス
- 0.5 ~ 3.5°、モデル固有
- 喉のリファレンス
- 80 mm
- モデル
- 16 ソース行
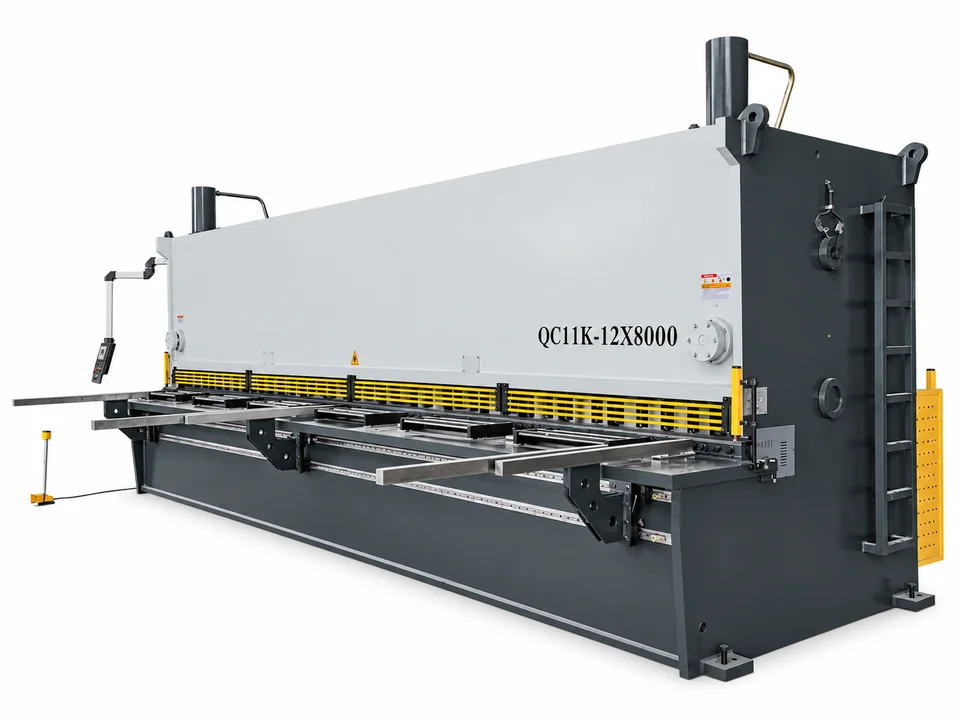
調整可能なレーキは構成による決定です
選択した範囲を一致させる
付属のギロチンテーブルには、モデル固有のすくい角範囲がリストされています: 0.5 ~ 1.5°、0.5 ~ 2°、0.5 ~ 2.5°、0.5 ~ 3°、および 0.5 ~ 3.5°。選択したマシンの設定方法を確認してください。
必要なカットを証明する
実際のグレードと、標準厚みと最大厚みの両方を使用してください。セットアップに同意し、完成したストリップまたはプレートを検査します。すくい角の範囲だけでは、切断の真直性やバリの状態は保証されません。
各幾何学的限界を個別に読み取る
| ソース次元 | 何を見直すべきか |
|---|---|
| 切断幅 | ブレードに沿ったプレートの寸法。実際のモデル行を選択します。 |
| バックゲージ 600 ~ 1000 mm | ブランク寸法と位置決めアクセスを繰り返します。 |
| スロート80mm | ソースのフレームクリアランス。ワークピースの到達要件を確認してください。 |
| 全体の寸法 | 機械の設置面積とプレートの取り扱いおよびアクセススペース。 |
スイングビームかギロチンか?
| 決断 | スイングビームリファレンス | ギロチンのリファレンス |
|---|---|---|
| ブレードキャリアの説明 | 制御されたアーク | ガイド付き下方移動 |
| 角度データ | 記載機種の切れ角 | 記載されている調整可能なレーキ範囲 |
| 容量の選択 | マテリアルと特定の行 | マテリアルと特定の行 |
| 承諾 | 代表的なブランクとエッジ | 代表的なブランクとエッジ |
ギロチンモデルとすくい角データ
提供されている完全なモデル テーブルを開く
| 型式 | 最大切断厚さ (mm) | 最大切断幅 (mm) | ストローク数 (分⁻¹) | すくい角(°) | バックゲージ(mm) | スロート(mm) | メインモーター(kW) | 外形寸法(mm) |
|---|---|---|---|---|---|---|---|---|
| 6×2500 | 6 | 2500 | 10–25 | 0.5–1.5 | 600 | 80 | 7.5 | 3030×2075×1920 |
| 6×3200 | 6 | 3200 | 10–25 | 0.5–1.5 | 750 | 80 | 7.5 | 3730×3075×1920 |
| 6×4000 | 6 | 4000 | 10–25 | 0.5–1.5 | 750 | 80 | 7.5 | 4530×2075×2080 |
| 6×5000 | 6 | 5000 | 8–20 | 0.5–1.5 | 750 | 80 | 11 | 5530×2075×2310 |
| 6×6000 | 6 | 6000 | 8–20 | 0.5–1.5 | 750 | 80 | 11 | 6530×2075×2310 |
| 7×7000 | 7 | 7000 | 6–15 | 0.5–1.5 | 750 | 80 | 11 | 7530×2075×2830 |
| 8×2500 | 8 | 2500 | 10–25 | 0.5–1.5 | 750 | 80 | 7.5 | 3040×2075×1920 |
| 8×3200 | 8 | 3200 | 10–25 | 0.5–1.5 | 750 | 80 | 7.5 | 4080×2075×1920 |
| 12×2500 | 12 | 2500 | 6–20 | 0.5–2 | 1000 | 80 | 15 | 3110×2575×2210 |
| 12×3200 | 12 | 3200 | 6–20 | 0.5–2 | 1000 | 80 | 15 | 3810×2575×2420 |
| 12×4000 | 12 | 4000 | 6–20 | 0.5–2 | 1000 | 80 | 15 | 4610×2575×2530 |
| 16×2500 | 16 | 2500 | 5–15 | 0.5–2.5 | 1000 | 80 | 15 | 3130×2655×2200 |
| 16×4000 | 16 | 4000 | 5–15 | 0.5–2.5 | 1000 | 80 | 15 | 4630×2655×2570 |
| 20×2500 | 20 | 2500 | 5–15 | 0.5–3 | 1000 | 80 | 22 | 3160×2855×2300 |
| 20×4000 | 20 | 4000 | 4–15 | 0.5–3 | 1000 | 80 | 30 | 4660×2855×2520 |
| 25×2500 | 25 | 2500 | 4–15 | 0.5–3.5 | 1000 | 80 | 30 | 3160×2900×2700 |
7000 mm の切断幅基準は 7×7000 に属します。 25 mm リファレンスは 25×2500 に属します。選択した材料定格、コントローラー、ブレードギャップ設定範囲、サポートを確認してください。
段取りから下流成形まで承ります
- 01
カットリストを準備する
材料と仕上がりのブランクサイズを定義します。
- 02
セットアップの確認
選択した機械のすくい角、ブレードギャップ、位置決め手順に同意します。
- 03
トライアルの典型的なカット
代表的な全幅とストリップワークを確認してください。
- 04
検査して形を整える
寸法、エッジの状態、下流の曲げニーズを確認します。
注文前に解決すべき質問
3.5°はどのモデルでも利用できますか?
いいえ。付属の調整範囲はモデルによって異なります。
7000mmモデルは25mm板もカットできますか?
いいえ。リストされている 7000 mm エントリは 7×7000 です。幅2500mmで25mmと記載されております。
スイングビームシャーとどう違うのですか?
このソースは、制御された円弧ではなく、ガイドされた下向きのブレードの動きを記述し、調整可能なすくい範囲を提供します。
この表は制御パッケージを確認していますか?
いいえ。見積書のコントローラー、ブレードギャップ設定、サポートに同意します。
カット品質はどのように承認されるべきですか?
代表的な材料を試用し、合意された寸法、エッジおよび下流側のフィットを検査します。
見積もりをリクエストする
ギロチンシャーリングの要件を教えてください
プレートの材質、最大厚さ、切断幅、生産要件、電気規格をお送りいただくと、適切な油圧ギロチンシャーを推奨いたします。