
เครื่องตัดกิโยตินหรือคานสวิง
ที่ตีพิมพ์ · อัปเดตแล้ว
เปรียบเทียบแถวของโมเดลที่เทียบเท่า การปรับเปลี่ยนที่เป็นประโยชน์ และการตัดที่ยอมรับ ชื่อการออกแบบเพียงอย่างเดียวไม่ได้สร้างเสี้ยน ความเรียบ หรือความแม่นยำของมิติ
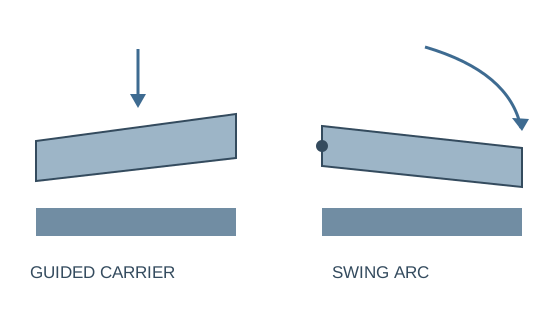
สองการออกแบบ หนึ่งความต้องการในการตัดเสร็จแล้ว
ผู้ให้บริการกิโยติน
ใบมีดด้านบนจะถูกนำทางผ่านการเคลื่อนที่ของการตัด ช่วงที่เผยแพร่แสดงรายการมุมคราดที่ปรับได้ ยืนยันวิธีการตั้งค่าคราดและการกวาดล้างในแบบจำลองที่เสนอราคา
การปรับเปลี่ยนจะมีประโยชน์ก็ต่อเมื่อรองรับการเปลี่ยนแปลงวัสดุและขนาดแถบในการผลิตของคุณ
ผู้ให้บริการคานสวิง
ใบมีดด้านบนเคลื่อนที่ผ่านส่วนโค้ง เปรียบเทียบการจัดระดับวัสดุตามจริง การค้าง การรองรับ และฟังก์ชันเกจ แทนที่จะคิดว่าส่วนโค้งจะกำหนดพิกัดความเผื่อที่เสร็จสิ้นแล้วโดยเฉพาะ
ทดลองใช้แถบยึดที่แคบและความยาวการตัดเต็มที่ตามที่คำสั่งซื้อของคุณต้องการ
เปรียบเทียบขนาดเดียวกัน: 6×3200
| รายการ | กิโยติน | คานสวิง |
|---|---|---|
| ความหนา/ความกว้าง | 6 mm / 3200 mm | 6 mm / 3200 mm |
| มุม | ช่วงคราด 0.5–1.5° | มุมตัด 1.3° |
| จังหวะต่อนาที | 10–25 | 14 |
| แบ็คเกจ | ระยะที่ระบุไว้ 750 มม | ระยะ 20–600 มม |
| มอเตอร์ | 7.5 kW | 7.5 kW |
เลื่อนตารางเปรียบเทียบในแนวนอนเพื่อดูทุกคอลัมน์
ตารางด้านล่างเปรียบเทียบแถว 6×3200 จาก กิโยติน และ สวิงคาน การอ้างอิง ยืนยันพื้นฐานความแข็งแรงของวัสดุของระดับความหนา จังหวะที่เผยแพร่อธิบายถึงการหมุนเวียนของเครื่องจักร ไม่ใช่ชิ้นส่วนที่เป็นประโยชน์ต่อชั่วโมง
การเคลื่อนตัวของ Backgauge อธิบายระยะการวางตำแหน่ง ไม่รับประกันความแม่นยำเมื่อเสร็จสิ้น ตรวจสอบส่วนรองรับสำหรับช่องว่างยาวและขนาดแถบที่เล็กที่สุดที่คุณต้องการสร้าง
มิติข้อมูลอยู่ในคอลัมน์ต่างๆ
ความยาวตัด/ความหนา
ยืนยันกำลังการผลิตสำหรับเกรดจริงที่การตัดแบบเต็ม อย่าใช้วัสดุที่ไม่ระบุขนาดสูงสุด 6 มม. กับโลหะทุกชนิด
การเดินทางแบบแบ็คเกจ
รูปการเคลื่อนที่อธิบายระยะการวางตำแหน่ง ไม่รับประกันความถูกต้องแม่นยำของแถบที่สมบูรณ์หรือการรองรับที่ใช้งานได้ในทุกขนาด
จังหวะต่อนาที
ความถี่ของรอบการทำงานไม่รวมการบรรทุก การวางตำแหน่ง การถอด และการตรวจสอบ กำหนดเวลาแบตช์ทั้งหมดเพื่อเปรียบเทียบผลลัพธ์ที่มีประโยชน์
การเปลี่ยนวัสดุคือการเปลี่ยนการตั้งค่า
ข้อมูลอ้างอิงกิโยตินแสดงรายการช่วงคราดที่ปรับได้ สอบถามวิธีตั้งค่าระยะคราดและใบมีดในรุ่นที่เลือก และฟังก์ชันใดที่ได้รับการควบคุมหรือด้วยตนเอง บันทึกความถี่ของวัสดุและการเปลี่ยนแปลงความหนา
สำหรับแถบที่ซ้ำกัน ให้ประเมินการใช้ backgauge การรองรับ และการถอดชิ้นส่วน สำหรับงานแผ่นผสม ให้ลองใช้แถบที่แคบที่สุดและเกรดที่มีความต้องการมากที่สุด ความสามารถในการปรับเปลี่ยนเพิ่มเติมจะมีคุณค่าก็ต่อเมื่อช่วยให้ผู้ปฏิบัติงานสามารถดำเนินการงานจริงได้
ทดสอบผลลัพธ์การตัดสี่ครั้ง
ว่างเปล่าเต็มความกว้าง
ตรวจสอบความยาวและความเหลี่ยมที่เสร็จแล้วตามวิธีการวัดที่ตกลงกันไว้ รวมการรองรับแผ่นงานจริงและเส้นทางการวางตำแหน่ง
แถบยึดที่แคบ
ตรวจสอบการบิดและการโค้งงอของส่วนประกอบที่คุณเก็บไว้ การตัดออกอย่างเรียบร้อยเพียงอย่างเดียวไม่ได้สร้างแถบที่กระบวนการดาวน์สตรีมของคุณใช้
ขอบและเสร็จสิ้น
ตรวจสอบเสี้ยน เครื่องหมาย และการตกแต่งที่จำเป็น กำหนดผลลัพธ์ที่ยอมรับได้สำหรับเกรดและการใช้งาน
ตรวจสอบการขนย้ายวัสดุและเส้นทางการกำจัดด้วย เปรียบเทียบการจ่ายเบลด ฟังก์ชันการควบคุม และส่วนรองรับที่รวมอยู่ในแต่ละข้อเสนอด้วยเกณฑ์การตัดสำเร็จที่เหมือนกัน
ตัดตรงหรือตัดโปรไฟล์?
เครื่องตัดใบมีดแบบตรงมีประโยชน์สำหรับช่องว่างและแถบแบบตรง ส่วนโค้ง โปรไฟล์ที่ซ้อนกัน และรูปทรงภายในต้องใช้กระบวนการตัดที่แตกต่างกัน ทบทวน พลาสมากับเลเซอร์ ก่อนที่จะกำหนดชิ้นส่วนเหล่านั้นให้กับเครื่องตัด
เปรียบเทียบการตัดที่สมบูรณ์จากรายการการตัดเดียวกัน
เครื่องจักร WinYing สามารถตรวจสอบวัสดุและขนาดการตัดได้ก่อนที่จะพูดคุยเกี่ยวกับแรงเฉือนแบบไฮดรอลิก รวมแถบที่แคบที่สุดของคุณและเกณฑ์ขอบที่ตกลงกันไว้ในใบเสนอราคาและการทดลองใช้
หารือเกี่ยวกับแอปพลิเคชันนี้ →- 01ช่วงเกรดและความหนา
- 02ความยาวตัดสูงสุดและแถบแคบที่สุด
- 03ข้อกำหนดเกจ / การสนับสนุน
- 04การผสมเป็นชุดและการวัดการตัดที่ยอมรับ
คำถามที่พบบ่อย
กิโยตินแม่นยำกว่าเสมอหรือไม่?
การออกแบบไม่มีการกำหนดความแม่นยำในการตัดขั้นสุดท้ายแบบสากล ประเมินตัวอย่างและการวางตำแหน่ง
6 มม. ใช้ได้กับโลหะทุกชนิดหรือไม่
ได้รับการยืนยันเกรดจริงและความยาวตัดทั้งหมด
จังหวะเอาท์พุตเสร็จสิ้นแล้วหรือยัง?
ไม่ การโหลด การวางตำแหน่ง และการนำออกส่งผลต่อเอาท์พุตแบบแบตช์
backgauge เดินทางได้แม่นยำเท่ากันหรือไม่?
ไม่ วัดตำแหน่งและขนาดที่เสร็จสมบูรณ์โดยแยกจากกัน