
Cisaille guillotine ou à coupe pendulaire
Publié · Mis à jour
Comparez les rangées de modèles équivalents, les ajustements utiles et les coupes acceptées. Le nom de conception à lui seul n’établit pas la bavure, la planéité ou la précision dimensionnelle.
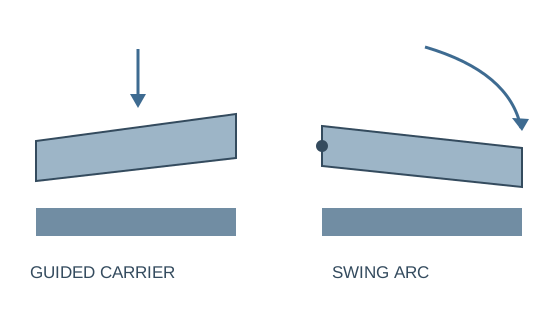
Deux modèles, une exigence de coupe finie
Transporteur de guillotine
La lame supérieure est guidée tout au long du mouvement de coupe. La gamme publiée répertorie les angles de coupe réglables ; confirmez comment le râteau et le jeu sont réglés sur le modèle cité.
L'ajustement n'est utile que s'il prend en charge les changements de matériaux et les tailles de bandes dans votre production.
Support à poutre pivotante
La lame supérieure parcourt un arc. Comparez les caractéristiques réelles du matériau, les dispositifs de retenue, les supports et les fonctions de jauge plutôt que de supposer que l'arc définit une tolérance finie particulière.
Essayez la bande étroite retenue et la longueur de coupe complète dont vos commandes ont besoin.
Comparez la même taille : 6×3200
| Article | Guillotine | Poutre pivotante |
|---|---|---|
| Épaisseur / largeur | 6mm / 3200mm | 6mm / 3200mm |
| Angle | Plage d'inclinaison de 0,5 à 1,5° | Angle de coupe de 1,3° |
| Coups par minute | 10–25 | 14 |
| Butée arrière | Distance répertoriée de 750 mm | Plage de 20 à 600 mm |
| Moteur | 7.5 kW | 7.5 kW |
Faites défiler le tableau de comparaison horizontalement pour voir chaque colonne.
Le tableau ci-dessous compare 6 × 3 200 lignes du guillotine et poutre pivotante références. Confirmez la base de résistance des matériaux de leurs évaluations d’épaisseur. Les traits publiés décrivent le cycle de la machine, et non les pièces utiles par heure.
La course de la butée décrit la distance de positionnement, mais la précision finale n'est pas garantie. Vérifiez la prise en charge des flans longs et de la plus petite dimension de bande que vous devez produire.
Les dimensions appartiennent à des colonnes différentes
Longueur de coupe/épaisseur
Confirmez la capacité pour la qualité réelle à la coupe complète. N'appliquez pas un maximum de 6 mm, quel que soit le matériau, sur chaque métal.
Course de butée arrière
Le chiffre de déplacement décrit la distance de positionnement. Cela ne constitue pas une garantie de précision de la bande terminée ou de support utilisable quelle que soit la taille.
Coups par minute
La fréquence du cycle exclut le chargement, le positionnement, le retrait et l'inspection. Chronométrez le lot complet pour comparer les résultats utiles.
Un changement de matériel est un changement de configuration
La référence de la guillotine répertorie les plages de râteau réglables. Demandez comment le jeu du râteau et de la lame est réglé sur le modèle sélectionné et quelles fonctions sont contrôlées ou manuelles. Enregistrez la fréquence des changements de matériau et d’épaisseur.
Pour les bandes répétées, évaluez l'utilisation de la butée arrière, le support et le retrait des pièces. Pour les travaux sur plaques mixtes, essayez la bande la plus étroite et la qualité la plus exigeante. Une plus grande capacité de réglage n'est utile que si elle aide les opérateurs à traiter les tâches réelles.
Testez quatre résultats de coupe
Vierge pleine largeur
Vérifiez la longueur finie et l'équerrage selon la méthode de mesure convenue. Incluez le véritable support de feuille et l'itinéraire de positionnement.
Bande retenue étroite
Vérifiez la torsion et l'arc sur le composant que vous conservez. Une chute nette ne suffit pas à établir la bande utilisée par votre processus en aval.
Bordure et finition
Inspectez les bavures, les marques et toute finition requise. Définir les résultats acceptables pour le grade et l'application.
Inspectez également la manutention des matériaux et l’itinéraire de retrait. Comparez la fourniture de lames, les fonctions de contrôle et les supports inclus dans chaque proposition avec les mêmes critères de coupe finie.
Coupes droites ou découpes profilées ?
Une cisaille à lame droite est utile pour les flans et les bandes droits. Les courbes, les profils imbriqués et les contours internes nécessitent un processus de découpe différent ; revoir plasma contre laser avant d'attribuer ces pièces à une cisaille.
Gamme hydraulique guillotine
Utilisez la ligne sélectionnée, la confirmation d'article et l'étendue réelle de l'ajustement/contrôle.
Afficher la configuration →Gamme hydraulique à poutre pivotante
Utilisez la ligne sélectionnée, la confirmation du matériau et la portée réelle du support/jauge.
Afficher la configuration →Comparez les coupes complètes de la même liste de coupes
WinYing Machinery peut examiner le matériau et les dimensions de coupe avant de discuter d'une cisaille hydraulique. Incluez votre bande la plus étroite et les critères de bord convenus dans le devis et l'essai.
Discutez de cette application →- 01Gamme de nuances et d'épaisseurs
- 02Longueur de coupe maximale et bande la plus étroite
- 03Exigences de jauge/support
- 04Mélange par lots et mesures de coupe acceptées
Foire aux questions
La guillotine est-elle toujours plus précise ?
Aucune précision universelle de coupe finie n’est établie par la conception. Évaluer les échantillons et le positionnement.
Le 6 mm est-il valable pour tous les métaux ?
Obtenez une confirmation de la qualité réelle et de la longueur de coupe totale.
Les traits sont-ils terminés ?
Non. Le chargement, le positionnement et le retrait affectent la production par lots.
Le déplacement de la butée arrière est-il avec une précision égale ?
Non. Mesurez indépendamment le positionnement et les dimensions complétées.