
Comment choisir une cisaille pour tôles
Publié · Mis à jour
Commencez par les flans que vous devez livrer. La qualité, la longueur de coupe totale, les bandes étroites et la manipulation déterminent la machine utile – pas un titre maximum.
Transformez la liste de coupes en une feuille de calcul d'achat
Exigence
Ce que vous fournissez
Ce que confirme la citation
Matériau
Nuance, plage d'épaisseur et surface
Capacité sur toute la longueur de travail
Terminé vierge
Coupe la plus longue et bande retenue la plus étroite
Course, support et retrait de la jauge
Qualité
Dimensions, bavure, torsion et finition
Limites convenues de mesure et d’échantillon
Production
Mélange de lots, modifications et opérateurs
Sortie acceptée, y compris la manipulation
Choisissez la classe de machine adaptée au travail
Travail manuel en atelier
Pour des travaux plus légers et des lots courts, confirmez l'effort de l'opérateur, le support du stock et répétez le positionnement. Ne présumez pas d’une limite d’épaisseur universelle à partir de l’étiquette manuelle.
Découpe de feuilles motorisée
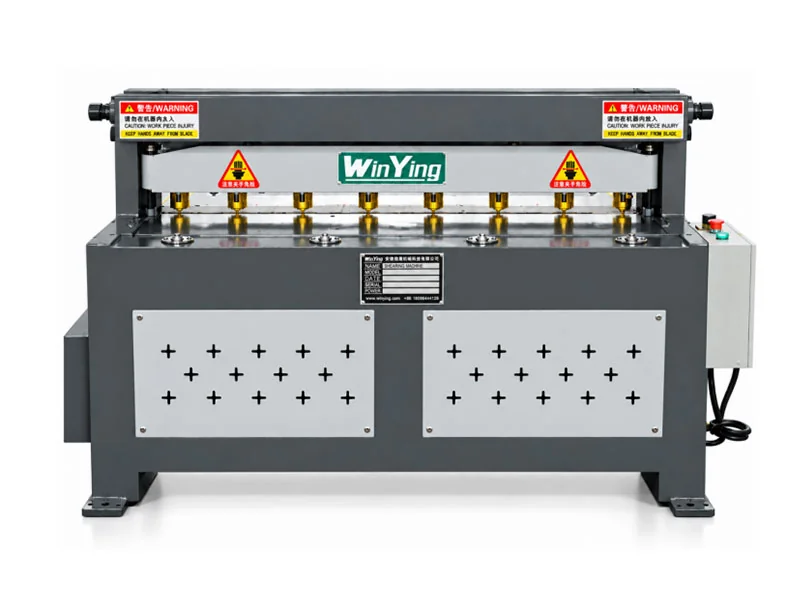
Pour les flans droits récurrents, vérifiez le modèle électrique, le fonctionnement de la jauge et le cycle de manipulation. Demandez quels supports et commandes sont inclus, pas seulement s'il est équipé d'un moteur.
Découpe hydraulique de plaques
Pour le travail de plaque proposé, comparez le matériau/longueur sélectionné et les ajustements utiles. Obtenez une confirmation spécifique au grade avant d’utiliser un maximum de catalogue.
Deux lignes publiées montrent pourquoi la sélection du modèle est importante
Poutre pivotante 4×2500
4 mm × 2500 mm
La ligne répertorie la plage de butée arrière de 20 à 600 mm. Confirmez la qualité, la pleine capacité de coupe et le support pour vos bandes étroites.
Guillotine 6×3200
6 mm × 3 200 mm
La ligne indique une distance de butée arrière de 750 mm. Il s'agit d'un exemple d'épaisseur/longueur différente, qui ne prouve pas que les deux conceptions ont le même rendement utilisable.
La base de résistance du matériau doit être confirmée pour chaque rangée. Une épaisseur maximale ne constitue pas une valeur générale pour l’acier inoxydable, l’aluminium et toutes les autres qualités.
Suivez la feuille, pas seulement le trait de coupe
- 01Charger
Utilisez la taille réelle de la feuille et la méthode de chargement.
- 02Soutien
Gardez le flan long ou fin positionné comme prévu.
- 03Jauge
Définissez et vérifiez la dimension retenue requise.
- 04Couper
Utilisez la procédure et la configuration de la machine sélectionnée.
- 05Retirer
Manipulez les pièces et les chutes, puis inspectez le lot.
Confirmez le réglage de la butée arrière, les supports disponibles, l'opération de maintien et le retrait des pièces coupées. Demandez si la machine proposée comprend des supports avant, des aides à la manipulation des feuilles et les fonctions de contrôle requises pour les coupes répétées. La plage de déplacement n'est pas finie avec la précision dimensionnelle.
Les panneaux longs et minces peuvent nécessiter un support soigné ; les tôles lourdes nécessitent une méthode de chargement appropriée. Incluez l’accès au service et la collecte des chutes dans la mise en page. Pour les contours et les trous non rectangulaires, considérez découpe de profil plutôt.
Rendre l'essai d'acceptation utile en aval
Dimensions du flan et positionnement répété
Coupez des dimensions répétées, le flan le plus long et la bande la plus petite. Convenez des mesures de longueur et de squareité et comparez les échantillons du lot.
Bord et forme après découpe
Inspectez les bavures, les torsions, l’arc et l’état de la surface. Lorsque le flan est plié, soudé ou assemblé ultérieurement, testez cette opération en aval avec le flan d’essai.
- Fournir des qualités et des épaisseurs représentatives.
- Coupez des flans sur toute la longueur, des bandes étroites et des dimensions répétées.
- Vérifiez la longueur, l'équerrage, la bavure, la torsion et l'état de la surface.
- Démontrer les changements d’épaisseur et l’ajustement de la jauge.
- Mesurez la production de lots utilisable, y compris le chargement et le retrait.
Convenir des tolérances et des méthodes d'inspection dans la commande. Les courses publiées ou la vitesse maximale n'établissent pas les pièces acceptées par heure.
Les lames droites ont une limite de processus définie
Une cisaille fait des coupes droites. Si le dessin de production comprend des courbes, des contours internes ou des profils imbriqués, vérifiez découpe de profil. L'achat de plus de capacité de cisaillement n'ajoute pas ces parcours d'outils.
| Exigence | Fournir | Confirmer |
|---|---|---|
| Matériau | Gamme de nuances et d'épaisseurs | Capacité sur toute la longueur de coupe |
| Liste de coupe | Coupe la plus longue et bande la plus étroite | Course de jauge et supports |
| Qualité | Dimensions, limites de bavure et de planéité | Exemple de méthode d'inspection |
| Production | Mélange par lots et équipes | Cycle de manutention complet |
| Installation | Disposition et norme de puissance | Chargement/accès et étendue de la livraison |
Faites défiler le tableau de comparaison horizontalement pour voir chaque colonne.
Envoyez la matrice découpée, pas seulement la plus grande épaisseur
WinYing Machinery examine le stock, les dimensions du flan et les besoins de production avant de discuter d'une configuration de cisaille. La liste de coupe rend deux devis comparables et identifie les supports ou contrôles manquants.
Discutez de cette application →- 01Grade et épaisseur minimum/maximum
- 02Taille de la feuille, bandes coupées les plus longues et retenues
- 03Dimensions finies et critères de bord
- 04Modifications par lots, disposition et norme de puissance
Foire aux questions
Puis-je choisir d'utiliser uniquement l'épaisseur maximale ?
Le grade, la longueur totale de coupe, le support et la qualité de coupe doivent également être confirmés.
Une cisaille coupera-t-elle des profils courbes ?
Une cisaille à lame droite permet de réaliser des coupes droites. Les courbes et les contours internes nécessitent un traitement alternatif approprié.
Ai-je besoin d'une CNC pour les bandes répétées ?
Définissez d'abord les exigences de positionnement et de programme, puis confirmez les fonctions du contrôleur citées.
Qu'est-ce qui prouve la qualité des bords requise ?
Échantillons de coupes avec votre matériau, mesures convenues et limites d'acceptation écrites.