
Memilih Mesin Gunting Plat
Diterbitkan · Dikemas kini
Mulakan dengan kosong yang perlu anda sampaikan. Gred, panjang pemotongan penuh, jalur sempit dan pengendalian menentukan mesin yang berguna—bukan maksimum satu tajuk.
Tukar senarai potong menjadi lembaran kerja pembelian
Keperluan
Apa yang anda sediakan
Apa yang disahkan oleh petikan
Bahan
Gred, julat ketebalan dan permukaan
Kapasiti pada panjang kerja penuh
Habis kosong
Potongan terpanjang dan jalur tertahan paling sempit
Tolok perjalanan, sokongan dan penyingkiran
Kualiti
Dimensi, burr, twist dan kemasan
Pengukuran dan had sampel yang dipersetujui
Pengeluaran
Campuran kelompok, perubahan dan pengendali
Output yang diterima termasuk pengendalian
Pilih kelas mesin di sekeliling kerja
Kerja bengkel manual
Untuk kerja yang lebih ringan dan kumpulan pendek, sahkan usaha pengendali, sokongan stok dan kedudukan ulangan. Jangan menganggap sempadan ketebalan universal daripada label manual.
Pemotongan helaian berkuasa
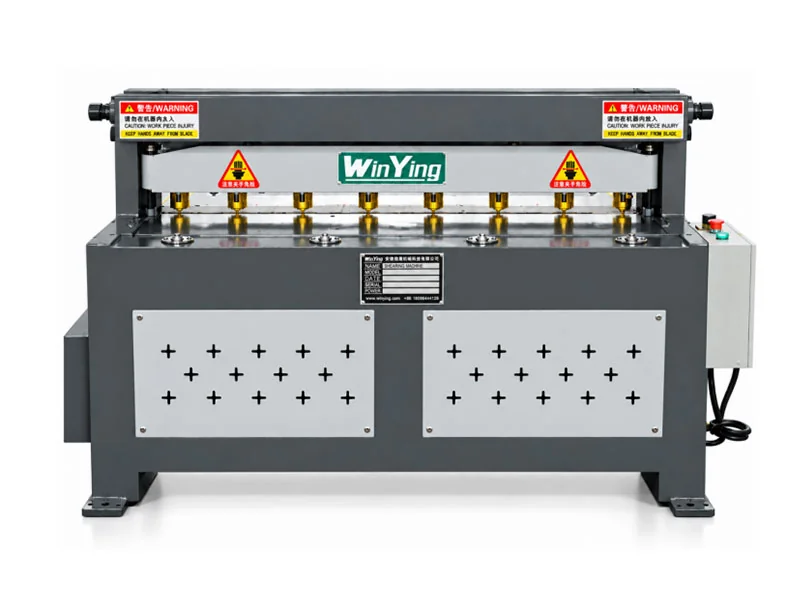
Untuk kosong lurus berulang, periksa model elektrik, operasi tolok dan kitaran pengendalian. Tanya apa sokongan dan kawalan yang disertakan, bukan hanya sama ada ia mempunyai motor.
Pemotongan plat hidraulik
Untuk kerja plat yang dicadangkan, bandingkan penilaian bahan/panjang yang dipilih dan pelarasan berguna. Dapatkan pengesahan khusus gred sebelum menggunakan katalog maksimum.
Dua baris yang diterbitkan menunjukkan sebab pemilihan model penting
Ayun rasuk 4×2500
4 mm × 2500 mm
Baris menyenaraikan julat tolok belakang 20–600 mm. Sahkan gred, kapasiti pemotongan penuh dan sokongan untuk jalur sempit anda.
Guillotine 6×3200
6 mm × 3200 mm
Baris itu menyenaraikan jarak tolok belakang 750 mm. Ia adalah contoh ketebalan/panjang yang berbeza, bukan bukti bahawa kedua-dua reka bentuk mempunyai output yang boleh digunakan yang sama.
Asas kekuatan bahan mesti disahkan untuk mana-mana baris. Ketebalan maksimum bukanlah penilaian umum untuk tahan karat, aluminium dan setiap gred lain.
Ikut helaian, bukan hanya pukulan pemotongan
- 01Muatkan
Gunakan saiz helaian sebenar dan kaedah pemuatan.
- 02Sokongan
Pastikan kosong panjang atau nipis pada kedudukan seperti yang dimaksudkan.
- 03Tolok
Tetapkan dan sahkan dimensi dikekalkan yang diperlukan.
- 04potong
Gunakan prosedur dan persediaan mesin yang dipilih.
- 05Alih keluar
Kendalikan bahagian dan potongan, kemudian periksa kelompok.
Sahkan cara tolok belakang ditetapkan, sokongan yang tersedia, operasi tahan dan pengalihan bahagian yang dipotong. Tanya sama ada mesin yang dipetik termasuk sokongan hadapan, alat bantuan pengendalian kepingan dan fungsi kawalan yang diperlukan untuk pemotongan berulang. Julat perjalanan belum selesai ketepatan dimensi.
Panel nipis panjang boleh memerlukan sokongan yang teliti; plat berat memerlukan kaedah pemuatan yang sesuai. Sertakan akses perkhidmatan dan pengumpulan offcut dalam reka letak. Untuk kontur dan lubang bukan segi empat tepat, pertimbangkan pemotongan profil sebaliknya.
Jadikan percubaan penerimaan berguna di hiliran
Dimensi kosong dan kedudukan ulangan
Potong dimensi berulang, kosong terpanjang dan jalur terkecil. Setuju ukuran panjang dan segi empat sama dan bandingkan sampel daripada kumpulan.
Tepi dan bentuk selepas dipotong
Periksa keadaan burr, twist, haluan dan permukaan. Apabila kosong dilipat, dikimpal atau dipasang kemudian, uji operasi hiliran itu dengan kosong percubaan.
- Bekalkan gred dan ketebalan wakil.
- Potong kosong panjang penuh, jalur sempit dan dimensi berulang.
- Semak panjang, segi empat sama, burr, twist dan keadaan permukaan.
- Tunjukkan perubahan ketebalan dan pelarasan tolok.
- Ukur keluaran kelompok yang boleh digunakan termasuk pemuatan dan penyingkiran.
Setuju toleransi dan kaedah pemeriksaan dalam perintah itu. Pukulan yang diterbitkan atau kelajuan maksimum tidak mewujudkan bahagian yang diterima setiap jam.
Bilah lurus mempunyai sempadan proses yang ditentukan
Ricih membuat potongan lurus. Jika lukisan pengeluaran termasuk lengkung, kontur dalaman atau profil bersarang, semak semula pemotongan profil. Membeli lebih banyak kapasiti ricih tidak menambah laluan alat tersebut.
| Keperluan | Menyediakan | sahkan |
|---|---|---|
| Bahan | Julat gred dan ketebalan | Kapasiti pada panjang potongan penuh |
| Potong senarai | Potongan terpanjang dan jalur paling sempit | Tolok perjalanan dan sokongan |
| Kualiti | Dimensi, burr dan had kerataan | Kaedah pemeriksaan sampel |
| Pengeluaran | Batch campuran dan syif | Kitaran pengendalian lengkap |
| Pemasangan | Susun atur dan standard kuasa | Memuatkan/akses dan skop bekalan |
Tatal jadual perbandingan secara mendatar untuk melihat setiap lajur.
Hantar matriks potong, bukan sahaja ketebalan terbesar
Jentera WinYing menyemak stok, dimensi kosong dan keperluan pengeluaran sebelum membincangkan konfigurasi ricih. Senarai potongan menjadikan dua petikan setanding dan mengenal pasti sokongan atau kawalan yang hilang.
Bincangkan aplikasi ini →- 01Gred dan ketebalan minimum / maksimum
- 02Saiz helaian, potongan terpanjang dan jalur tertahan
- 03Dimensi siap dan kriteria tepi
- 04Perubahan kelompok, susun atur dan standard kuasa
Soalan Lazim
Bolehkah saya memilih menggunakan ketebalan maksimum sahaja?
Tidak. Gred, panjang pemotongan penuh, sokongan dan kualiti potongan juga mesti disahkan.
Adakah potongan ricih profil melengkung?
Guntingan pisau lurus membuat potongan lurus. Lengkung dan kontur dalaman memerlukan proses alternatif yang sesuai.
Adakah saya memerlukan CNC untuk jalur berulang?
Tentukan kedudukan dan keperluan program terlebih dahulu, kemudian sahkan fungsi pengawal yang disebut.
Apakah yang membuktikan kualiti kelebihan yang diperlukan?
Potongan sampel dengan bahan anda, ukuran yang dipersetujui dan had penerimaan bertulis.