
Een plaatschaar kiezen
Gepubliceerd · Bijgewerkt
Begin met de blanco's die u moet aanleveren. Soort, volledige snijlengte, smalle stroken en hantering bepalen de bruikbare machine – niet één maximum.
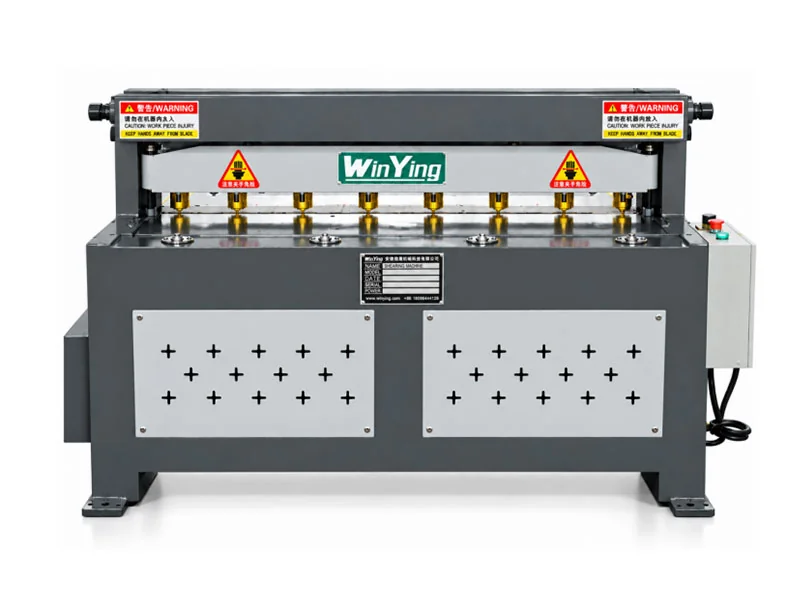
Verander de kniplijst in een inkoopwerkblad
Vereiste
Wat u verstrekt
Wat het citaat bevestigt
Materiaal
Soort, diktebereik en oppervlak
Capaciteit bij volledige werklengte
Leeg afgewerkt
Langste snede en smalste vastgehouden strip
Gauge reizen, ondersteuning en verwijdering
Kwaliteit
Afmetingen, braam, draai en afwerking
Overeengekomen meet- en monsterlimieten
Productie
Batchmix, wijzigingen en operators
Geaccepteerde output inclusief handling
Kies de machineklasse die bij de klus past
Handmatig werkplaatswerk
Voor geschikt lichter werk en korte batches moet u de inspanning van de operator, voorraadondersteuning en herhaalde positionering bevestigen. Ga niet uit van een universele diktegrens op basis van het handmatige label.
Aangedreven plaatsnijden
Controleer bij terugkerende rechte stukken het elektrische model, de werking van de meter en de hanteringscyclus. Vraag welke steunen en bedieningselementen worden meegeleverd, en niet alleen of er een motor in zit.
Hydraulisch plaatsnijden
Vergelijk voor het voorgestelde plaatwerk de geselecteerde materiaal-/lengtewaarde en nuttige aanpassingen. Vraag een cijferspecifieke bevestiging voordat u een catalogusmaximum gebruikt.
Twee gepubliceerde rijen laten zien waarom modelselectie belangrijk is
Zwenkbalk 4×2500
4 mm × 2500 mm
De rij vermeldt een achteraanslagbereik van 20–600 mm. Bevestig de kwaliteit, volledige snijcapaciteit en ondersteuning voor uw smalle stroken.
Guillotine 6×3200
6 mm × 3200 mm
In de rij staat een achteraanslagafstand van 750 mm. Het is een voorbeeld van een andere dikte/lengte, maar geen bewijs dat de twee ontwerpen dezelfde bruikbare output hebben.
De materiaalsterktebasis moet voor beide rijen worden bevestigd. Een maximale dikte is geen algemene beoordeling voor roestvrij staal, aluminium en elke andere kwaliteit.
Volg het blad, niet alleen de snijbeweging
- 01Laden
Gebruik het werkelijke velformaat en de laadmethode.
- 02Steun
Houd de lange of dunne plano op de juiste plaats.
- 03Graadmeter
Stel de vereiste behouden afmeting in en verifieer deze.
- 04Snee
Gebruik de geselecteerde machineprocedure en -instellingen.
- 05Verwijderen
Behandel onderdelen en resten en inspecteer vervolgens de batch.
Bevestig hoe de achteraanslag is ingesteld, beschikbare steunen, vasthoudbediening en verwijdering van uitgesneden delen. Vraag of de genoemde machine frontsteunen, plaathanteringshulpmiddelen en de besturingsfuncties bevat die nodig zijn voor herhaalde sneden. Het reisbereik is nog niet klaar met de maatnauwkeurigheid.
Lange dunne panelen kunnen zorgvuldige ondersteuning nodig hebben; zware platen vereisen een geschikte laadmethode. Neem servicetoegang en afvalinzameling op in de lay-out. Overweeg voor niet-rechthoekige contouren en gaten profiel snijden in plaats van.
Maak de acceptatieproef stroomafwaarts nuttig
Blanco afmetingen en herhaalde positionering
Snijd herhaalde afmetingen, de langste plano en de kleinste strook. Spreek lengte- en haaksheidsmetingen af en vergelijk monsters uit de batch.
Rand en vorm na het snijden
Inspecteer braam, draaiing, buiging en oppervlakteconditie. Wanneer de plano later wordt gevouwen, gelast of geassembleerd, test u de stroomafwaartse werking met de proefplano.
- Lever representatieve kwaliteiten en diktes.
- Snijd blanco's over de volledige lengte, smalle stroken en herhaalde afmetingen.
- Controleer de lengte, haaksheid, braam, draaiing en toestand van het oppervlak.
- Demonstreer dikteveranderingen en maataanpassing.
- Meet de bruikbare batchoutput inclusief laden en verwijderen.
Spreek toleranties en inspectiemethoden af in de bestelling. Gepubliceerde slagen of maximale snelheid vormen geen geaccepteerde delen per uur.
Rechte messen hebben een gedefinieerde procesgrens
Een schaar maakt rechte sneden. Als de productietekening curven, interne contouren of geneste profielen bevat, controleer deze dan profiel snijden. Door meer afschuifcapaciteit te kopen, worden deze gereedschapspaden niet toegevoegd.
| Vereiste | Voorzien | Bevestigen |
|---|---|---|
| Materiaal | Kwaliteits- en diktebereik | Capaciteit bij volledige snijlengte |
| Lijst knippen | Langste snit en smalste strook | Spoorweg en steunen |
| Kwaliteit | Afmetingen, braam- en vlakheidslimieten | Voorbeeldinspectiemethode |
| Productie | Batchmix en verschuivingen | Volledige verwerkingscyclus |
| Installatie | Indeling en stroomstandaard | Laden/toegang en leveringsomvang |
Blader horizontaal door de vergelijkingstabel om elke kolom te zien.
Stuur de gesneden matrix, niet alleen de grootste dikte
WinYing Machinery beoordeelt de voorraad, de afmetingen van het blanco stuk en de productiebehoeften voordat een afschuifconfiguratie wordt besproken. De kniplijst maakt twee citaten vergelijkbaar en identificeert ontbrekende steunen of controles.
Bespreek deze toepassing →- 01Kwaliteit en minimale/maximale dikte
- 02Plaatformaat, langste snede en vastgehouden strips
- 03Afgewerkte afmetingen en randcriteria
- 04Batchwijzigingen, lay-out en stroomstandaard
Veelgestelde vragen
Kan ik ervoor kiezen alleen de maximale dikte te gebruiken?
Nee. Kwaliteit, volledige snijlengte, ondersteuning en snijkwaliteit moeten ook worden bevestigd.
Zal een schaar gebogen profielen knippen?
Een schaar met recht blad maakt rechte sneden. Bochten en interne contouren hebben een geschikt alternatief proces nodig.
Heb ik CNC nodig voor herhaalde strips?
Definieer eerst de positionerings- en programmavereisten en bevestig vervolgens de genoemde controllerfuncties.
Wat bewijst de vereiste randkwaliteit?
Proefsneden met uw materiaal, overeengekomen afmetingen en schriftelijke acceptatielimieten.