
انتخاب قیچی ورق
منتشر شد · به روز شد
با جاهای خالی که باید تحویل دهید شروع کنید. درجه، طول کامل برش، نوارهای باریک و جابجایی، دستگاه مفید را تعیین میکند - نه حداکثر یک عنوان.
لیست برش را به یک کاربرگ خرید تبدیل کنید
مورد نیاز
آنچه شما ارائه می دهید
آنچه پیشنهاد قیمت تایید می کند
جنس
درجه، محدوده ضخامت و سطح
ظرفیت در طول کار کامل
خالی تمام شد
طولانی ترین برش و باریک ترین نوار نگهدارنده
اندازه گیری سفر، پشتیبانی و حذف
کیفیت
ابعاد، سوراخ، پیچ و تاب و پایان
اندازه گیری توافق شده و محدودیت های نمونه
تولید
ترکیب دسته ای، تغییرات و اپراتورها
خروجی پذیرفته شده از جمله هندلینگ
کلاس ماشین اطراف کار را انتخاب کنید
کار کارگاهی دستی
برای کارهای سبک تر مناسب و دسته های کوتاه، تلاش اپراتور، پشتیبانی انبار و موقعیت یابی را تکرار کنید. از برچسب دستی یک مرز ضخامت جهانی در نظر نگیرید.
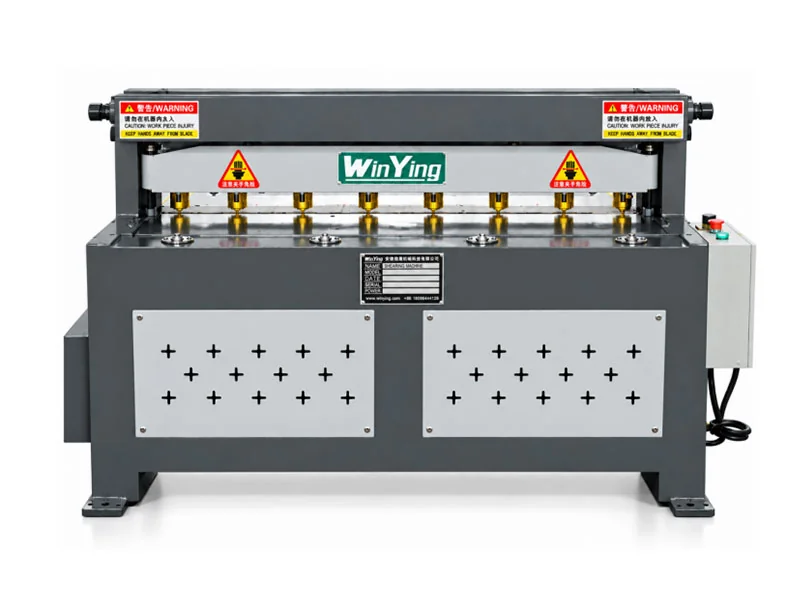
برش ورق برقی
برای خالی های مستقیم تکرار شونده، مدل الکتریکی، عملکرد گیج و چرخه جابجایی را بررسی کنید. بپرسید که چه ساپورت ها و کنترل هایی در آن گنجانده شده است، نه فقط اینکه آیا موتور دارد یا خیر.
برش ورق هیدرولیک
برای کار صفحه پیشنهادی، رتبه بندی مواد/طول انتخاب شده و تنظیمات مفید را مقایسه کنید. قبل از استفاده از حداکثر کاتالوگ، تأییدیه درجه خاص را دریافت کنید.
دو ردیف منتشر شده نشان می دهد که چرا انتخاب مدل اهمیت دارد
تیر تاب 4×2500
4 mm × 2500 mm
این ردیف محدوده 20 تا 600 میلی متر را فهرست می کند. درجه، ظرفیت کامل برش و پشتیبانی از نوارهای باریک خود را تأیید کنید.
گیوتین 6×3200
6 mm × 3200 mm
در ردیف فاصله بک گاج 750 میلی متری ذکر شده است. این یک مثال ضخامت/طول متفاوت است، نه دلیلی بر این که دو طرح خروجی قابل استفاده یکسانی دارند.
مبنای مقاومت مواد باید برای هر ردیف تأیید شود. حداکثر ضخامت یک امتیاز کلی برای ضد زنگ، آلومینیوم و هر درجه دیگر نیست.
ورق را دنبال کنید، نه فقط برش را
- 01بارگذاری کنید
از اندازه واقعی ورق و روش بارگذاری استفاده کنید.
- 02پشتیبانی کنید
جای خالی بلند یا نازک را همانطور که در نظر گرفته اید قرار دهید.
- 03سنج
بعد حفظ شده مورد نیاز را تنظیم و تأیید کنید.
- 04برش دهید
از روش انتخابی دستگاه و تنظیم استفاده کنید.
- 05حذف کنید
قطعات و بریدگی ها را کنترل کنید، سپس دسته را بررسی کنید.
نحوه تنظیم پشتیبان، تکیه گاه های موجود، عملیات نگهداشتن و حذف قطعات بریده شده را تأیید کنید. بپرسید که آیا ماشین پیشنهاد قیمت شامل تکیه گاه های جلو، وسایل کمکی جابجایی ورق و عملکردهای کنترلی مورد نیاز برای برش های مکرر است. محدوده سفر دقت ابعادی کاملی ندارد.
پانل های نازک بلند می توانند به پشتیبانی دقیق نیاز داشته باشند. صفحات سنگین نیاز به روش بارگیری مناسب دارند. دسترسی به سرویس و مجموعه بریده بریده را در طرح بندی لحاظ کنید. برای خطوط و سوراخ های غیر مستطیلی، در نظر بگیرید برش پروفیل در عوض
آزمایش پذیرش را در پایین دست مفید کنید
ابعاد خالی و تکرار موقعیت
ابعاد مکرر، طولانی ترین قسمت خالی و کوچکترین نوار را برش دهید. اندازه گیری طول و مربع را به توافق برسانید و نمونه ها را از دسته مقایسه کنید.
لبه و بعد از برش فرم دهید
وضعیت سوراخ، پیچش، کمان و سطح را بررسی کنید. در جایی که قسمت خالی تا می شود، جوش داده می شود یا بعداً مونتاژ می شود، عملکرد پایین دست را با نمونه آزمایشی آزمایش کنید.
- نمرات و ضخامت های نماینده را عرضه کنید.
- جاهای خالی، نوارهای باریک و ابعاد تکراری را برش دهید.
- طول، مربع، سوراخ، پیچش و وضعیت سطح را بررسی کنید.
- تغییرات ضخامت و تنظیم گیج را نشان دهید.
- خروجی دسته ای قابل استفاده از جمله بارگیری و حذف را اندازه گیری کنید.
تلورانس ها و روش های بازرسی را در دستور به توافق برسانید. ضربات منتشر شده یا حداکثر سرعت قطعات پذیرفته شده در ساعت را ایجاد نمی کند.
تیغه های مستقیم دارای یک مرز فرآیندی مشخص هستند
برش برش های مستقیم ایجاد می کند. اگر نقشه تولیدی شامل منحنی ها، خطوط داخلی یا پروفیل های تو در تو است، بررسی کنید برش پروفیل. خرید ظرفیت برشی بیشتر آن مسیرهای ابزار را اضافه نمی کند.
| مورد نیاز | فراهم کند | تایید کنید |
|---|---|---|
| جنس | محدوده درجه و ضخامت | ظرفیت در طول برش کامل |
| برش لیست | طولانی ترین و باریک ترین نوار | اندازه گیری سفر و پشتیبانی |
| کیفیت | ابعاد، فرز و محدودیت های صافی | روش بازرسی نمونه |
| تولید | ترکیب دسته ای و شیفت | چرخه جابجایی کامل |
| نصب و راه اندازی | استاندارد طرح و قدرت | دامنه بارگیری/دسترسی و عرضه |
جدول مقایسه را به صورت افقی اسکرول کنید تا هر ستون را ببینید.
ارسال ماتریس برش، نه تنها بزرگترین ضخامت
WinYing ماشین آلات موجودی، ابعاد و نیازهای تولید را قبل از بحث در مورد پیکربندی برشی بررسی می کند. فهرست برش، دو پیشنهاد قیمت را با هم مقایسه می کند و پشتیبانی یا کنترل های از دست رفته را شناسایی می کند.
درباره این برنامه → بحث کنید- 01درجه و حداقل / حداکثر ضخامت
- 02اندازه ورق، طولانی ترین برش و نوارهای نگهدارنده
- 03ابعاد تمام شده و معیارهای لبه
- 04تغییرات دسته ای، چیدمان و استاندارد قدرت
سوالات متداول
آیا می توانم فقط با استفاده از حداکثر ضخامت انتخاب کنم؟
نه. درجه، طول کامل برش، پشتیبانی و کیفیت برش نیز باید تایید شود.
آیا برش پروفیل های منحنی را برش می دهد؟
برش تیغه مستقیم برش های مستقیم ایجاد می کند. منحنی ها و خطوط داخلی نیاز به یک فرآیند جایگزین مناسب دارند.
آیا برای نوارهای مکرر به CNC نیاز دارم؟
ابتدا موقعیت یابی و الزامات برنامه را تعریف کنید، سپس عملکردهای کنترل کننده پیشنهاد قیمت را تأیید کنید.
چه چیزی کیفیت لبه مورد نیاز را ثابت می کند؟
نمونه برش ها با مواد خود، اندازه گیری های توافق شده و محدودیت های پذیرش کتبی.