
Sac Makası Seçimi
Yayınlandı · Güncellendi
Teslim etmeniz gereken boşluklarla başlayın. Kullanışlı makineyi kalite, tam kesme uzunluğu, dar şeritler ve kullanım belirler; maksimum tek bir başlık değil.
Kesim listesini satın alma çalışma sayfasına dönüştürün
Gereklilik
Ne sağlıyorsun
Teklif neyi doğruluyor?
Malzeme
Kalite, kalınlık aralığı ve yüzey
Tam çalışma uzunluğunda kapasite
Boş bitti
En uzun kesilmiş ve en dar tutulan şerit
Gösterge hareketi, desteği ve çıkarılması
Kalite
Boyutlar, çapak, büküm ve kaplama
Mutabık kalınan ölçüm ve numune limitleri
Üretme
Toplu karışım, değişiklikler ve operatörler
İşleme dahil kabul edilen çıktı
İşin etrafındaki makine sınıfını seçin
Manuel atölye çalışması
Uygun daha hafif işler ve kısa partiler için operatörün çabasını, stok desteğini onaylayın ve konumlandırmayı tekrarlayın. Manüel etiketten evrensel bir kalınlık sınırı varsaymayın.
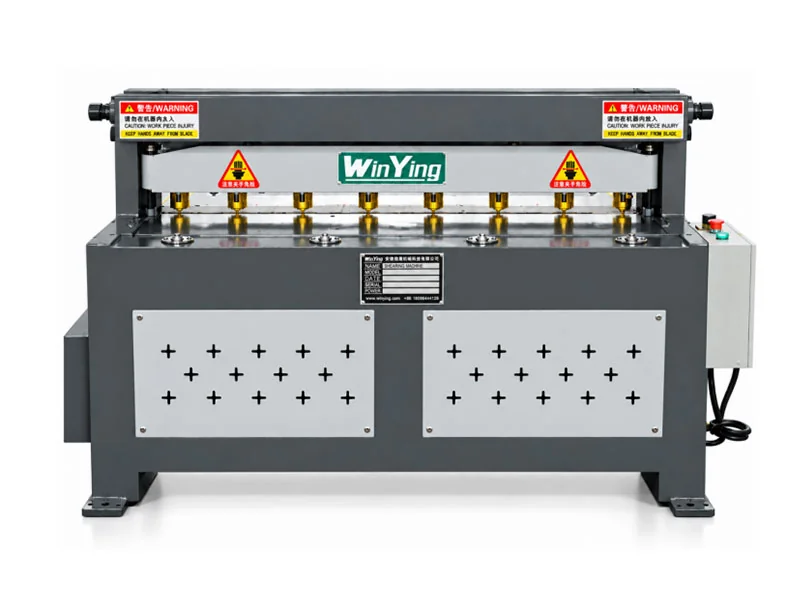
Elektrikli sac kesme
Tekrarlanan düz boşluklar için elektrikli modeli, gösterge çalışmasını ve taşıma döngüsünü kontrol edin. Yalnızca motoru olup olmadığını değil, hangi desteklerin ve kontrollerin dahil olduğunu sorun.
Hidrolik plaka kesme
Önerilen plaka çalışması için seçilen malzeme/uzunluk oranını ve faydalı ayarlamaları karşılaştırın. Katalog maksimumunu kullanmadan önce sınıfa özel onay alın.
Yayınlanan iki satır, model seçiminin neden önemli olduğunu gösteriyor
Döner kiriş 4×2500
4 mm × 2500 mm
Satırda 20–600 mm arka dayama aralığı listelenmektedir. Dar şeritleriniz için kaliteyi, tam kesme kapasitesini ve desteği doğrulayın.
Giyotin 6×3200
6 mm × 3200 mm
Satırda 750 mm arka dayama mesafesi listelenmektedir. Bu, farklı bir kalınlık/uzunluk örneğidir; iki tasarımın aynı kullanılabilir çıktıya sahip olduğunun kanıtı değildir.
Malzeme mukavemeti temeli her iki sıra için de onaylanmalıdır. Maksimum kalınlık, paslanmaz, alüminyum ve diğer tüm kaliteler için genel bir derecelendirme değildir.
Sadece kesme vuruşunu değil, sayfayı takip edin
- 01Yük
Gerçek sayfa boyutunu ve yükleme yöntemini kullanın.
- 02Destek
Uzun veya ince ham parçayı amaçlandığı şekilde konumlandırın.
- 03Ölçer
Gerekli tutulan boyutu ayarlayın ve doğrulayın.
- 04Kesmek
Seçilen makine prosedürünü ve kurulumunu kullanın.
- 05Kaldırmak
Parçaları ve kesimleri ele alın, ardından partiyi inceleyin.
Arka dayamanın nasıl ayarlandığını, mevcut destekleri, bastırma işlemini ve kesilen parçaların çıkarılmasını doğrulayın. Teklif edilen makinenin ön destekleri, tabaka taşıma yardımcılarını ve tekrarlanan kesimler için gereken kontrol fonksiyonlarını içerip içermediğini sorun. Seyahat aralığı bitmiş boyutsal doğruluk değildir.
Uzun ince panellerin dikkatli bir desteğe ihtiyacı olabilir; ağır plakalar uygun bir yükleme yöntemi gerektirir. Hizmet erişimini ve kesim dışı toplamayı düzene dahil edin. Dikdörtgen olmayan konturlar ve delikler için şunu göz önünde bulundurun: profil kesme yerine.
Kabul denemesini aşağı yönde faydalı hale getirin
Boş boyutlar ve tekrar konumlandırma
Tekrarlanan boyutları, en uzun boşluğu ve en küçük şeridi kesin. Uzunluk ve karelik ölçümlerini kabul edin ve partideki örnekleri karşılaştırın.
Kesimden sonra kenar ve form
Çapak, bükülme, yay ve yüzey durumunu kontrol edin. İşlenmemiş parçanın daha sonra katlandığı, kaynaklandığı veya birleştirildiği durumlarda, aşağı yöndeki işlemi deneme boşluğuyla test edin.
- Temsili kaliteleri ve kalınlıkları sağlayın.
- Tam uzunluktaki boşlukları, dar şeritleri ve tekrarlanan boyutları kesin.
- Uzunluğu, kareliği, çapakları, bükülmeyi ve yüzey durumunu kontrol edin.
- Kalınlık değişikliklerini ve ölçü ayarını gösterin.
- Yükleme ve kaldırma da dahil olmak üzere kullanılabilir toplu çıktıyı ölçün.
Toleransları ve muayene yöntemlerini siparişte kabul edin. Yayınlanan vuruşlar veya maksimum hız, saat başına kabul edilen parça sayısını belirlemez.
Düz bıçakların tanımlanmış bir işlem sınırı vardır
Makas düz kesimler yapar. Üretim çizimi eğriler, iç konturlar veya iç içe geçmiş profiller içeriyorsa, gözden geçirin profil kesme. Daha fazla kesme kapasitesi satın almak bu takım yollarını eklemez.
| Gereklilik | Sağlamak | Onaylamak |
|---|---|---|
| Malzeme | Kalite ve kalınlık aralığı | Tam kesme uzunluğunda kapasite |
| Kesim listesi | En uzun kesim ve en dar şerit | Ölçme hareketi ve destekler |
| Kalite | Boyutlar, çapak ve düzlük sınırları | Numune inceleme yöntemi |
| Üretme | Toplu karıştırma ve vardiyalar | İşleme döngüsünü tamamlayın |
| Kurulum | Düzen ve güç standardı | Yükleme/erişim ve tedarik kapsamı |
Her sütunu görmek için karşılaştırma tablosunu yatay olarak kaydırın.
Sadece en büyük kalınlığı değil, kesim matrisini de gönderin
WinYing Machinery, kesme konfigürasyonunu tartışmadan önce stok, boş boyutlar ve üretim ihtiyaçlarını inceler. Kesim listesi iki teklifi karşılaştırılabilir hale getirir ve eksik destekleri veya kontrolleri tanımlar.
Bu uygulamayı tartışın →- 01Derece ve minimum / maksimum kalınlık
- 02Yaprak boyutu, en uzun kesilmiş ve tutulan şeritler
- 03Bitmiş boyutlar ve kenar kriterleri
- 04Toplu değişiklikler, düzen ve güç standardı
Sıkça Sorulan Sorular
Yalnızca maksimum kalınlığı kullanmayı seçebilir miyim?
Hayır. Kalite, tam kesme uzunluğu, destek ve kesim kalitesi de doğrulanmalıdır.
Makas kavisli profilleri keser mi?
Düz bıçaklı makas, düz kesimler yapar. Eğriler ve iç konturlar uygun bir alternatif işleme ihtiyaç duyar.
Tekrarlanan şeritler için CNC'ye ihtiyacım var mı?
Önce konumlandırma ve program gereksinimlerini tanımlayın, ardından teklif edilen kontrolör işlevlerini onaylayın.
Gerekli kenar kalitesini ne kanıtlar?
Malzemeniz, mutabakata varılan ölçüler ve yazılı kabul limitleri ile numune kesimleri.