
Як вибрати ножиці для листового металу
Опубліковано · Оновлено
Почніть із заготовок, які вам потрібно доставити. Ступінь, повна довжина різання, вузькі смуги та керованість визначають корисну машину — а не один максимум у заголовку.
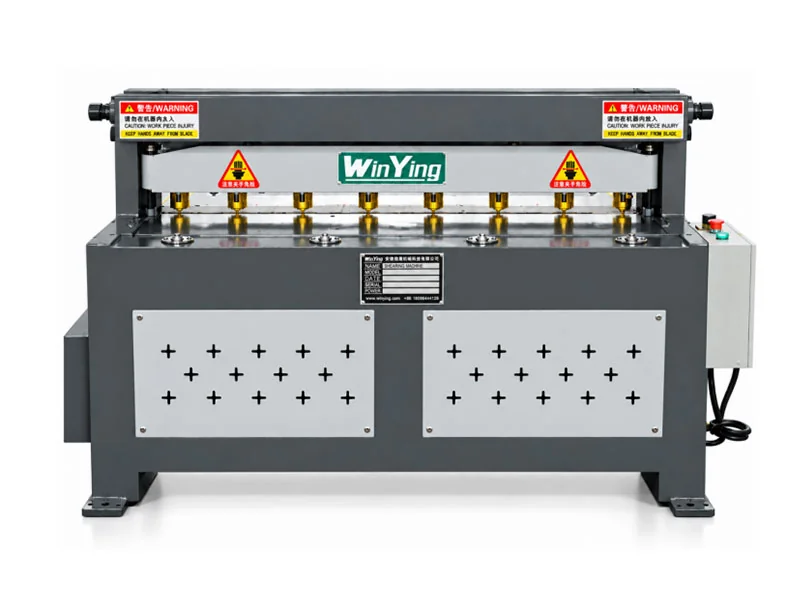
Перетворіть список вирізок на аркуш закупівель
Вимога
Те, що ви надаєте
Що підтверджує комерційна пропозиція
Матеріал
Сорт, діапазон товщини та поверхня
Ємність при повній робочій довжині
Готова заготовка
Найдовший відріз і найвужча смуга, що зберігається
Переміщення калібру, підтримка та видалення
якість
Розміри, задирок, скручування та обробка
Узгоджені межі вимірювання та вибірки
виробництво
Пакетне змішування, зміни та оператори
Прийнятий вихід, включаючи обробку
Виберіть клас машини для завдання
Ручна робота майстерні
Для відповідної легшої роботи та коротких партій підтвердьте зусилля оператора, підтримку запасу та повторіть позиціонування. Не припускайте універсальної межі товщини з етикетки вручну.
Механічна порізка листів
Для повторюваних прямих заготовок перевірте електричну модель, роботу манометра та цикл обробки. Запитайте, які опори та елементи керування включені, а не лише те, чи є у нього двигун.
Гідравлічне різання пластин
Для запропонованої пластини порівняйте вибраний матеріал/номінал довжини та корисні налаштування. Отримайте підтвердження для конкретного класу, перш ніж використовувати максимум каталогу.
Два опублікованих рядки показують, чому вибір моделі має значення
Поворотна балка 4×2500
4 mm × 2500 mm
У рядку вказано діапазон задньої ширини 20–600 мм. Підтвердьте рівень, повну потужність різання та підтримку для ваших вузьких смуг.
Гільйотина 6×3200
6 mm × 3200 mm
У рядку вказано відстань 750 мм. Це приклад різної товщини/довжини, а не доказ того, що обидва дизайни мають однаковий вихід.
База міцності матеріалу повинна бути підтверджена для будь-якого ряду. Максимальна товщина не є загальним рейтингом для нержавіючої сталі, алюмінію та будь-якого іншого сорту.
Слідкуйте за аркушем, а не лише за штрихом різання
- 01навантаження
Використовуйте фактичний розмір аркуша та спосіб завантаження.
- 02Підтримка
Тримайте довгу або тонку заготовку в належному місці.
- 03Калібр
Встановіть і перевірте необхідний розмір, що залишається.
- 04Вирізати
Використовуйте вибрану процедуру та налаштування машини.
- 05видалити
Обробіть частини та обрізки, потім перевірте партію.
Перевірте, як встановлено задній упор, наявні опори, операцію утримування та видалення розрізаних частин. Запитайте, чи оснащено вказаною машиною передні опори, засоби обробки аркушів і функції керування, необхідні для повторного різання. Дальність ходу не закінчена точністю розмірів.
Довгі тонкі панелі можуть потребувати ретельної підтримки; важкі пластини вимагають відповідного методу завантаження. Включіть доступ до служби та збір відходів у макет. Для непрямокутних контурів і отворів враховуйте нарізка профілю замість цього.
Зробіть випробування приймання корисним у подальшому
Розміри заготовки та повторне розташування
Виріжте повторювані розміри, найдовшу заготовку та найменшу смужку. Узгодьте вимірювання довжини та прямокутності та порівняйте зразки з партії.
Край і форма після вирізання
Перевірте задирки, скручування, дугу та стан поверхні. Якщо заготовку було складено, зварено або зібрано пізніше, перевірте цю дію за допомогою пробної заготовки.
- Постачання репрезентативних марок і товщини.
- Викроюють повнорозмірні заготовки, вузькі смуги та повторні розміри.
- Перевірте довжину, прямокутність, задирки, скручування та стан поверхні.
- Продемонструвати зміни товщини та налаштування калібру.
- Вимірюйте придатний пакетний вихід, включаючи завантаження та видалення.
Погодьте допуски та методи перевірки в замовленні. Опубліковані ходи або максимальна швидкість не встановлюють прийнятні частини на годину.
Прямі леза мають визначену межу процесу
Ножиці роблять прямі надрізи. Якщо виробниче креслення містить криві, внутрішні контури або вкладені профілі, перегляньте нарізка профілю. Купівля більшої потужності зсуву не додає цих траєкторій.
| Вимога | Забезпечити | Підтвердити |
|---|---|---|
| Матеріал | Сорт і діапазон товщини | Ємність при повній довжині різу |
| Вирізати список | Найдовший виріз і найвужча смужка | Переміщення колії та опори |
| якість | Розміри, межі задирок і площинності | Метод вибіркової перевірки |
| виробництво | Порційне змішування та зміни | Повний цикл обробки |
| монтаж | Компонування і стандарт потужності | Обсяг завантаження/доступу та постачання |
Прокрутіть порівняльну таблицю горизонтально, щоб побачити кожен стовпець.
Надішліть вирізану матрицю не тільки найбільшої товщини
WinYing Machinery перевіряє запаси, розміри заготовок і виробничі потреби перед обговоренням конфігурації ножиць. Список вирізання робить дві пропозиції порівнянними та визначає відсутні опори або елементи керування.
Обговорити цю заявку →- 01Сорт і мінімальна / максимальна товщина
- 02Розмір листа, найдовші відрізані та збережені смуги
- 03Готові розміри та критерії краю
- 04Пакетні зміни, макет і стандарт живлення
Часті запитання
Чи можна вибрати лише максимальну товщину?
Ні. Сорт, повна довжина різу, опора та якість різу також повинні бути підтверджені.
Чи будуть ножиці різати вигнуті профілі?
Ножиці з прямим лезом роблять прямі різи. Криві та внутрішні контури потребують відповідного альтернативного процесу.
Чи потрібне мені ЧПК для повторних смуг?
Спочатку визначте позиціонування та програмні вимоги, а потім підтвердьте вказані функції контролера.
Що підтверджує необхідну якість краю?
Зразок кроїв із вашим матеріалом, узгодженими розмірами та письмовими межами прийнятності.