
Cara Memilih Mesin Gunting Pelat
Diterbitkan · Diperbarui
Mulailah dengan bagian blanko pelat yang perlu Anda kirimkan. Kerataan, panjang pemotongan penuh, strip sempit, dan penanganan menentukan kegunaan alat berat—tidak maksimal satu headline.
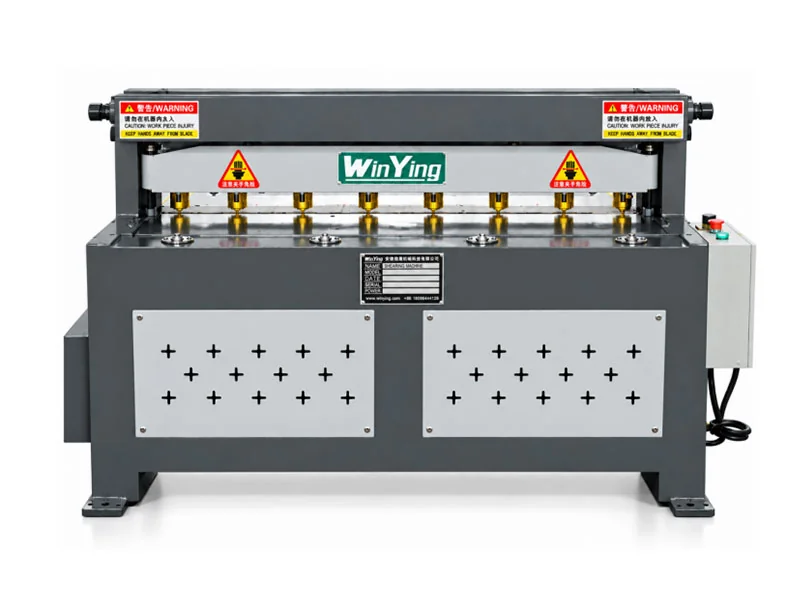
Ubah daftar potongan menjadi lembar kerja pembelian
Persyaratan
Apa yang Anda berikan
Apa yang dikonfirmasi oleh penawaran harga tersebut
Material
Kelas, kisaran ketebalan dan permukaan
Kapasitas pada panjang kerja penuh
Selesai blanko pelat
Potongan terpanjang dan strip tertahan tersempit
Perjalanan pengukur, dukungan dan pelepasan
Kualitas
Dimensi, duri, putaran dan penyelesaian
Batas pengukuran dan sampel yang disepakati
Produksi
Campuran batch, perubahan dan operator
Output yang diterima termasuk penanganan
Pilih kelas mesin di sekitar pekerjaan
Pekerjaan bengkel manual
Untuk pekerjaan ringan dan batch pendek yang sesuai, konfirmasikan upaya operator, dukungan stok, dan ulangi penentuan posisi. Jangan berasumsi batas ketebalan universal dari label manual.
Pemotongan lembaran bertenaga
Untuk blanko lurus yang berulang, periksa model kelistrikan, pengoperasian pengukur, dan siklus penanganan. Tanyakan dukungan dan kontrol apa saja yang disertakan, bukan hanya apakah ia memiliki motor.
Pemotongan plat hidrolik
Untuk pekerjaan pelat yang diusulkan, bandingkan nilai material/panjang yang dipilih dan penyesuaian yang berguna. Dapatkan konfirmasi khusus kelas sebelum menggunakan katalog secara maksimal.
Dua baris yang dipublikasikan menunjukkan mengapa pemilihan model penting
Balok ayun 4×2500
4 mm × 2500 mm
Baris ini mencantumkan rentang ukuran belakang 20–600 mm. Konfirmasikan tingkatan, kapasitas pemotongan penuh, dan dukungan untuk strip sempit Anda.
Guillotin 6×3200
6 mm × 3200 mm
Baris tersebut mencantumkan jarak backgauge 750 mm. Ini adalah contoh ketebalan/panjang yang berbeda, bukan bukti bahwa kedua desain memiliki keluaran yang dapat digunakan sama.
Basis kekuatan material harus dipastikan untuk setiap baris. Ketebalan maksimum bukanlah nilai umum untuk baja tahan karat, aluminium, dan kelas lainnya.
Ikuti lembarannya, bukan hanya gerakan pemotongannya
- 01Memuat
Gunakan ukuran lembar sebenarnya dan metode pemuatan.
- 02Mendukung
Jaga agar blanko panjang atau tipis tetap pada posisi yang diinginkan.
- 03Mengukur
Tetapkan dan verifikasi dimensi yang dipertahankan yang diperlukan.
- 04Memotong
Gunakan prosedur dan pengaturan mesin yang dipilih.
- 05Menghapus
Tangani bagian-bagian dan potongannya, lalu periksa batchnya.
Konfirmasikan cara pemasangan backgauge, penyangga yang tersedia, pengoperasian penahan, dan pelepasan bagian yang terpotong. Tanyakan apakah mesin yang disebutkan dilengkapi penyangga depan, alat bantu penanganan lembaran, dan fungsi kontrol yang diperlukan untuk pemotongan berulang. Jangkauan perjalanan belum selesai dengan akurasi dimensi.
Panel yang panjang dan tipis memerlukan penyangga yang hati-hati; pelat berat memerlukan metode pemuatan yang sesuai. Sertakan akses layanan dan pengumpulan potongan dalam tata letak. Untuk kontur dan lubang non-persegi panjang, pertimbangkan pemotongan profil alih-alih.
Jadikan uji coba penerimaan bermanfaat di bagian hilir
Dimensi blanko pelat dan ulangi posisi
Potong dimensi berulang, blanko terpanjang dan strip terkecil. Setujui pengukuran panjang dan kuadrat dan bandingkan sampel dari batch.
Tepi dan bentuk setelah dipotong
Periksa kondisi duri, puntiran, busur dan permukaan. Jika blanko tersebut dilipat, dilas, atau dirakit kemudian, uji operasi hilir tersebut dengan blanko percobaan.
- Menyediakan nilai dan ketebalan yang representatif.
- Potong blanko berukuran penuh, strip sempit dan dimensi berulang.
- Periksa panjang, bentuk persegi, duri, putaran dan kondisi permukaan.
- Peragakan perubahan ketebalan dan penyesuaian ukuran.
- Ukur keluaran batch yang dapat digunakan termasuk pemuatan dan pelepasan.
Setujui toleransi dan metode pemeriksaan dalam pesanan. Pukulan yang dipublikasikan atau kecepatan maksimum tidak menentukan jumlah suku cadang per jam yang diterima.
Bilah lurus memiliki batas proses yang ditentukan
Gunting membuat potongan lurus. Jika gambar produksi mencakup kurva, kontur internal, atau profil bersarang, tinjau pemotongan profil. Membeli lebih banyak kapasitas geser tidak menambah jalur pahat tersebut.
| Persyaratan | Menyediakan | Mengonfirmasi |
|---|---|---|
| Material | Kisaran kelas dan ketebalan | Kapasitas dengan panjang potongan penuh |
| Potong daftar | Potongan terpanjang dan strip tersempit | Mengukur perjalanan dan dukungan |
| Kualitas | Batas dimensi, duri dan kerataan | Metode pemeriksaan sampel |
| Produksi | Campuran batch dan shift | Siklus penanganan lengkap |
| Instalasi | Tata letak dan standar daya | Ruang lingkup pemuatan/akses dan pasokan |
Gulir tabel perbandingan secara horizontal untuk melihat setiap kolom.
Kirim matriks yang dipotong, tidak hanya ketebalan terbesar
WinYing Machinery meninjau stok, dimensi blanko, dan kebutuhan produksi sebelum membahas konfigurasi geser. Daftar potongan membuat dua penawaran harga dapat dibandingkan dan mengidentifikasi dukungan atau kontrol yang hilang.
Diskusikan aplikasi ini →- 01Kelas dan ketebalan minimum / maksimum
- 02Ukuran lembaran, potongan terpanjang dan potongan tertahan
- 03Dimensi jadi dan kriteria tepi
- 04Perubahan batch, tata letak dan standar daya
Pertanyaan yang Sering Diajukan
Bisakah saya memilih menggunakan ketebalan maksimum saja?
Tidak. Tingkatan, panjang pemotongan penuh, dukungan dan kualitas potongan juga harus dikonfirmasi.
Akankah profil melengkung dipotong dengan geser?
Gunting dengan pisau lurus menghasilkan potongan yang lurus. Kurva dan kontur internal memerlukan proses alternatif yang sesuai.
Apakah saya memerlukan CNC untuk strip berulang?
Tentukan posisi dan persyaratan program terlebih dahulu, lalu konfirmasikan fungsi pengontrol yang ditawarkan.
Apa yang membuktikan kualitas tepi yang dibutuhkan?
Contoh pemotongan dengan bahan Anda, pengukuran yang disepakati, dan batas penerimaan tertulis.