
Prensa plegadora vs máquina plegadora
Publicado · Actualizado
Elija el proceso que pueda hacer la pieza completa con herramientas y manejo prácticos. Ambos hacen curvas rectas; Aplican la acción formadora de diferentes maneras.
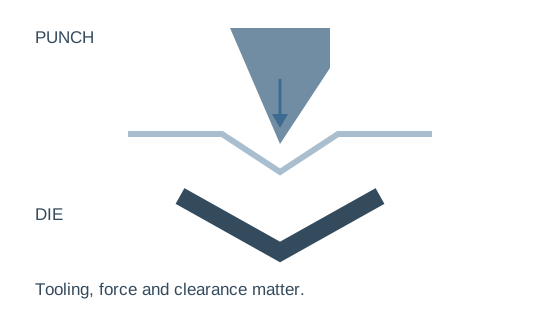
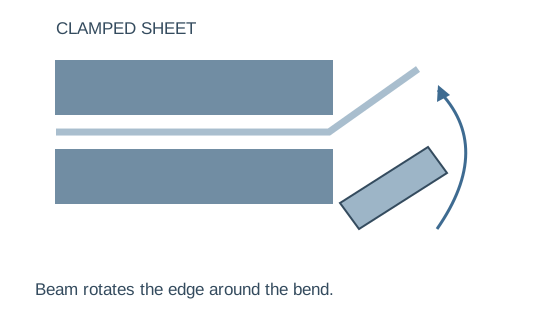
Comience con la parte que es más difícil de hacer.
El panel más amplio
Comprobar cómo se apoya, sujeta y recoloca la lámina. Una simple curva aún puede exigir un manejo considerable en un panel HVAC de gran tamaño.
La parte más fuerte/más gruesa
Confirme la capacidad específica del grado en toda la longitud de plegado con las herramientas propuestas. La longitud máxima y la fuerza nominal no son una clasificación de espesor universal.
La devolución o caja más profunda.
Comprobar los dobleces posteriores y el desmontaje de piezas. Una primera curva que funciona no garantiza la holgura para toda la secuencia.
Lo que se mueve, lo que sostiene, lo que debe aclarar.
| Decisión | Prensa plegadora | Máquina plegadora |
|---|---|---|
| Estampación | Geometría y carga del punzón/matriz | Herramientas de sujeción y separación de vigas. |
| Acceso | Garganta, trazo, altura abierta. | Distancia de sujeción, recorrido de plegado, desbloqueo |
| Manejo | Soporte a lo largo de la secuencia de plegado | Soporte durante la sujeción/plegado |
| Capacidad | Grado, longitud, herramientas, fuerza. | Grado, longitud, herramientas, límites de plegado. |
| Aceptación | Parte doblada completa | Pieza plegada completa y desmontaje. |
Desplácese por la tabla de comparación horizontalmente para ver cada columna.
Utilice estas diferencias para organizar el juicio. No asignan cada panel a una plegadora ni cada soporte a una plegadora: las herramientas y el dibujo completo deciden la viabilidad.
Cuatro controles que pertenecen entre la primera curva y la cotización.
Sujeción/posicionamiento
¿Se puede mantener y ubicar el borde requerido sin interferir con las características formadas?
La secuencia de flexión
¿Los dobleces posteriores pueden despejar el utillaje, el marco y las bridas previamente dobladas?
Soporte y manejo del operador.
¿Pueden los operadores previstos soportar y girar la pieza representativa al ritmo de producción?
Eliminación de la pieza completa.
¿Se puede liberar la caja o canal terminado sin cambiar la geometría requerida?
Los ejemplos publicados concretan el debate sobre la capacidad
Prensa plegadora HTC 100T3200
1000kN presión nominal
3200 mm de longitud de plegado; garganta de 320 mm; 380 mm de altura abierta en el tabla de referencia de HTC. Revíselos junto con los requisitos de fuerza, la carga de herramientas y el acceso a las piezas.
No establecen un espesor de material universal ni una tolerancia de ángulo completo.
Gama de plegadoras eléctricas WS
2500 / 3000 mm ejemplo de anchos de trabajo
WS-1,5 × 2500 enumera entre 0,3 y 1,5 mm; WS-1.2×3000 enumera 0,3–1,2 mm en el tabla de plegadoras. El ejemplo más largo tiene un rango de espesor diferente.
Confirme la convención de grados y ángulos. Pregunte qué disposición de sujeción/herramienta incluye la máquina cotizada.
Compare el mismo trabajo de producción en ambas propuestas.
Escenario de panel amplio/intermitente
Demuestre el posicionamiento, el plegado de los bordes y la liberación en el pieza en bruto real. Considere el trabajo de apoyo y la manipulación repetida como parte del ciclo, no como un extra invisible.
Escenario de soporte / curvatura múltiple
Demuestre toda la secuencia de plegado, incluido el ala corta y el retorno final. Cuente los cambios de herramientas, el reposicionamiento y la inspección con la disposición prevista del operador.
- Desarrolle una secuencia factible de plegado/doblado para cada pieza de muestra.
- Verifique el acceso a las herramientas, la distancia de colisión y la extracción de piezas.
- Confirme la capacidad del material en toda la longitud de trabajo.
- Demostrar soporte y reposicionamiento al ritmo de producción.
- Incluya cambios de herramientas, inspección y acabado en la comparación de costos.
La programación puede reducir la configuración repetida pero no elimina los límites de herramientas. Leer CNC versus control hidráulico convencional antes de tratar el CNC como un proceso diferente de generación de fuerza.
Las opciones de control no eliminan las restricciones de geometría.
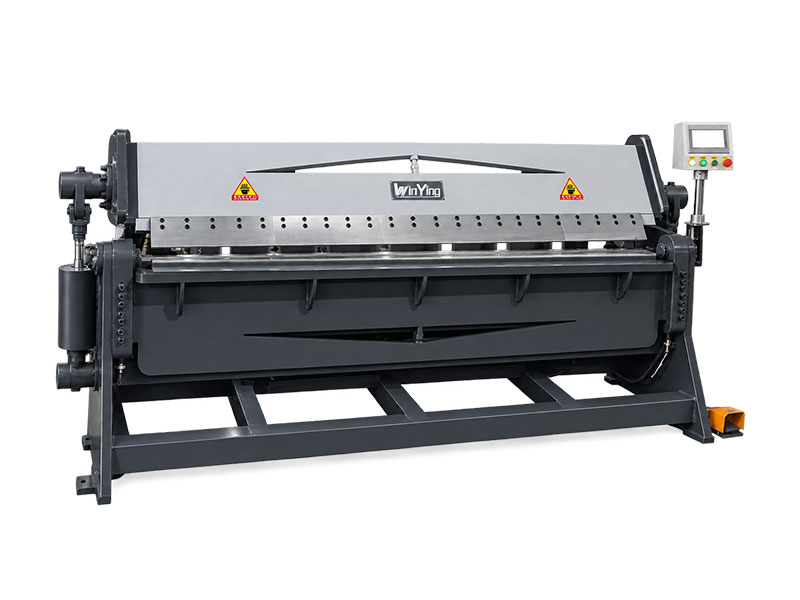
Confirme la máquina suministrada exacta
La referencia de plegado hidráulico actual contiene descripciones mixtas manuales/hidráulicas. Solicite en el presupuesto las funciones de accionamiento, utillaje, soportes y control de sujeción y plegado reales.
Del mismo modo, el CNC en una plegadora describe funciones de control, no una exención de controles de fuerza o holgura. Revisar control versus conducción al decidir qué funciones de programación son útiles.
Enviar tres piezas representativas.
WinYing Machinery revisa la pieza de trabajo real y las necesidades de producción antes de discutir las configuraciones de doblado o plegado. Incluya la devolución y el material difíciles, luego acuerde una prueba parcial completa.
Discutir esta aplicación →- 01Dibujos de piezas más anchas, gruesas y difíciles.
- 02Calidad, espesor, radios y dimensiones de bridas.
- 03Tolerancias y requisitos cosméticos.
- 04Mezcla de lotes, herramientas y arreglos de operadores.
Preguntas frecuentes
¿Puede una plegadora reemplazar cada plegadora?
Sólo después de comprobar la secuencia completa, utillaje, acceso y manipulación. La capacidad compartida de curvatura recta no establece intercambiabilidad.
¿1000 kN definen la capacidad de espesor?
No. El material, la longitud, las herramientas y el proceso determinan la fuerza requerida.
¿Puede una plegadora hacer cada caja?
Confirme la disposición de sujeción/dedos, la holgura y la extracción para el dibujo de la caja real.
¿Cuál es más barato de operar?
Compare manejo, ciclos, cambios, mano de obra y retrabajo en las mismas piezas.
¿Qué se necesita para una cotización?
Grado del material, espesor, dibujos, longitudes/radios de curvatura, tolerancias, cantidades y requisitos de superficie.