
Abkantpresse oder Blechfaltmaschine
Veröffentlicht · Aktualisiert
Wählen Sie den Prozess, der das komplette Teil mit praktischen Werkzeugen und Handhabung herstellen kann. Beide machen gerade Kurven; Sie wenden die Umformwirkung auf unterschiedliche Weise an.
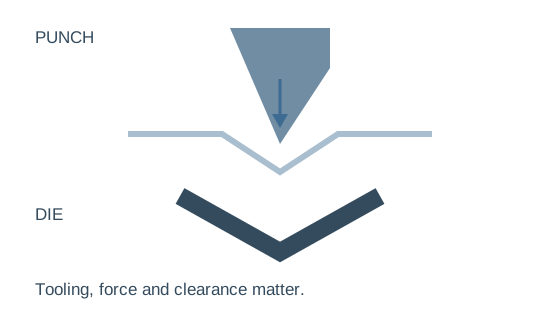
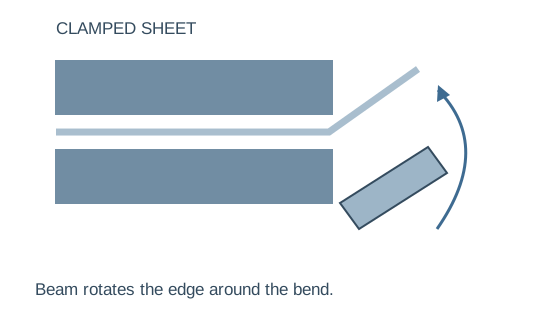
Beginnen Sie mit dem Teil, das am schwierigsten herzustellen ist
Das breiteste Panel
Überprüfen Sie, wie das Blatt gestützt, gehalten und neu positioniert wird. Eine einfache Biegung kann bei einem großen HVAC-Panel immer noch eine beträchtliche Handhabung erfordern.
Der stärkste/dickste Teil
Bestätigen Sie die qualitätsspezifische Kapazität bei voller Biegelänge mit den vorgeschlagenen Werkzeugen. Maximale Länge und Nennkraft sind keine universellen Dickenwerte.
Die tiefste Rendite oder Box
Überprüfen Sie die späteren Biegungen und die Teileentfernung. Eine erste Kurve, die funktioniert, beweist nicht die Freigabe für die gesamte Sequenz.
Was bewegt sich, was hält, was muss klären
| Entscheidung | Abkantpresse | Falzmaschine |
|---|---|---|
| Werkzeuge | Stempel-/Matrizengeometrie und Belastung | Spannwerkzeuge und Balkenabstand |
| Zugang | Hals, Hub, offene Höhe | Klemmspiel, Klappweg, Entriegelung |
| Handhabung | Unterstützung während der Biegefolge | Unterstützung beim Klemmen/Falten |
| Kapazität | Sorte, Länge, Werkzeug, Kraft | Sorte, Länge, Werkzeugausstattung, Faltgrenzen |
| Annahme | Komplett gebogenes Teil | Komplett gefaltetes Teil und Ausbau |
Scrollen Sie horizontal durch die Vergleichstabelle, um jede Spalte anzuzeigen.
Nutzen Sie diese Unterschiede, um den Test zu organisieren. Sie ordnen nicht jedes Paneel einem Falzapparat oder jede Halterung einer Abkantpresse zu: Das Werkzeug und die vollständige Zeichnung entscheiden über die Machbarkeit.
Vier Schecks, die zwischen der ersten Biegung und dem Angebot liegen
Spannen / Positionieren
Kann die erforderliche Kante gehalten und positioniert werden, ohne die geformten Merkmale zu beeinträchtigen?
Die Biegefolge
Können bei späteren Biegungen die Werkzeuge, der Rahmen und die zuvor gebogenen Flansche entfernt werden?
Support und Bedienerhandling
Können die vorgesehenen Bediener das repräsentative Werkstück im Produktionstempo unterstützen und drehen?
Ausbau des kompletten Teils
Kann der fertige Kasten oder Kanal freigegeben werden, ohne die erforderliche Geometrie zu ändern?
Veröffentlichte Beispiele konkretisieren die Kapazitätsdiskussion
HTC 100T3200 Abkantpresse
1000 kN Nenndruck
3200 mm Biegelänge; 320 mm Ausladung; 380 mm offene Höhe im HTC-Referenztabelle. Überprüfen Sie diese zusammen mit dem Kraftbedarf, der Werkzeuglast und dem Teilezugriff.
Sie legen keine universelle Materialstärke oder vollständige Winkeltoleranz fest.
Elektro-Klappserie WS
2500 / 3000 mm Beispielarbeitsbreiten
WS-1,5×2500 listet 0,3–1,5 mm auf; WS-1,2×3000 listet 0,3–1,2 mm auf Blechfaltmaschinetabelle. Das längere Beispiel hat einen anderen Dickenbereich.
Bestätigen Sie die Neigungs- und Winkelkonvention. Fragen Sie nach, welche Spann-/Werkzeuganordnung die angebotene Maschine beinhaltet.
Vergleichen Sie den gleichen Produktionsauftrag in beiden Vorschlägen
Breitflächiges Panel-/Blinkszenario
Demonstrieren Sie Positionierung, Kantenfaltung und Freigabe am realen Zuschnitt. Zählen Sie Supportarbeit und wiederholte Handhabung als Teil des Zyklus und nicht als unsichtbares Extra.
Halterungs-/Multi-Bend-Szenario
Demonstrieren Sie die gesamte Biegesequenz, einschließlich des kurzen Flansches und der abschließenden Biegung. Zählen Sie Werkzeugwechsel, Neupositionierung und Inspektion mit der vorgesehenen Bedieneranordnung.
- Entwickeln Sie für jedes Musterteil eine realisierbare Biege-/Faltsequenz.
- Überprüfen Sie den Werkzeugzugang, die Kollisionsfreiheit und die Teileentnahme.
- Bestätigen Sie die Materialkapazität über die gesamte Arbeitslänge.
- Demonstrieren Sie Unterstützung und Neupositionierung im Produktionstempo.
- Beziehen Sie Werkzeugwechsel, Inspektion und Endbearbeitung in den Kostenvergleich ein.
Durch die Programmierung können wiederholte Einrichtungsschritte reduziert werden, die Werkzeugbeschränkungen werden jedoch nicht beseitigt. Lesen CNC versus herkömmliche hydraulische Steuerung bevor wir CNC als einen anderen krafterzeugenden Prozess behandeln.
Steuerungsoptionen entfernen keine Geometriebeschränkungen
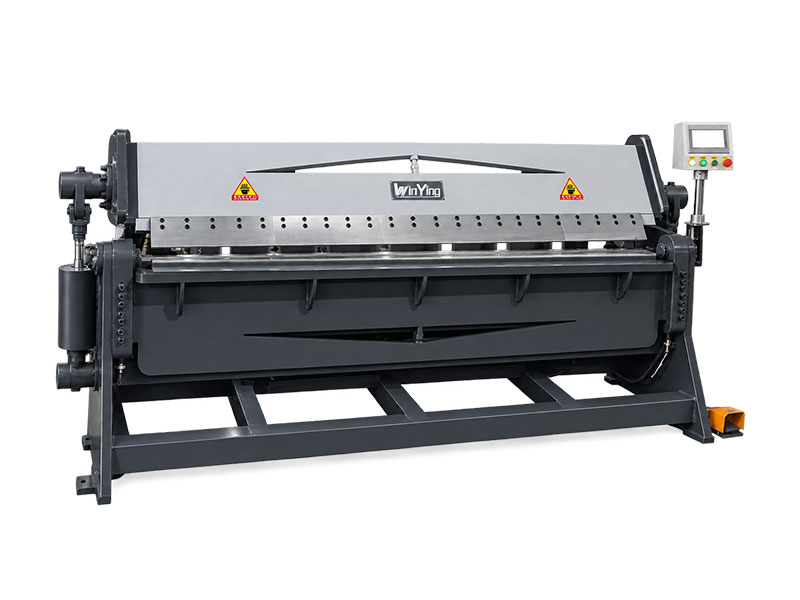
Bestätigen Sie die genaue gelieferte Maschine
Die aktuelle Referenz zum hydraulischen Klappen enthält gemischte manuelle/hydraulische Beschreibungen. Fragen Sie im Angebot nach den konkreten Spann- und Faltbetätigungen, Werkzeugen, Halterungen und Steuerfunktionen.
Ebenso beschreibt die CNC an einer Abkantpresse Kontrollfunktionen und keine Befreiung von Kraft- oder Spielkontrollen. Rezension Kontrolle versus Antrieb bei der Entscheidung, welche Programmierfunktionen sinnvoll sind.
Senden Sie drei repräsentative Teile
WinYing Machinery überprüft die tatsächlichen Werkstück- und Produktionsanforderungen, bevor Biege- oder Faltkonfigurationen besprochen werden. Schließen Sie die schwierige Rückgabe und das Material ein und vereinbaren Sie dann einen vollständigen Test.
Besprechen Sie diesen Antrag →- 01Zeichnungen der breitesten, dicksten und schwierigsten Teile
- 02Güte, Dicke, Radien und Flanschabmessungen
- 03Toleranzen und kosmetische Anforderungen
- 04Chargenmischung, Werkzeugausstattung und Bedienervereinbarungen
Häufig gestellte Fragen
Kann eine Abkantpresse jeden Falzapparat ersetzen?
Erst nach Überprüfung des kompletten Ablaufs, der Bestückung, des Zugangs und der Handhabung. Die gemeinsame Fähigkeit zur geraden Biegung stellt keine Austauschbarkeit her.
Definiert 1000 kN die Dickenkapazität?
Nein. Material, Länge, Werkzeug und Prozess bestimmen die erforderliche Kraft.
Kann ein Blechfaltmaschine jede Schachtel herstellen?
Bestätigen Sie die Klemm-/Fingeranordnung, den Abstand und die Entfernung für die tatsächliche Kartonzeichnung.
Welcher Betrieb ist günstiger?
Vergleichen Sie Handhabung, Zyklen, Änderungen, Arbeit und Nacharbeit an denselben Teilen.
Was wird für ein Angebot benötigt?
Materialqualität, Dicke, Zeichnungen, Biegelängen/-radien, Toleranzen, Mengen und Oberflächenanforderungen.