
Kantbank of plaatvouwmachine
Gepubliceerd · Bijgewerkt
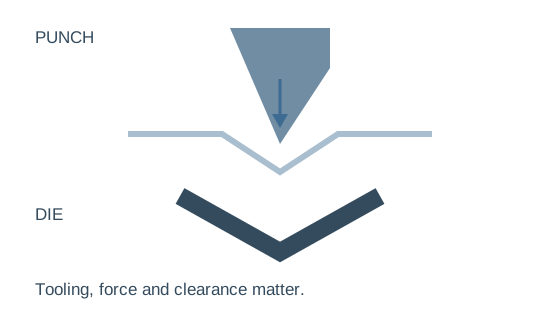
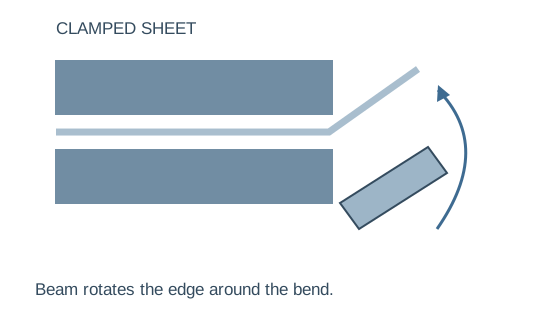
Kies het proces waarmee u het complete onderdeel kunt maken met praktisch gereedschap en bediening. Beiden maken rechte bochten; ze passen de vormende actie op verschillende manieren toe.
Begin met het deel dat het moeilijkst te maken is
Het breedste paneel
Controleer hoe de plaat wordt ondersteund, vastgehouden en verplaatst. Een simpele bocht kan bij een groot HVAC-paneel nog steeds behoorlijk wat handelingen vergen.
Het sterkste/dikste deel
Bevestig de soortspecifieke capaciteit op de volledige buiglengte met het voorgestelde gereedschap. Maximale lengte en nominale kracht zijn geen universele dikteclassificatie.
De diepste retour of doos
Controleer de latere bochten en het verwijderen van onderdelen. Een eerste bocht die werkt, bewijst niet dat er ruimte is voor de volledige reeks.
Wat beweegt, wat vasthoudt, wat moet verdwijnen
| Beslissing | Kantbank | Vouwmachine |
|---|---|---|
| Gereedschap | Pons-/matrijsgeometrie en belasting | Klemgereedschap en balkspeling |
| Toegang | Keel, beroerte, open hoogte | Klemvrijheid, vouwweg, ontgrendeling |
| Behandeling | Ondersteuning tijdens de buigvolgorde | Ondersteuning tijdens klemmen/vouwen |
| Capaciteit | Kwaliteit, lengte, gereedschap, kracht | Kwaliteit, lengte, gereedschap, vouwlimieten |
| Aanvaarding | Compleet gebogen onderdeel | Compleet gevouwen deel en verwijdering |
Blader horizontaal door de vergelijkingstabel om elke kolom te zien.
Gebruik deze verschillen om de proef te organiseren. Ze wijzen niet elk paneel aan een plaatvouwmachine of elke beugel aan een kantbank: het gereedschap en de volledige tekening bepalen de haalbaarheid.
Vier controles die horen tussen de eerste bocht en de offerte
Klemmen / positioneren
Kan de vereiste rand worden vastgehouden en gelokaliseerd zonder de gevormde kenmerken te verstoren?
De buigvolgorde
Kunnen latere buigingen het gereedschap, het frame en de eerder gebogen flenzen vrijmaken?
Ondersteuning en bediening door operator
Kunnen de beoogde operators het representatieve werkstuk in productietempo ondersteunen en draaien?
Verwijdering van het volledige onderdeel
Kan de voltooide doos of het voltooide kanaal worden vrijgegeven zonder de vereiste geometrie te wijzigen?
Gepubliceerde voorbeelden maken de capaciteitsdiscussie concreet
HTC 100T3200 kantbank
1000 kN nominale druk
3200 mm buiglengte; 320 mm keel; 380 mm open hoogte in de HTC-referentietabel. Bekijk deze naast de krachtvereiste, gereedschapsbelasting en toegang tot onderdelen.
Ze leggen geen universele materiaaldikte of volledige hoektolerantie vast.
WS elektrische vouwserie
2500 / 3000 mm voorbeeld werkbreedtes
WS-1,5 × 2500 geeft 0,3–1,5 mm weer; WS-1.2×3000 vermeldt 0,3–1,2 mm in de plaatvouwmachine tabel. Het langere voorbeeld heeft een ander diktebereik.
Bevestig de conventie voor helling en hoek. Vraag welke opspan-/gereedschapsopstelling de aangeboden machine bevat.
Vergelijk dezelfde productietaak op beide voorstellen
Breed paneel/knipperend scenario
Demonstreer positionering, randvouwen en loslaten op de eigenlijke plano. Beschouw ondersteunende arbeid en herhaalde handelingen als onderdeel van de cyclus, niet als een onzichtbare extraatje.
Beugel / multi-bend-scenario
Demonstreer de volledige buigvolgorde, inclusief de korte flens en de eindretour. Tel gereedschapswisselingen, herpositionering en inspectie met de beoogde operatoropstelling.
- Ontwikkel een haalbare buig-/vouwvolgorde voor elk monsteronderdeel.
- Controleer de toegang tot het gereedschap, de botsingsvrijheid en het verwijderen van onderdelen.
- Bevestig de materiaalcapaciteit over de volledige werklengte.
- Demonstreer ondersteuning en herpositionering in productietempo.
- Neem gereedschapswissels, inspectie en afwerking mee in de kostenvergelijking.
Programmering kan herhaalde instellingen verminderen, maar elimineert de gereedschapslimieten niet. Lezen CNC versus conventionele hydraulische besturing voordat we CNC als een ander krachtgenererend proces behandelen.
Besturingsopties verwijderen de geometriebeperkingen niet
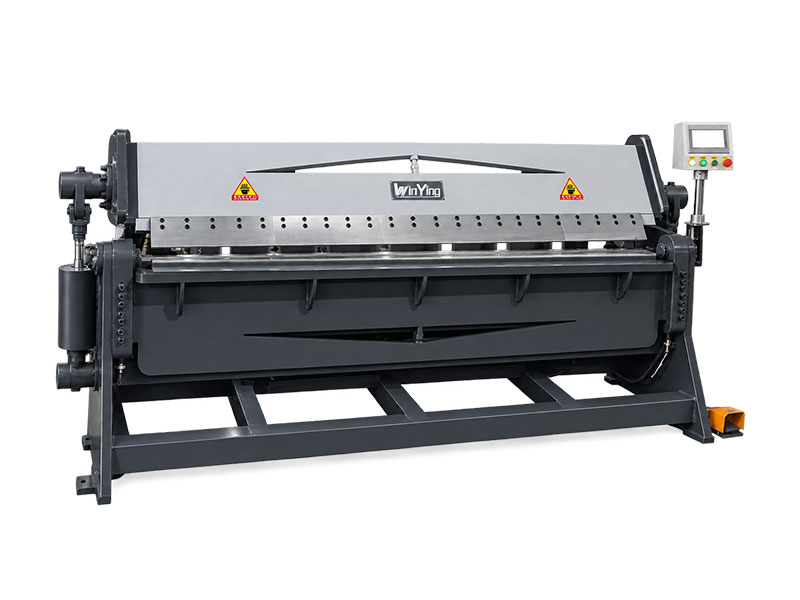
Bevestig de exact geleverde machine
De huidige referentie voor hydraulisch vouwen bevat gemengde handmatige/hydraulische beschrijvingen. Vraag in de offerte naar de daadwerkelijke klem- en vouwbediening, gereedschappen, steunen en besturingsfuncties.
Op dezelfde manier beschrijft CNC op een afkantpers besturingsfuncties, en geen vrijstelling van kracht- of vrijgavecontroles. Beoordeling controle versus drive bij het beslissen welke programmeerfuncties nuttig zijn.
Stuur drie representatieve delen
WinYing Machinery beoordeelt de werkelijke werkstuk- en productiebehoeften voordat buig- of vouwconfiguraties worden besproken. Voeg de moeilijke terugkeer en het materiaal toe en spreek vervolgens een volledige proefperiode af.
Bespreek deze toepassing →- 01Breedste, dikste en moeilijkste onderdeeltekeningen
- 02Kwaliteit, dikte, radius en flensafmetingen
- 03Toleranties en cosmetische vereisten
- 04Batchmix, tooling en operatorarrangementen
Veelgestelde vragen
Kan een kantbank elke vouwer vervangen?
Alleen na controle van de volledige volgorde, gereedschap, toegang en bediening. Gedeelde rechtbuigmogelijkheden zorgen niet voor uitwisselbaarheid.
Bepaalt 1000 kN de diktecapaciteit?
Nee. Materiaal, lengte, gereedschap en proces bepalen de benodigde kracht.
Kan een plaatvouwmachine elke doos maken?
Bevestig de klem-/vingeropstelling, speling en verwijdering voor de daadwerkelijke doostekening.
Wat is goedkoper in gebruik?
Vergelijk handling, cycli, wijzigingen, arbeid en herbewerking van dezelfde onderdelen.
Wat is er nodig voor een offerte?
Materiaalkwaliteit, dikte, tekeningen, buiglengtes/radii, toleranties, hoeveelheden en oppervlaktevereisten.