
Tubulatură spiralată și rectangulară
Publicat · Actualizat
Comparați echipamentul de care aveți nevoie pentru a furniza fiecare formă, nu doar viteza unei mașini principale. Fitingurile, racordurile și manipularea materialelor fac parte din decizia de investiție.
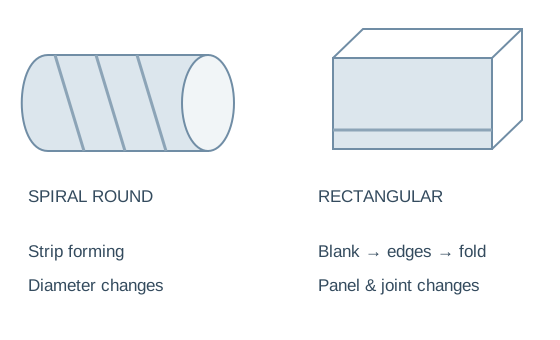
Urmăriți cele două benzi de producție
Bobina bandă la tub
Pregătiți banda → formați marginile → setați diametrul → blocați cusătura elicoidală → tăiați → faceți fitinguri și conexiuni.
Planificarea matrițelor de formare, evacuarea tubului, depozitarea lungimii și fabricarea cotului. The gama de echipamente spiralate alimentează traseul principal de conducte drepte.
Gol pentru asamblare
Pregătiți semifabricat → cordon/crestătură → formați încuietori și flanșe → pliați → închideți → armarea completă și îmbinările.
Planificați transferurile panourilor, compatibilitatea sculelor și capacitatea de închidere cu soluție dreptunghiulară.
Ce se schimbă când comanda dvs. se schimbă?
| Articol | Spiral rotund | Dreptunghiular |
|---|---|---|
| Stoc | Bandă de bobine îngustă | Semifabricate alimentate cu foaie sau bobină |
| Se modifică dimensiunea | Scule de diametru | Dimensiune goală, pliuri, scule de conectare |
| Conexiuni | Îmbinări/fitinguri rotunde specificate | Cusătură longitudinală și flanșă transversală |
| Munca în aval | Tăiere, coate, montaj | Inchidere, colturi/cleme, armare |
| Manipulare | Evacuarea și depozitarea tubului | Transferuri între stații |
Derulați tabelul de comparație pe orizontală pentru a vedea fiecare coloană.
O modificare rotundă a diametrului și o modificare a dimensiunii panoului dreptunghiular implică diferite ajustări. Cereți furnizorilor să demonstreze modificările recurente în mixul dvs. real de comenzi, mai degrabă decât o rulare neîntreruptă în cel mai bun caz.
Alege traseul dintre comenzile pe care le primești
Cursuri rotunde drepte
Prioritizați sculele cu diametrul, lungimea de tăiere susținută și descărcarea. Apoi verificați capacitatea cotului și a lucrărilor de montaj necesare pentru a expedia o comandă completă.
Secțiuni dreptunghiulare largi
Prioritizează acuratețea golului, aspectul armăturilor, profilele marginilor și accesul de pliere/închidere. Verificați cel mai mare gol față de fiecare stație din aval.
Fitinguri mixte și loturi scurte
Numărați timpul de instalare și asamblare. Stațiile separate flexibile pot rămâne utile pe lângă o linie automată; integrarea ar trebui să abordeze operațiunea care reține expedierea.
Construiți un plan de investiții pentru un atelier mixt
- Înregistrați o săptămână reprezentativă de comenzi după formă, material, dimensiune și număr de potriviri.
- Timp de pregătire, formare, transferuri și asamblare separat.
- Identificați operațiunea de întârziere a comenzilor complete.
- Comparați stații separate cu automatizare folosind aceleași locuri de muncă și personal.
- Rezervă încărcare, acces de service și spațiu pentru bunuri finite pentru ambele rute.
Păstrați echipamentele existente în lista de planificare. O linie de procesare goală poate funcționa cu stațiile actuale de blocare/flanșă, în timp ce o nouă formatoare spirală poate necesita în continuare dedicată echipament de cot.
Trei limite pe care trebuie să le respecte propunerea de mașini
Proiectul definește forma
Utilizați desenele de proiect aprobate pentru a stabili cerințele de formă, material, dimensiuni, armături și conexiune. Comoditatea utilajului nu autorizează modificarea formei specificate a conductei. Grupați comenzile după diametru sau dimensiunea panoului, material, cantitatea lotului și numărul de fitinguri.
Tirajele lungi și rotunde, panourile dreptunghiulare largi și loturile mici de montaj mixte impun cerințe diferite privind schimbările și manipularea. O viteză mare de formare oferă puține beneficii dacă montarea montajului sau închiderea îmbinării întârzie expedierea.
O specificație nu este o promisiune de producție a întregii fabrici
Referința matriței tubulare enumeră diametre de 100–1600 mm și bandă de 137 mm, dar aprovizionarea efectivă a matriței și limitele de calitate trebuie să corespundă comenzii. Funcțiile de linie dreptunghiulară necesită, de asemenea, un domeniu de aplicare echipament cu echipament.
Utilizați componente finite cu conexiuni pentru acceptare. O demonstrație de configurare nu poate stabili un proiect de sistem aprobat sau performanța presiunii acestuia.
Coordonează interfețele echipamentelor
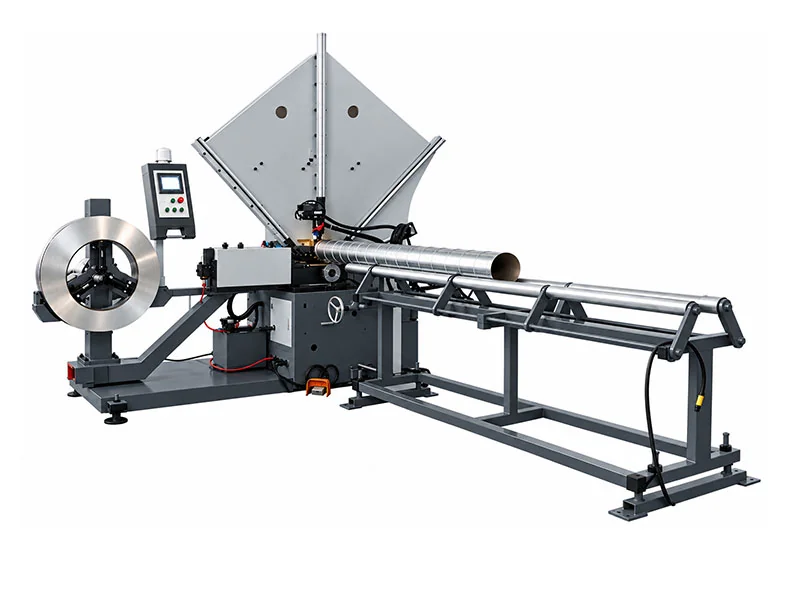
Traseu rotund drept
Examinați intervalul de diametre, stocul și modificările capului/ matriței, apoi planificați coturile și ansamblul fitingurilor.
Vizualizați configurația →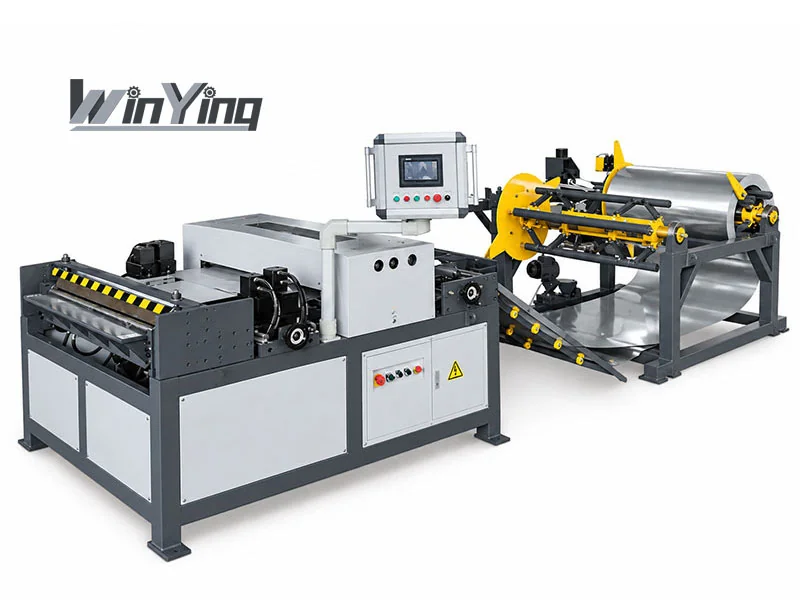
Traseu dreptunghiular
Hartați procesarea golurilor la echipamentul de închidere, flanșă, pliere și închidere existente.
Vizualizați configurația →Imaginile arată referințe de echipamente, nu o promisiune de configurații identice. Comparați utilajele efectiv cotate.
Descrieți ambele părți ale registrului de comenzi
WinYing Machinery poate revizui împreună cerințele de producție rotunde și dreptunghiulare. Includeți echipamentele existente, astfel încât propunerea să abordeze capacitatea utilă și transferurile efective.
Discutați această aplicație →- 01Forme, dimensiuni și matrice materiale
- 02Număr de montaj și desene de conexiune
- 03Stații existente și amenajarea operatorului
- 04Planul atelierului și amestecul lotului
Întrebări frecvente
Un model spiralat face conducte dreptunghiulare?
Sistemele discutate aici produc tub rotund. Fabricarea dreptunghiulară folosește o cale de proces diferită.
O linie dreptunghiulară face coate rotunde?
Nu presupuneți că operația este inclusă. Confirmați echipamentul și uneltele dedicate pentru cot.
Care are nevoie de mai puțini operatori?
Comparați fluxurile de lucru complete. Încărcarea, modificările, transferurile și asamblarea pot depăși ciclul principal de formare.
Un atelier poate face ambele forme?
Da, cu trasee adecvate și planificare a capacității pentru manipularea materialelor, utilități, depozitare și finisare.