
Warum Luftkanäle gesickt werden
Veröffentlicht · Aktualisiert
Eine geformte Rippe verändert die Steifigkeit einer Platte. Die Kauffrage ist, ob die Maschine die vorgegebene Raupe auf Ihrem tatsächlichen Rohling platzieren kann, ohne die Falten oder Verbindungen zu beeinträchtigen.
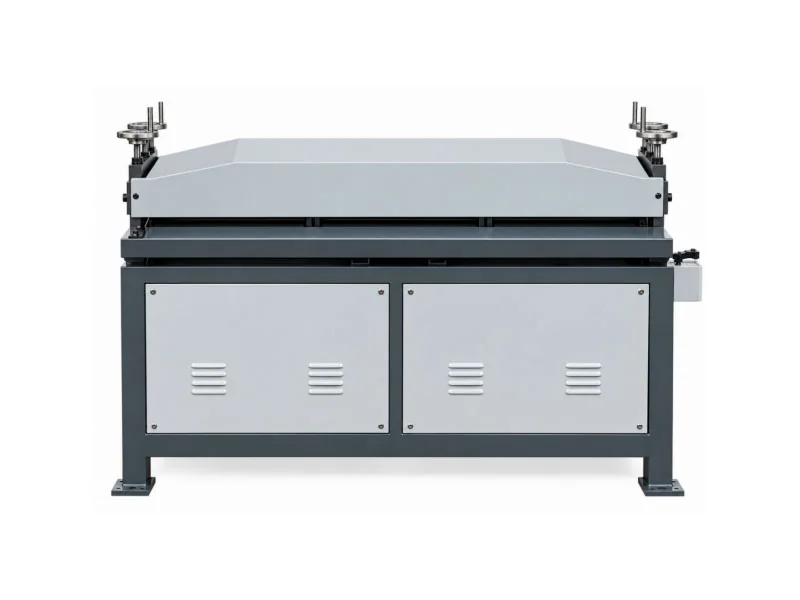
Ändern Sie den Paneelabschnitt vor dem endgültigen Falten
Eine geformte Sicke verleiht einem Flachbildschirm einen geformten Abschnitt, der ein Durchbiegen verhindert. Es ist bei breiten Kanalplatten und ausgewählten Formstücken nützlich, aber die genehmigte Konstruktion definiert immer noch Verstärkung, Dicke und Material.
Sicken sind kein Ersatz für jede erforderliche Verstärkung oder den Nachweis der Druckfestigkeit. Bestätigen Sie die Wulsttiefe, den Abstand und die Abstände zu Faltlinien, Flanschbereichen und der Nahtmontage. Folgen Sie der Zeichnung, anstatt ein Muster aus einer Maschinendemonstration zu kopieren.
Kann die Walze die Wulstposition erreichen?
Rachenzugang: TB-12
200 mm Kehle
Die manuelle Walze TB-12 hat maximal 1,2 mm / 18 Ga und keinen Motor. Die Ausladungstiefe beschreibt den Zugang zur Umformposition. Ein breiter Rohling kann immer noch eine erforderliche zentrale Perle außerhalb dieser Reichweite platzieren.
Rezension TB-12-Details anhand der tatsächlichen Bewehrungsskizze.
Volle Paneelbreite: G-Serie
1300 / 2000 mm maximale Breite
G-1,5×1300 listet 0,4–1,5 mm und 1,5 kW auf. G-1,2×2000 listet 0,4–1,2 mm und 3 kW auf. Diese Breiten beschreiben eine andere Kapazitätsgrenze als ein manueller Rollenhals.
Überprüfen Sie die Modelltisch und klassenspezifische Bestätigung.
Halten Sie die Raupe für den nächsten Arbeitsgang kompatibel
- 01Muster genehmigen
Definieren Sie die Form, den Abstand und die freien Bereiche der Raupe.
- 02Stützplatte
Überprüfen Sie die Spurführung über den tatsächlichen Rohling.
- 03Formularprofile
Halten Sie Naht- und Flanschschnittstellen funktionsfähig.
- 04Falten und zusammenbauen
Überprüfen Sie die Geometrie nach der anschließenden Umformung.
- 05Konstruktion prüfen
Führen Sie die erforderlichen Verstärkungen und Inspektionen durch.
- Genehmigen Sie die Rohlingsabmessungen und die Bewehrungsanordnung.
- Überprüfen Sie, ob die Route vor oder nach dem Schneiden Sicken aufweist.
- Führen Sie den Flachbildschirm ein und stützen Sie ihn, während Sie das Muster beibehalten.
- Bereiten Sie Kerben, Schlösser und Flansche mit den erforderlichen Abständen vor.
- Falten, montieren und prüfen Sie das fertige Paneel.
Das Sicken flacher Paneele erfolgt normalerweise vor dem endgültigen Einfalten rechteckiger Prozess. Für eine konfigurierte Kanalleitung, überprüfen Sie die tatsächliche Sequenz und das integrierte Muster.
Drei Stichprobenprüfungen, die bei einem schmalen Ausschuss fehlschlagen
Tracking in voller Breite
Eine saubere Rippe auf einem kurzen Streifen zeigt nicht, wie sich ein breiter Rohling bewegt. Probieren Sie das breiteste vorgesehene Paneel mit seiner tatsächlichen Stützanordnung aus.
Werkzeug- und Oberflächenzustand
Überprüfen Sie die Form der Raupe, die Beschichtungsspuren und den Zustand des Materials. Bestätigen Sie, welche Rollen für das gewünschte Profil enthalten sind und wie diese geändert werden.
Fertige Panel-Passung
Falten und montieren Sie die bearbeitete Platte. Stellen Sie sicher, dass durch die Wulstplatzierung die angegebenen Passkanten und Verbindungsbereiche nutzbar bleiben.
Trennen Sie flexible Montagearbeiten von Plattenchargen
Eine Werkstatt, die kleine Reparaturteile herstellt, benötigt möglicherweise lokalen Zugriff und häufige Profiländerungen. Eine Werkstatt, die breite Rapportplatten herstellt, kann von einer angetriebenen Paneelfalzung oder einer bestätigten integrierten Linie profitieren. Vergleichen Sie die tatsächliche Arbeit und Handhabung, nicht nur den manuellen mit dem motorischen Betrieb.
| Modell | Veröffentlichtes Limit | Zugangsfrage |
|---|---|---|
| TB-12 | 1,2 mm / 18 Ga; kein Motor | 200 mm Hals erreicht Wulst? |
| G-1.5×1300 | 0,4–1,5 mm; 1300 mm Breite; 1,5 kW | Voller Rohling passt? |
| G-1.2×2000 | 0,4–1,2 mm; 2000 mm Breite; 3 kW | Dickenbereich ausreichend? |
Scrollen Sie horizontal durch die Vergleichstabelle, um jede Spalte anzuzeigen.
Eine integrierte Linie muss das erforderliche Bewehrungsmuster wiedergeben. Fragen Sie, wie die Platzierung der Sicken mit dem Schneiden und Einkerben des Rohlings zusammenhängt vollständige Kanalsequenz.
Zeigen Sie den Rohling und die gewünschte Perle
WinYing Machinery kann die Plattenabmessungen und den nachgelagerten Prozess überprüfen, bevor die Werkzeugausstattung besprochen wird. Stellen Sie die Bewehrungsskizze zur Verfügung, damit Modellbreite, Zugang und Montagepassung gemeinsam überprüft werden können.
Besprechen Sie diesen Antrag →- 01Rohlinggröße und Güteklasse/Dicke
- 02Form, Abstand und Position der Sicken
- 03Falz-, Naht- und Flanschabstände
- 04Chargenmischung und vorhandene Kanalausrüstung
Häufig gestellte Fragen
Ermöglicht die Sickenbildung dünnere Bleche?
Nur eine genehmigte Baukonstruktion kann die Blechdicke festlegen. Das Sicken allein berechtigt nicht zu einer Änderung.
Ist die Ausladungstiefe Arbeitsbreite?
Nein. Die Ausladungstiefe beschreibt den Profilzugriff. Die Plattenbreite beschreibt das Blech, das die Maschine verarbeiten kann.
Wann sollte ein Flachbildschirm gesickt werden?
Normalerweise vor dem endgültigen Falten, wobei der tatsächliche Ablauf für die ausgewählte Route bestätigt wird.
Sind alle Sickenformen enthalten?
Überprüfen Sie die mitgelieferten Rollen anhand der erforderlichen Zeichnung. Der Maschinenname allein bestimmt nicht jedes Profil.