
Dlaczego wykonuje się żebra w kanałach
Opublikowany · Zaktualizowano
Uformowane żebro zmienia sztywność panelu. Pytaniem przy zakupie jest to, czy maszyna może umieścić określoną kulkę na rzeczywistym blankiecie bez ingerencji w fałdy i połączenia.
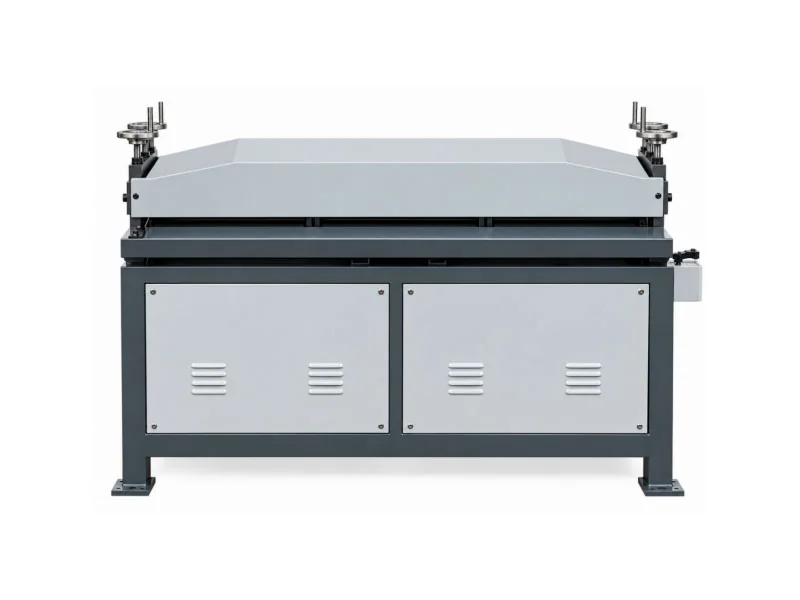
Zmień sekcję panelu przed ostatecznym złożeniem
Uformowany koralik nadaje płaskiemu panelowi ukształtowany przekrój, który zapobiega zginaniu. Jest to przydatne w przypadku szerokich paneli kanałów i wybranych złączek, ale zatwierdzona konstrukcja nadal określa zbrojenie, grubość i materiał.
Frezowanie nie zastępuje każdego wymagania dotyczącego zbrojenia ani dowodu wytrzymałości na ciśnienie. Potwierdź głębokość ściegu, odstępy i prześwity od linii zagięcia, obszarów kołnierzy i zespołu szwu. Postępuj zgodnie z rysunkiem, zamiast kopiować wzór z demonstracji maszyny.
Czy wałek może osiągnąć pozycję stopki?
Dostęp do gardła: TB-12
200 mm gardło
Ręczny wałek TB-12 ma maksymalną grubość 1,2 mm / 18Ga i nie ma silnika. Głębokość gardzieli opisuje dostęp do pozycji formowania. Szeroki blank nadal pozwala na umieszczenie wymaganego koralika centralnego poza tym zasięgiem.
Recenzja Szczegóły TB-12 przy użyciu rzeczywistego szkicu zbrojenia.
Szerokość pełnego panelu: seria G
1300 / 2000 mm maksymalna szerokość
G-1,5×1300 listwy 0,4–1,5 mm i 1,5 kW. G-1,2×2000 listwy 0,4–1,2 mm i 3 kW. Szerokości te opisują inny limit wydajności niż w przypadku ręcznego gardzieli rolkowej.
Przejrzyj stół modelowy i potwierdzenie specyficzne dla klasy.
Zachowaj zgodność koralika z następną operacją
- 01Zatwierdź wzór
Zdefiniuj kształt ścieżki, odstępy i czyste obszary.
- 02Panel wsparcia
Sprawdź śledzenie w całym pustym miejscu.
- 03Profile formularzy
Utrzymuj wykonalność połączeń szwów i kołnierzy.
- 04Złóż i złóż
Sprawdź geometrię po późniejszym formowaniu.
- 05Sprawdź konstrukcję
Wykonaj wymagane wzmocnienie i inspekcję.
- Zatwierdź puste wymiary i układ zbrojenia.
- Sprawdź, czy trasa jest zaokrąglona przed czy po cięciu.
- Podawaj i podpieraj płaski panel, zachowując wzór.
- Przygotuj wycięcia, zamki i kołnierze z wymaganymi luzami.
- Złóż, zmontuj i sprawdź gotowy panel.
Frezowanie płaskich paneli zwykle poprzedza ostateczne złożenie proces prostokątny. Dla skonfigurowanego przewód kanałowy, sprawdź rzeczywistą sekwencję i zintegrowany wzór.
Trzy próbki sprawdzają, czy wąski złom nie trafia
Śledzenie na całej szerokości
Zgrabne żebro na krótkim pasku nie pokazuje, jak podaje się szeroki blank. Wypróbuj najszerszy zamierzony panel z jego rzeczywistym układem podpór.
Stan oprzyrządowania i powierzchni
Sprawdź kształt ściegu, ślady powłoki i stan materiału. Sprawdź rolki dołączone do żądanego profilu i sposób ich wymiany.
Zakończone dopasowanie panelu
Złóż i zmontuj przetworzony panel. Sprawdź, czy umieszczenie ściegu pozostawia określone krawędzie współpracujące i obszary połączeń nadające się do użytku.
Oddziel elastyczne prace montażowe od partii paneli
Warsztat wykonujący drobne naprawy może potrzebować lokalnego dostępu i częstych zmian profilu. Warsztat produkujący szerokie panele powtarzalne może skorzystać na zasilaniu listwowym paneli lub potwierdzonej linii zintegrowanej. Porównaj rzeczywistą pracę i obsługę, a nie tylko obsługę ręczną i zasilaną.
| Model | Opublikowany limit | Pytanie dotyczące dostępu |
|---|---|---|
| TB-12 | 1,2 mm / 18Ga; brak silnika | Gardziel 200 mm dociera do koralika? |
| G-1.5×1300 | 0,4–1,5 mm; szerokość 1300 mm; 1,5 kW | Pasuje do pełnego pustego miejsca? |
| G-1.2×2000 | 0,4–1,2 mm; szerokość 2000 mm; 3 kW | Zakres grubości wystarczający? |
Przewiń tabelę porównawczą w poziomie, aby zobaczyć każdą kolumnę.
Zintegrowana linia musi odwzorowywać wymagany wzór zbrojenia. Zapytaj, jak rozmieszczenie przetłoczeń wzmacniających ma się do wycinania półfabrykatów i nacinania w kompletna sekwencja kanałów.
Pokaż półfabrykat i wymagany koralik
WinYing Machinery może sprawdzić wymiary panelu i dalszy proces przed omówieniem oprzyrządowania. Dostarcz szkic zbrojenia, aby można było wspólnie sprawdzić szerokość modelu, dostęp i dopasowanie zespołu.
Omów tę aplikację →- 01Rozmiar i klasa/grubość półfabrykatu
- 02Kształt przetłoczeń wzmacniających, odstępy i położenie
- 03Luzy fałd, szwów i kołnierzy
- 04Mieszanka wsadowa i istniejący sprzęt kanałowy
Często zadawane pytania
Czy beading pozwala na cieńszą blachę?
Grubość blachy można ustalić wyłącznie na podstawie zatwierdzonego projektu budowlanego. Samo koralikowanie nie upoważnia do zmiany.
Czy głębokość gardzieli jest szerokością roboczą?
Nie. Głębokość gardła opisuje dostęp do profilu; szerokość panelu opisuje arkusz, który maszyna może przetworzyć.
Kiedy należy wykonać listwę płaską?
Zwykle przed ostatecznym złożeniem, po potwierdzeniu faktycznej kolejności dla wybranej trasy.
Czy wszystkie kształty przetłoczeń wzmacniających są uwzględnione?
Porównaj dostarczone rolki z wymaganym rysunkiem. Sama nazwa komputera nie określa każdego profilu.