
Зачем делать рёбра жёсткости на воздуховодах?
Опубликовано · Обновлено
Формованное ребро изменяет жесткость панели. Вопрос при покупке заключается в том, сможет ли машина разместить указанную бусину на вашей реальной заготовке, не мешая складкам или соединениям.
Измените секцию панели перед окончательным складыванием.
Формованный борт придает плоской панели форму, которая помогает противостоять изгибу. Это полезно для широких панелей воздуховодов и выбранных фитингов, но утвержденная конструкция по-прежнему определяет армирование, толщину и материал.
Набивка не заменяет все требования к армированию или доказательству устойчивости к давлению. Проверьте глубину борта, расстояние и зазоры от линий сгиба, областей фланцев и сборки шва. Следуйте рисунку, а не копируйте выкройку из демонстрации машины.
Может ли ролик достичь положения борта?
Доступ к горлу: TB-12
200 mm горло
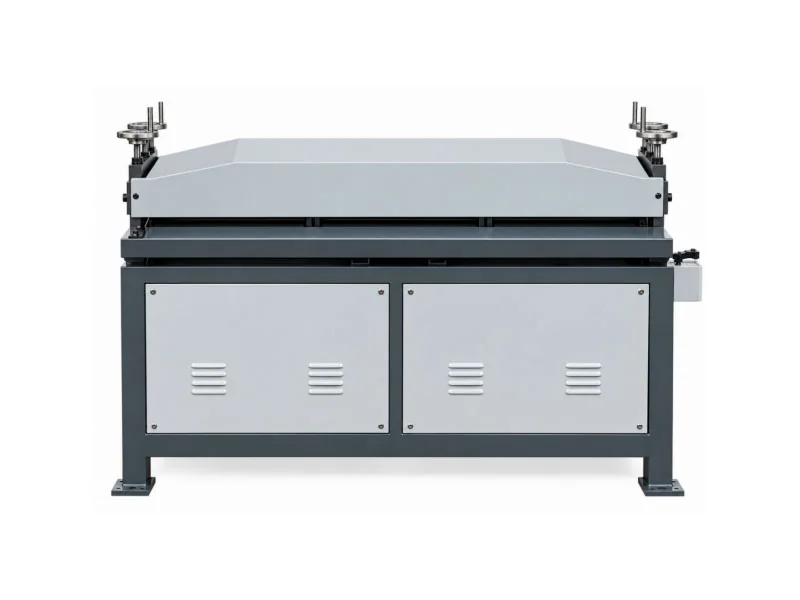
Ручной ролик TB-12 имеет максимальную толщину 1,2 мм / 18Ga и не имеет двигателя. Глубина горла описывает доступ к формирующему положению. Широкая заготовка все равно может разместить необходимую центральную бусину за пределами досягаемости.
Обзор Подробнее о TB-12 используя реальный эскиз армирования.
Полная ширина панели: серия G
1300 / 2000 mm максимальная ширина
G-1,5х1300 составляет 0,4–1,5 мм и 1,5 кВт. G-1,2х2000 составляет 0,4–1,2 мм и 3 кВт. Эта ширина описывает другой предел производительности, чем у ручного ролика.
Просмотрите модельный стол и подтверждение для конкретного класса.
Сохраняйте бусину пригодной для следующей операции.
- 01Утвердить шаблон
Определите форму бусинок, расстояние и четкие области.
- 02Панель поддержки
Проверьте отслеживание фактической заготовки.
- 03Формировать профили
Поддерживайте работоспособность швов и фланцев.
- 04Сложите и соберите
Проверьте геометрию после последующей формовки.
- 05Проверить конструкцию
Выполните необходимое усиление и осмотр.
- Утвердить размеры заготовки и схему армирования.
- Убедитесь, что маршрут имеет выступы до или после резки.
- Подавайте и поддерживайте плоскую панель, сохраняя рисунок.
- Подготовьте пазы, замки и фланцы с необходимыми зазорами.
- Сложите, соберите и осмотрите готовую панель.
Отбортовка плоских панелей обычно предшествует окончательному складыванию. прямоугольный процесс. Для настроенного линия воздуховода, проверьте фактическую последовательность и интегрированный шаблон.
Три выборочные проверки, которые не пропускает узкий обрывок
Полное отслеживание
Аккуратное ребро на короткой полоске не показывает, как подается широкая заготовка. Испытайте самую широкую предназначенную панель с ее реальным расположением опор.
Инструмент и состояние поверхности
Проверьте форму валика, следы покрытия и состояние материала. Подтвердите, какие ролики включены в запрошенный профиль и как они меняются.
Завершена установка панели
Сложите и соберите обработанное панно. Убедитесь, что при размещении бортов указанные сопрягаемые кромки и области соединения остаются пригодными для использования.
Отделение гибких работ по монтажу от партий панелей
Мастерской, производящей мелкие детали для ремонта, может потребоваться локальный доступ и частая смена профиля. Мастерская, производящая широкие повторяющиеся панели, может извлечь выгоду из механической обработки панелей или проверенной интегрированной линии. Сравните фактическую работу и обращение, а не только ручное и механическое управление.
| Модель | Опубликованный лимит | Доступ к вопросу |
|---|---|---|
| TB-12 | 1,2 мм/18Га; нет мотора | Горло 200 мм доходит до борта? |
| G-1.5×1300 | 0,4–1,5 мм; ширина 1300 мм; 1,5 кВт | Полная заготовка подходит? |
| G-1.2×2000 | 0,4–1,2 мм; ширина 2000 мм; 3 кВт | Достаточный диапазон толщины? |
Прокрутите таблицу сравнения по горизонтали, чтобы увидеть каждый столбец.
Интегрированная линия должна воспроизводить требуемую схему армирования. Спросите, как расположение бусин связано с вырезанием заготовок и надрезами в полная последовательность воздуховодов.
Покажите заготовку и нужную бусину.
WinYing Machinery может просмотреть размеры панели и последующий процесс, прежде чем обсуждать инструменты. Предоставьте эскиз армирования, чтобы можно было вместе проверить ширину модели, доступ и посадку сборки.
Обсудить это приложение →- 01Размер и марка/толщина заготовки
- 02Форма, расстояние и положение бортов
- 03Зазоры сгибов, швов и фланцев
- 04Пакетная смесь и существующее оборудование для воздуховодов
Часто задаваемые вопросы
Можно ли использовать зиговка для более тонкого листа?
Только утвержденный строительный проект может определить толщину листа. зиговка само по себе не дает права на изменение.
Является ли глубина горловины рабочей шириной?
Нет. Глубина горловины описывает доступ к профилю; Ширина панели описывает лист, который машина может обработать.
Когда следует обшивать плоское панно?
Обычно перед окончательным складыванием, при подтверждении фактической последовательности для выбранного маршрута.
Все ли формы бусин включены?
Сравните поставленные ролики с требуемым чертежом. Имя машины само по себе не определяет каждый профиль.