
Wycinarka laserowa światłowodowa
Wybierz konfigurację lasera światłowodowego NS3015L na podstawie mieszanki materiałów, kluczowych profili i akceptowanej jakości krawędzi. Potwierdź kompletny pakiet laserowy, gazowy i chłodzący.
- Obszar roboczy
- 3048×1524 mm
- Opcje zasilania
- 1.5 / 2 / 3 kW
- Odniesienie do pozycjonowania
- ±0.05 mm
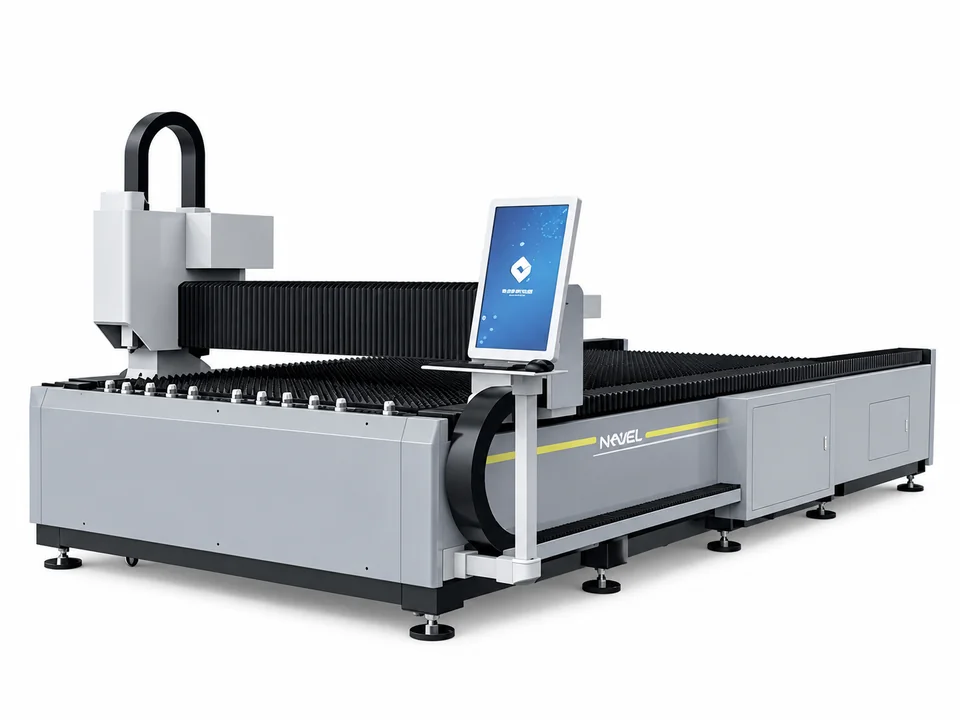
Wybierz moc lasera w zależności od mieszanki materiałów
| Wymóg zamówienia | Dane do wysłania | Decyzja konfiguracyjna |
|---|---|---|
| Powtarzający się materiał | Mieszanka gatunku, stanu powierzchni i grubości | Wybierz podaną konfigurację o mocy 1,5, 2 lub 3 kW. |
| Krytyczna geometria | Małe otwory, kontury i gotowe tolerancje | Przejrzyj reprezentatywną próbkę cięcia. |
| Wymóg krawędzi | Akceptowane wykończenie i późniejsze powlekanie lub formowanie | Uzgodnij gaz wspomagający i dowolny zakres wykończenia. |
| Produkcja seryjna | Zagnieżdżony rysunek, zmiany ilościowe i materiałowe | Oceń zaakceptowane części i całkowity czas pracy. |
Dostarczone komponenty NS3015L
Głowica laserowa i tnąca
Źródło lasera MAX i głowica Raytools są wymienione w źródle. Sprawdź dokładne modele komponentów i dołączone akcesoria.
Kontroluj i prowadź
Na liście znajdują się sterowanie Raytools i serwomotor Inovance. Przejrzyj wymagania dotyczące programowania, języka i szkolenia operatorów.
Chłodzenie i gaz
Wymienione są opcje chłodnicy wody S&A oraz opcji powietrza/tlenu/azotu. Uzgodnij wybrany proces gazowy, źródło chłodzenia i media na miejscu.
Sprawdź reprezentatywne gniazdo
Wymiary to tylko jedna część akceptacji
Użyj rzeczywistego arkusza i krytycznych funkcji. Sprawdź kryteria wymiarowe, stan krawędzi i przydatność do dalszego składania lub gięcia na prasie krawędziowej.
Podane wartości pozycjonowania ±0,05 mm i pozycjonowania powtarzalnego ±0,03 mm dotyczą pozycjonowania maszynowego. Akceptacja gotowego cięcia jest również zgodna z materiałem, procesem i geometrią.
Konfiguracja referencyjna NS3015L
| Model | NS3015L |
|---|---|
| Obszar pracy | 3048 × 1524 mm |
| Moc lasera | 1.5 kW / 2 kW / 3 kW |
| Źródło laserowe | MAX |
| Głowica laserowa | Narzędzia Raytools |
| System sterowania | Narzędzia Raytools |
| Silnik serwo | Innowacja |
| Chłodnica wodna | S&A |
| Obsługiwane języki | Angielski, polski, turecki, arabski, japoński, koreański, niemiecki, hiszpański, rosyjski, francuski, portugalski, włoski, węgierski, czeski, fiński, wietnamski, chiński uproszczony, chiński tradycyjny itp. Akceptowany jest język niestandardowy. |
| Dokładność pozycjonowania | ±0.05 mm |
| Powtórz dokładność pozycjonowania | ±0.03 mm |
| Maks. Przyśpieszenie | 1.0 G |
| Gaz pomocniczy | Powietrze / Tlen / Azot |
| Woltaż | 380 V / 3 fazy / 50–60 Hz (dostosowane) |
| Polecany pojemnik | 1 × 20GP |
| Materiał do cięcia | Stal nierdzewna, stal węglowa, żelazo, aluminium, mosiądz, miedź, stal ocynkowana i inne kompatybilne metale |
| Referencyjna grubość cięcia | Stal węglowa do 18 mm; stal nierdzewna do 8 mm; aluminium do 4 mm; mosiądz do 4 mm (dla podanej konfiguracji referencyjnej) |
Potwierdzony obszar roboczy to 3048×1524 mm. Inne obszary robocze lub zespoły napędowe wymagają własnej wyceny. Maksymalne przyspieszenie 1,0 G nie jest mocą wyjściową po ukończeniu zadania.
Uzgodnij zakres dostawy i eksploatacji
- Pakiet gazowy i elektrycznyOkreśl rodzaj gazu, wymagania dotyczące sieci oraz docelowe napięcie/częstotliwość.
- Dołączone wyposażeniePotwierdź wersję źródła/głowicy, chłodnicy, obudowy i zakresu odprowadzania oparów.
- Oprogramowanie i językPotwierdź dostarczony przebieg programu i język operatora.
- Transport i uruchomienieReferencja zaleca jeden 20GP; potwierdzić faktycznie zapakowany sprzęt i układ instalacji.
Pytania do rozstrzygnięcia przed złożeniem zamówienia
Czy każda opcja zasilania ma podaną maksymalną grubość?
Źródło nie podaje tabeli wydajności według mocy. Potwierdź dokładne warunki zasilania i procesu.
Czy dokładność pozycjonowania gwarantuje gotowe cięcie?
Nie. Zdefiniuj kryteria tolerancji i krawędzi gotowej części na podstawie reprezentatywnej próbki.
Jakie gazy pomocnicze znajdują się na liście?
Powietrze, tlen i azot to opcje źródeł; uzgodnić wymagania dotyczące procesu i użyteczności.
Czy wszystkie wymienione komponenty są stałe w każdym zamówieniu?
Potwierdź dokładne wersje komponentów, akcesoriów i kompletnego wyposażenia zawartego w ofercie.
Co powinienem podać, aby porównać konfiguracje lasera?
Gatunek, mieszanka grubości, rysunki zagnieżdżone, geometria krytyczna, wymagania dotyczące krawędzi i wielkości produkcyjne.
Podaj nam swoje wymagania dotyczące cięcia laserowego
Prześlij swój materiał, maksymalną grubość, rozmiar arkusza, wymaganą jakość cięcia i potrzeby produkcyjne. Zalecimy odpowiednią moc lasera i konfigurację maszyny.