
Верстат волоконного лазерного різання
Виберіть конфігурацію волоконного лазера NS3015L із суміші матеріалів, критичних профілів і прийнятної якості краю. Підтвердьте повний пакет лазера, газу та охолодження.
- Робоча зона
- 3048×1524 mm
- Параметри живлення
- 1.5 / 2 / 3 kW
- Посилання на позиціонування
- ±0.05 mm
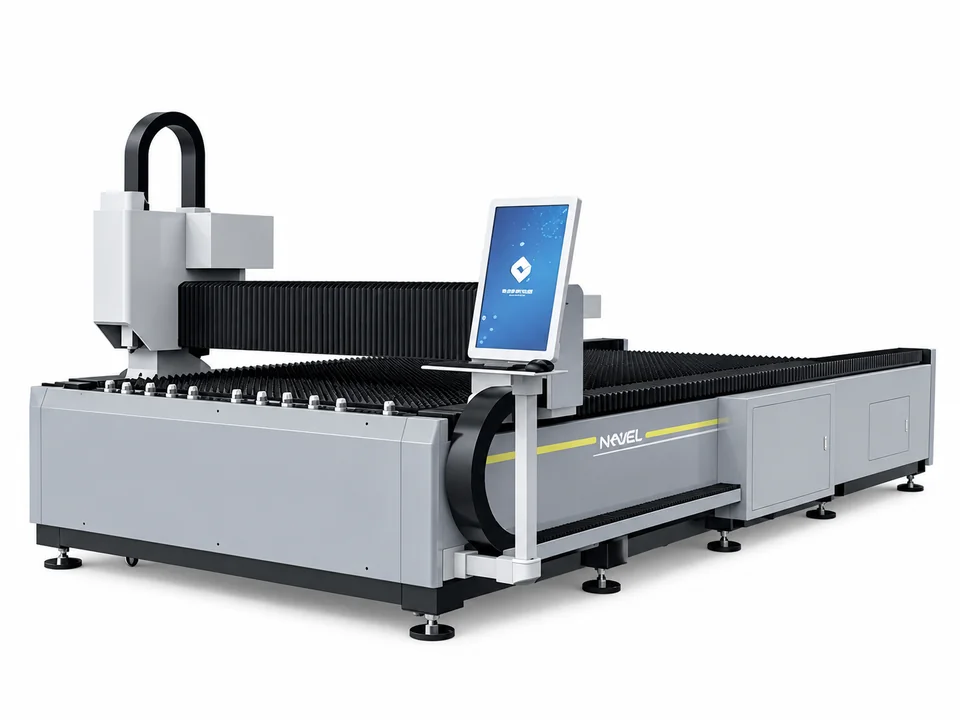
Виберіть потужність лазера навколо суміші матеріалів
| Вимоги до замовлення | Дані для надсилання | Конфігураційне рішення |
|---|---|---|
| Повторюваний матеріал | Сорт, стан поверхні та товщина суміші | Виберіть запропоновану конфігурацію 1,5, 2 або 3 кВт. |
| Критична геометрія | Маленькі отвори, контури та готові допуски | Перегляньте репрезентативний зразок розрізу. |
| Вимога до краю | Приймається фінішна обробка та пізніше покриття або формування | Погодьтеся з допоміжним газом та будь-яким оздобленням. |
| Серійне виробництво | Вкладене креслення, зміни кількості та матеріалів | Оцініть прийняті частини та загальний час роботи. |
Компоненти, що постачаються NS3015L
Лазер і ріжуча головка
Джерело лазера MAX і головка Raytools названі в джерелі. Перевірте точні моделі компонентів і аксесуари, що входять у комплект.
Контроль і привід
Наведено систему керування Raytools і серводвигун Inovance. Перегляньте вимоги до програмування, мови та підготовки операторів.
Охолодження і газ
Перераховано варіанти водяного охолоджувача S&A та повітря/кисню/азоту. Погодьте обраний процес газу, постачання охолодження та комунальні послуги на місці.
Огляньте представницьке гніздо
Розміри є лише частиною прийняття
Використовуйте фактичний аркуш і важливі функції. Перевірте критерії розмірів, стан кромки та придатність для складання вниз за потоком або згинання прес-гальма.
Наведені цифри позиціонування ±0,05 мм і ±0,03 мм повторного позиціонування стосуються позиціонування машини. Прийняття готового різу також залежить від матеріалу, процесу та геометрії.
Довідкова конфігурація NS3015L
| Модель | NS3015L |
|---|---|
| Робоча зона | 3048 × 1524 mm |
| Потужність лазера | 1.5 kW / 2 kW / 3 kW |
| Лазерне джерело | MAX |
| Лазерна головка | Raytools |
| Система контролю | Raytools |
| Серводвигун | Inovance |
| Кулер для води | S&A |
| Мови підтримки | Англійська, польська, турецька, арабська, японська, корейська, німецька, іспанська, російська, французька, португальська, італійська, угорська, чеська, фінська, в’єтнамська, спрощена китайська, традиційна китайська тощо. Приймаються індивідуальні мови. |
| Точність позиціонування | ±0.05 mm |
| Повторіть точність позиціонування | ±0.03 mm |
| Макс. Прискорення | 1.0 G |
| Допоміжний газ | Повітря / Кисень / Азот |
| Напруга | 380 В / 3 фази / 50–60 Гц (налаштовано) |
| Рекомендований контейнер | 1 × 20GP |
| Матеріал для різання | Нержавіюча сталь, вуглецева сталь, залізо, алюміній, латунь, мідь, оцинкована сталь та інші сумісні метали |
| Довідкова товщина різання | Вуглецева сталь до 18 мм; нержавіюча сталь до 8 мм; алюміній до 4 мм; латунь до 4 мм (для заявленої еталонної конфігурації) |
Підтверджена робоча зона 3048×1524 мм. Інші робочі зони або силові агрегати вимагають окремої ціни. Максимальне прискорення 1,0 G не є показником продуктивності виконаної роботи.
Узгодити поставку та обсяг експлуатації
- Газовий та електропакетУкажіть тип газу, вимоги до комунального підприємства та напругу/частоту призначення.
- Обладнання в комплектіПідтвердьте версії джерела/головки, охолоджувача, корпусу та обсягу обробки диму.
- Програмне забезпечення та моваПеревірте наданий робочий процес програми та мову оператора.
- Транспортування та введення в експлуатаціюДовідник рекомендує один 20GP; підтвердити фактично упаковане обладнання та порядок встановлення.
Питання для вирішення перед замовленням
Чи кожен варіант потужності має вказану максимальну товщину?
Джерело не надає діаграму потужності. Підтвердьте точну потужність і умови процесу.
Чи є точність позиціонування гарантією готової обробки?
Ні. Визначте критерії допуску готової деталі та краю, використовуючи репрезентативну вибірку.
Які допоміжні гази перераховані?
Повітря, кисень і азот є джерелами; узгодити вимоги до процесу та комунальних послуг.
Чи всі названі компоненти фіксуються в кожному замовленні?
Підтвердьте точні версії компонентів, аксесуари та повне включене обладнання в пропозиції.
Що потрібно надати для порівняння лазерних конфігурацій?
Сорт, суміш товщини, вкладені креслення, критична геометрія, вимоги до кромок і обсяги виробництва.
Розкажіть нам про свої вимоги до лазерного різання
Надішліть свій матеріал, максимальну товщину, розмір листа, необхідну якість різання та виробничі потреби. Ми порекомендуємо відповідну потужність лазера та конфігурацію машини.